Автоматизированная линия окраски цилиндрических изделий и металлических корпусов SPK
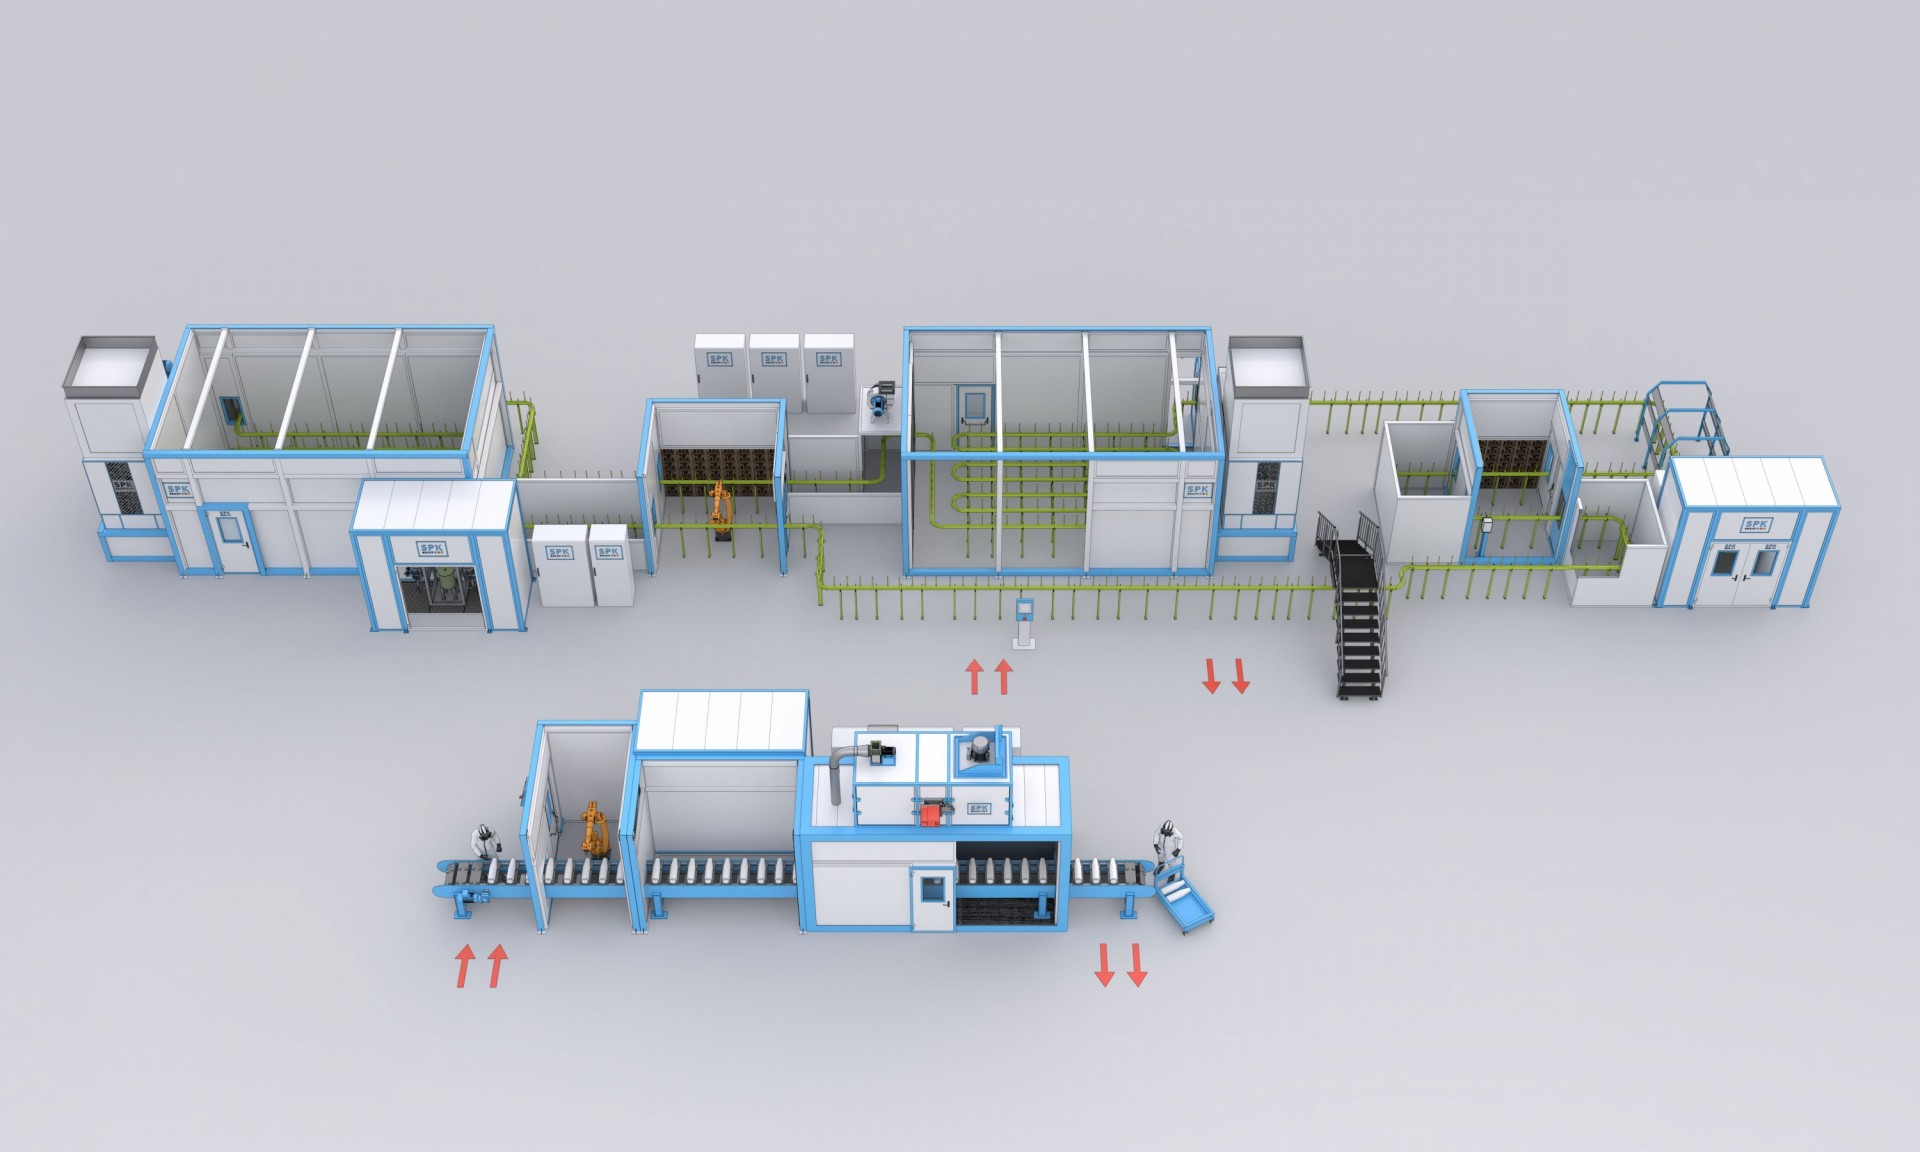
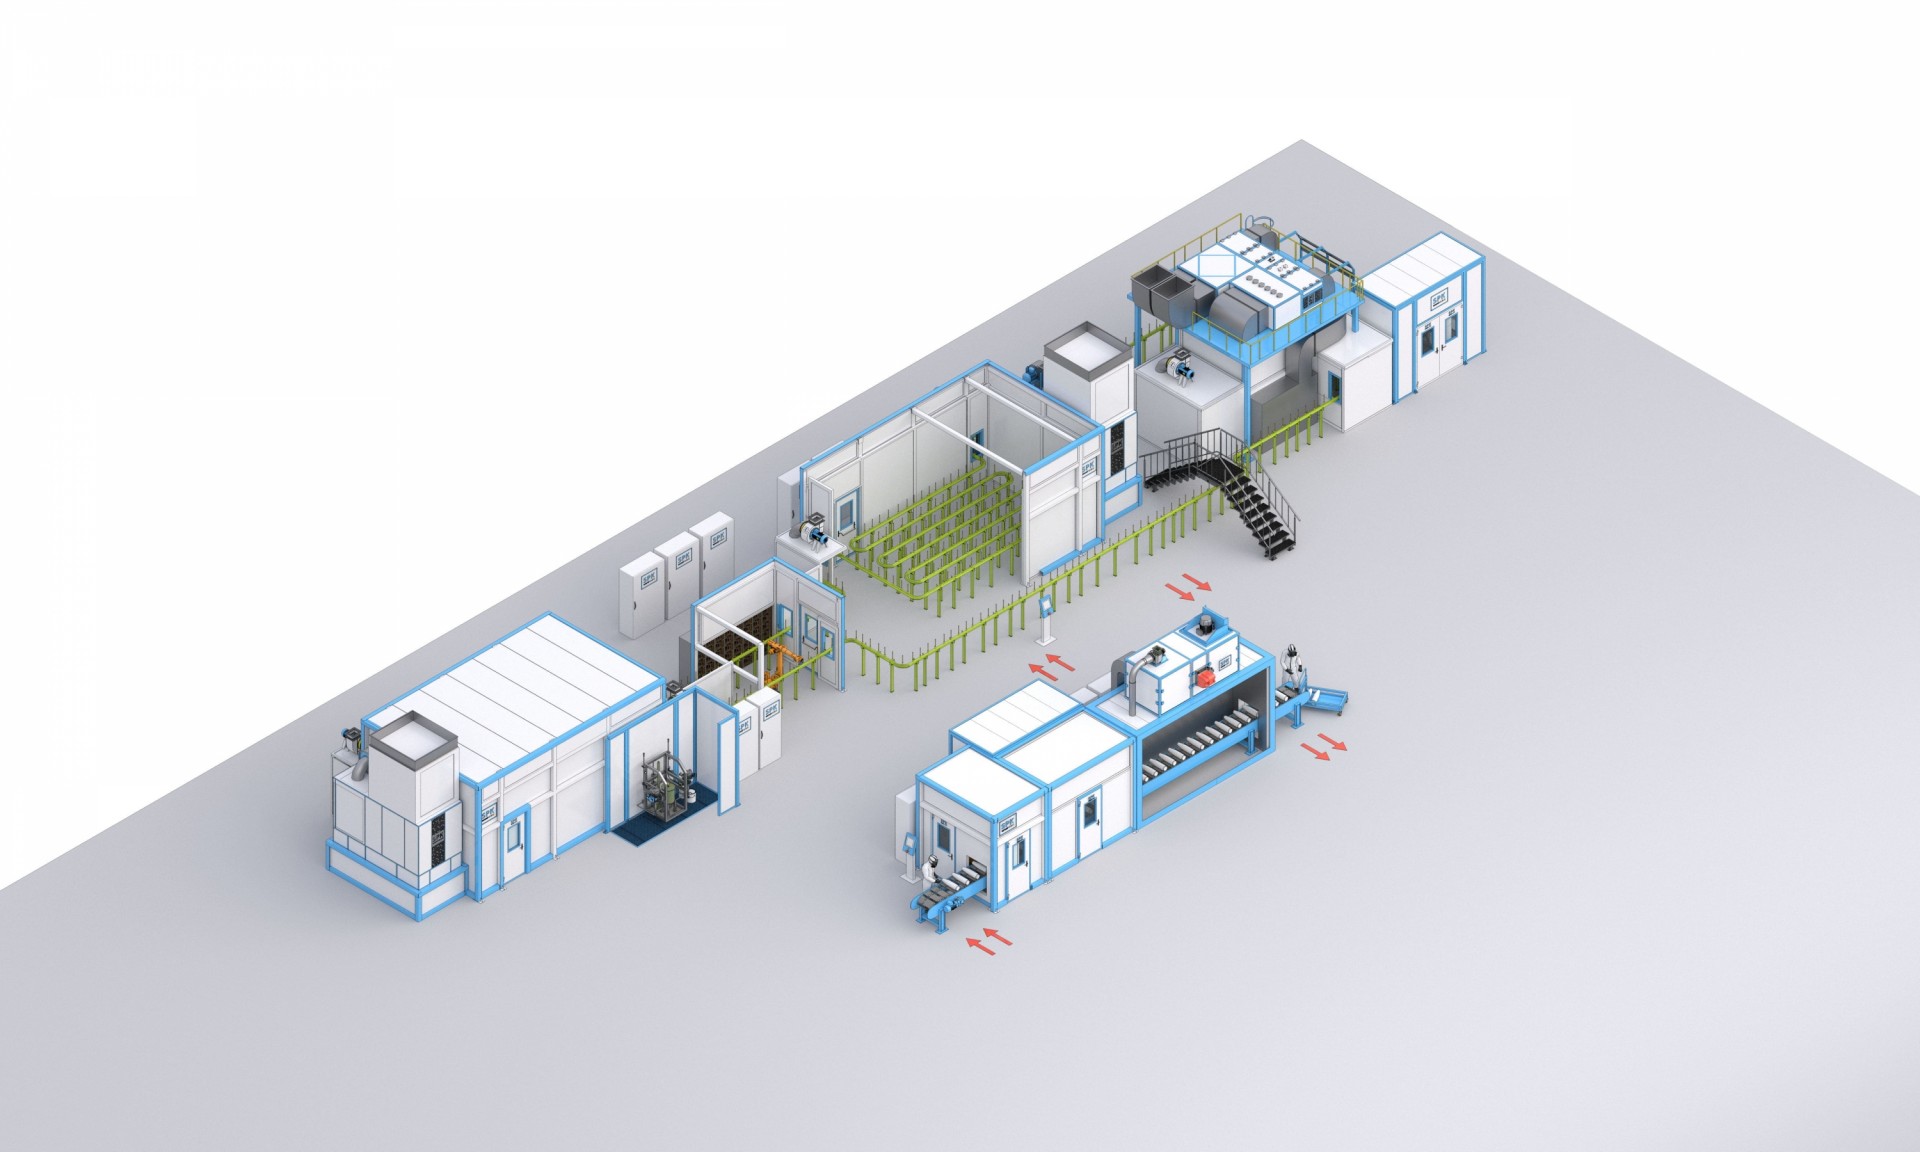
Окраска специальных изделий и изделий специального назначения предъявляет к производству особые требования: покрытие должно быть равномерным по всей поверхности, воспроизводимым от изделия к изделию и нанесённым с соблюдением норм взрыво- и пожарной безопасности. Особенно сложна окраска цилиндрических изделий специального назначения и металлических корпусов специальных изделий, у которых есть внутренние полости: обычный факел распыла в них не попадает, а при ручной окраске толщина слоя «гуляет» от смены к смене.
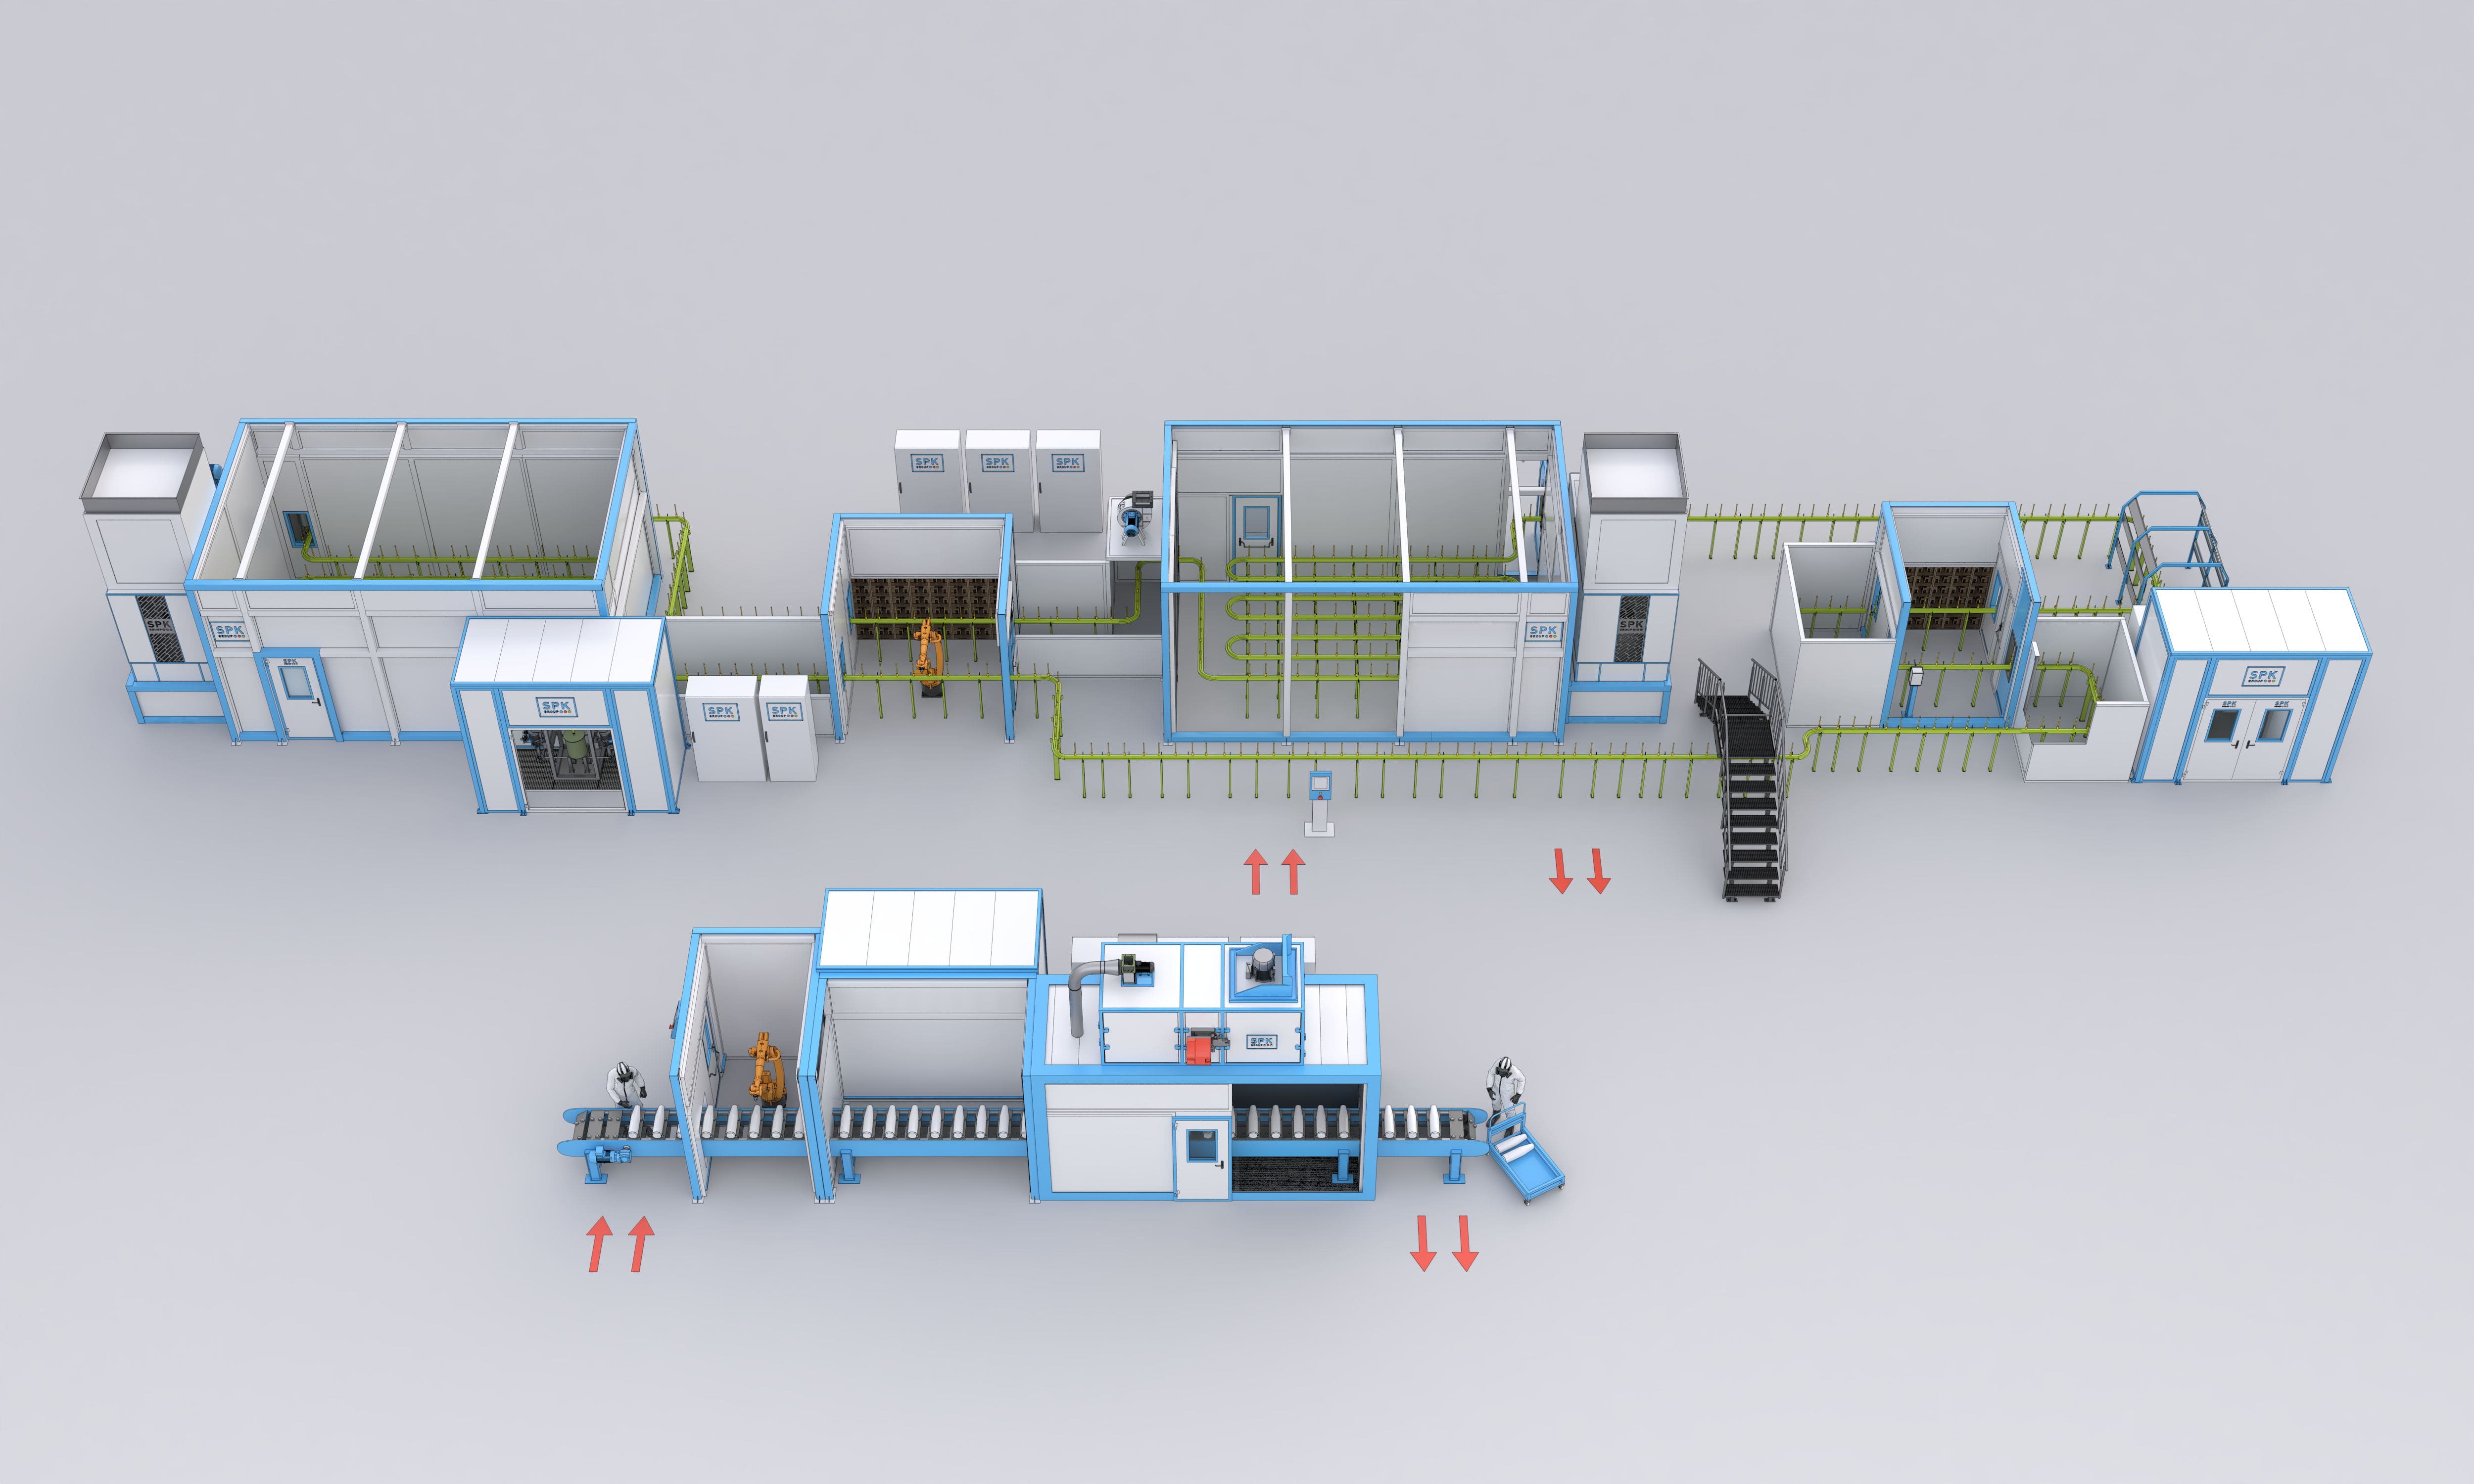
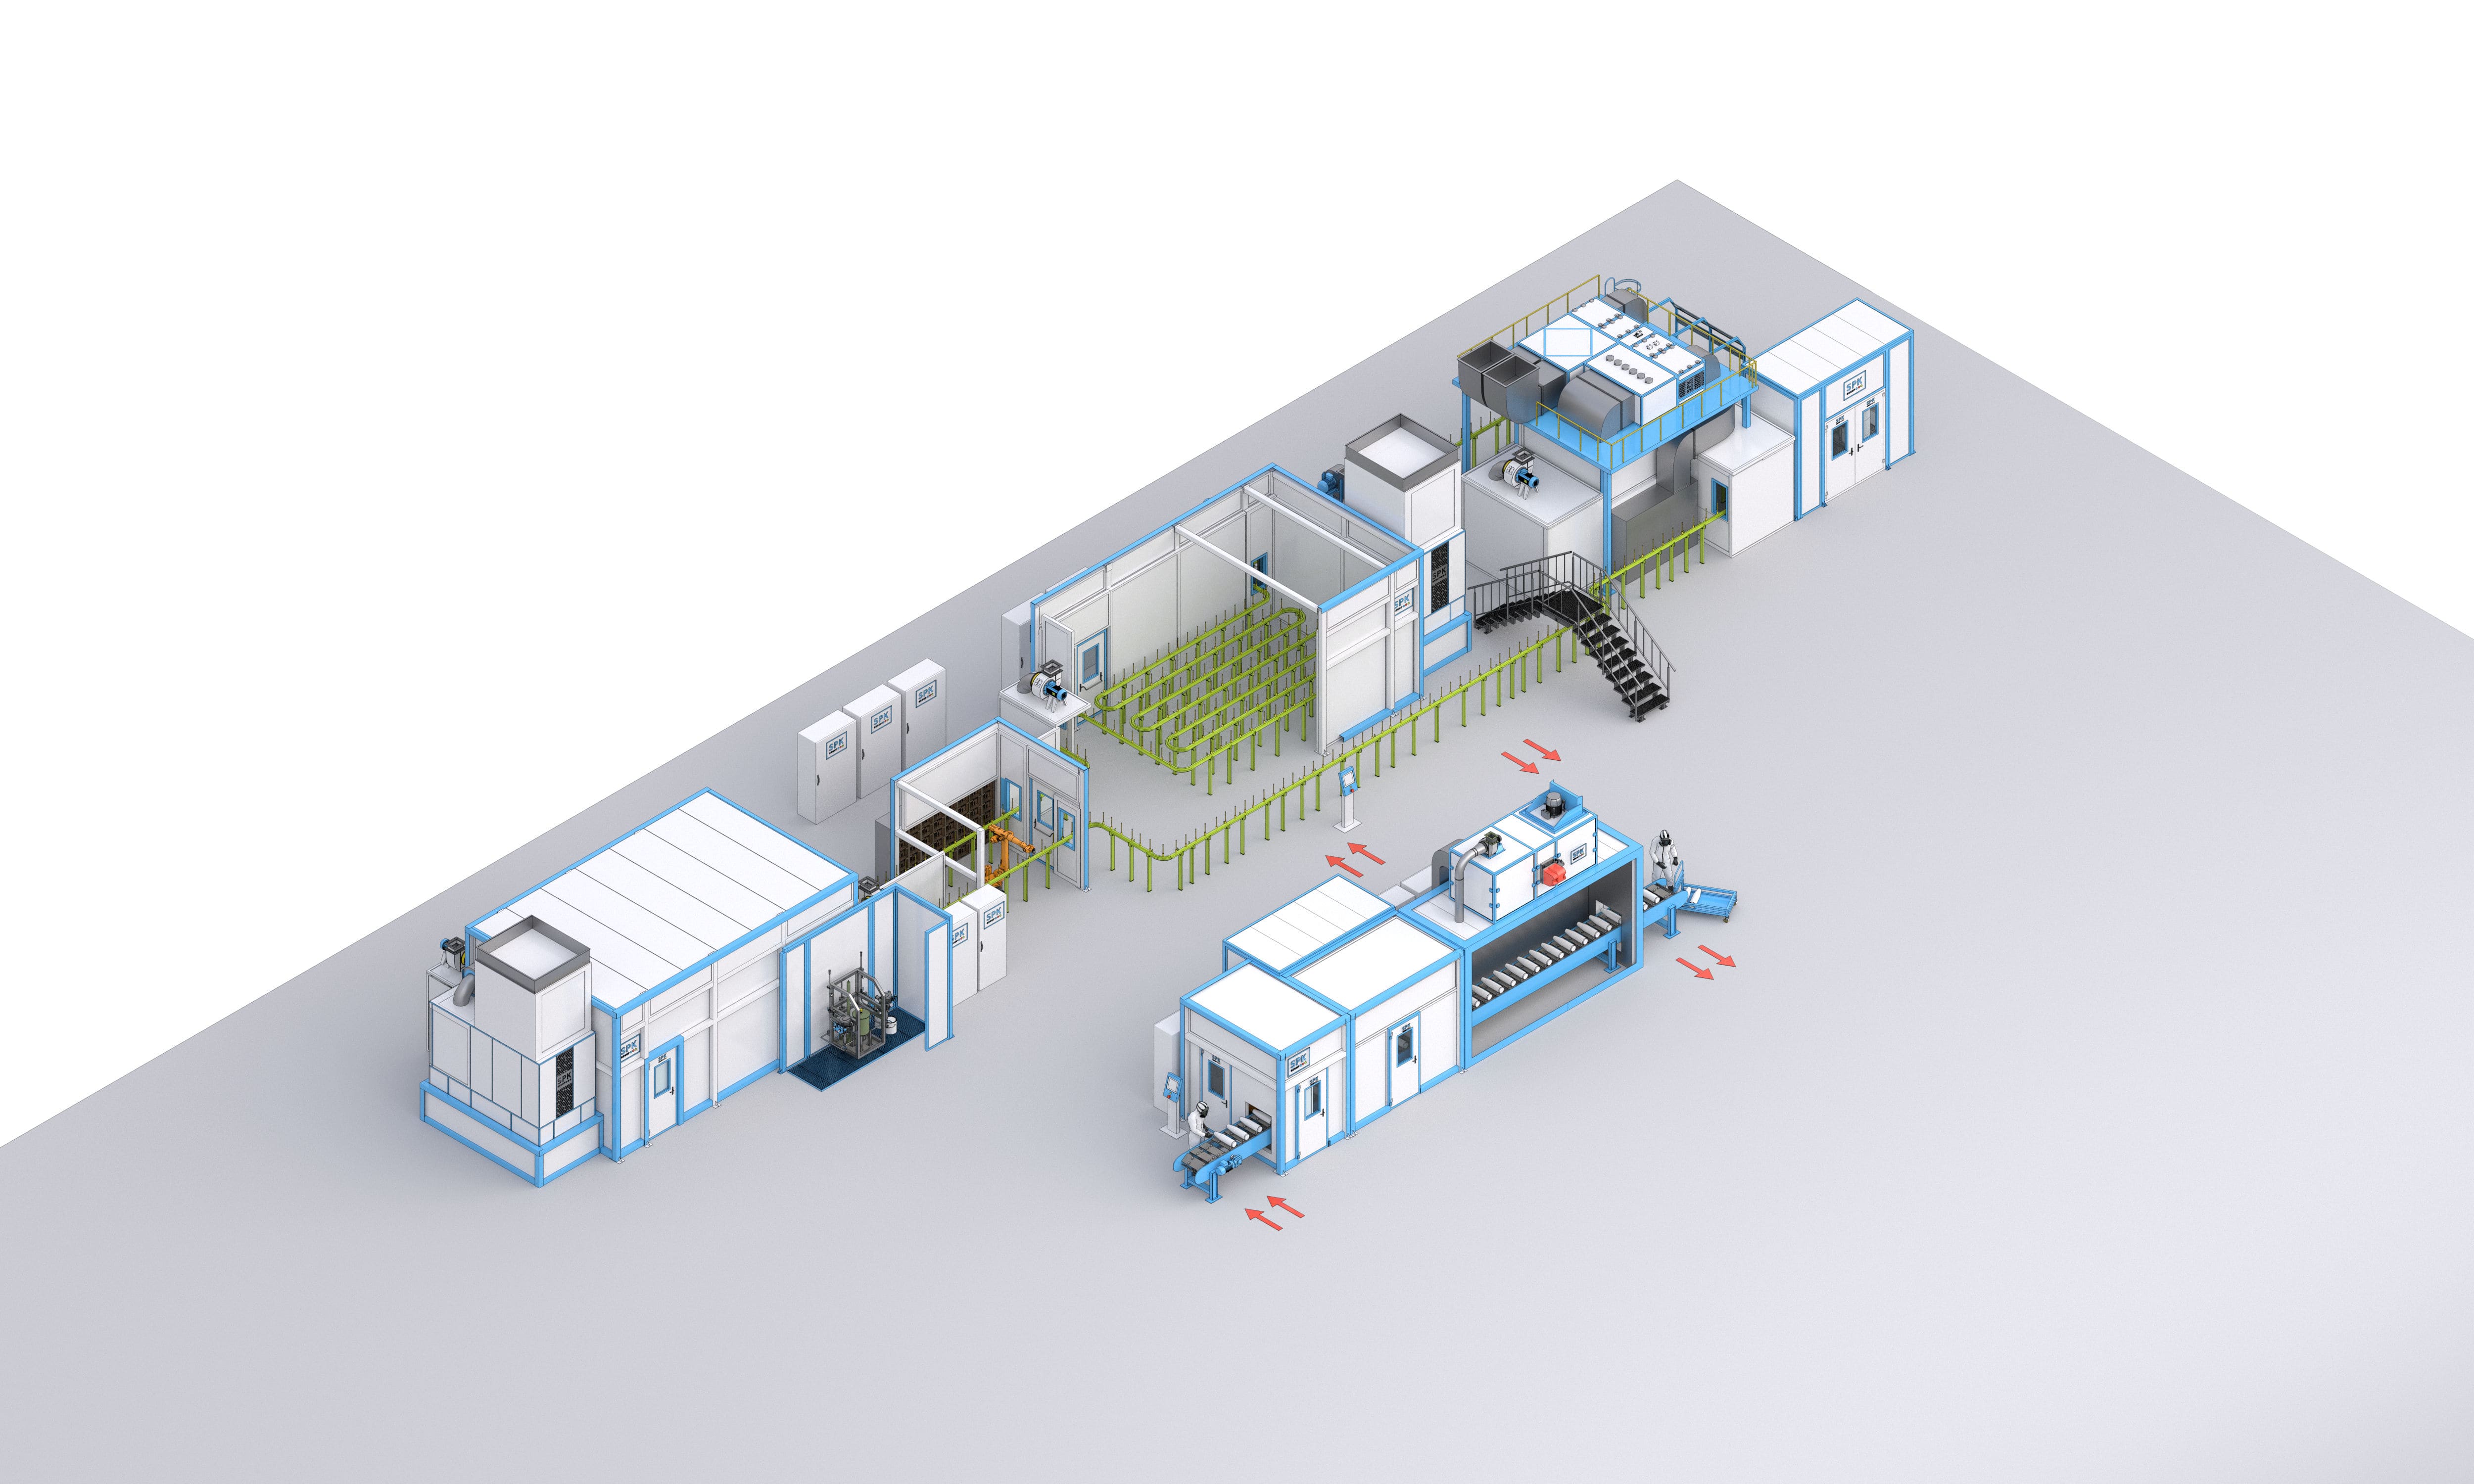
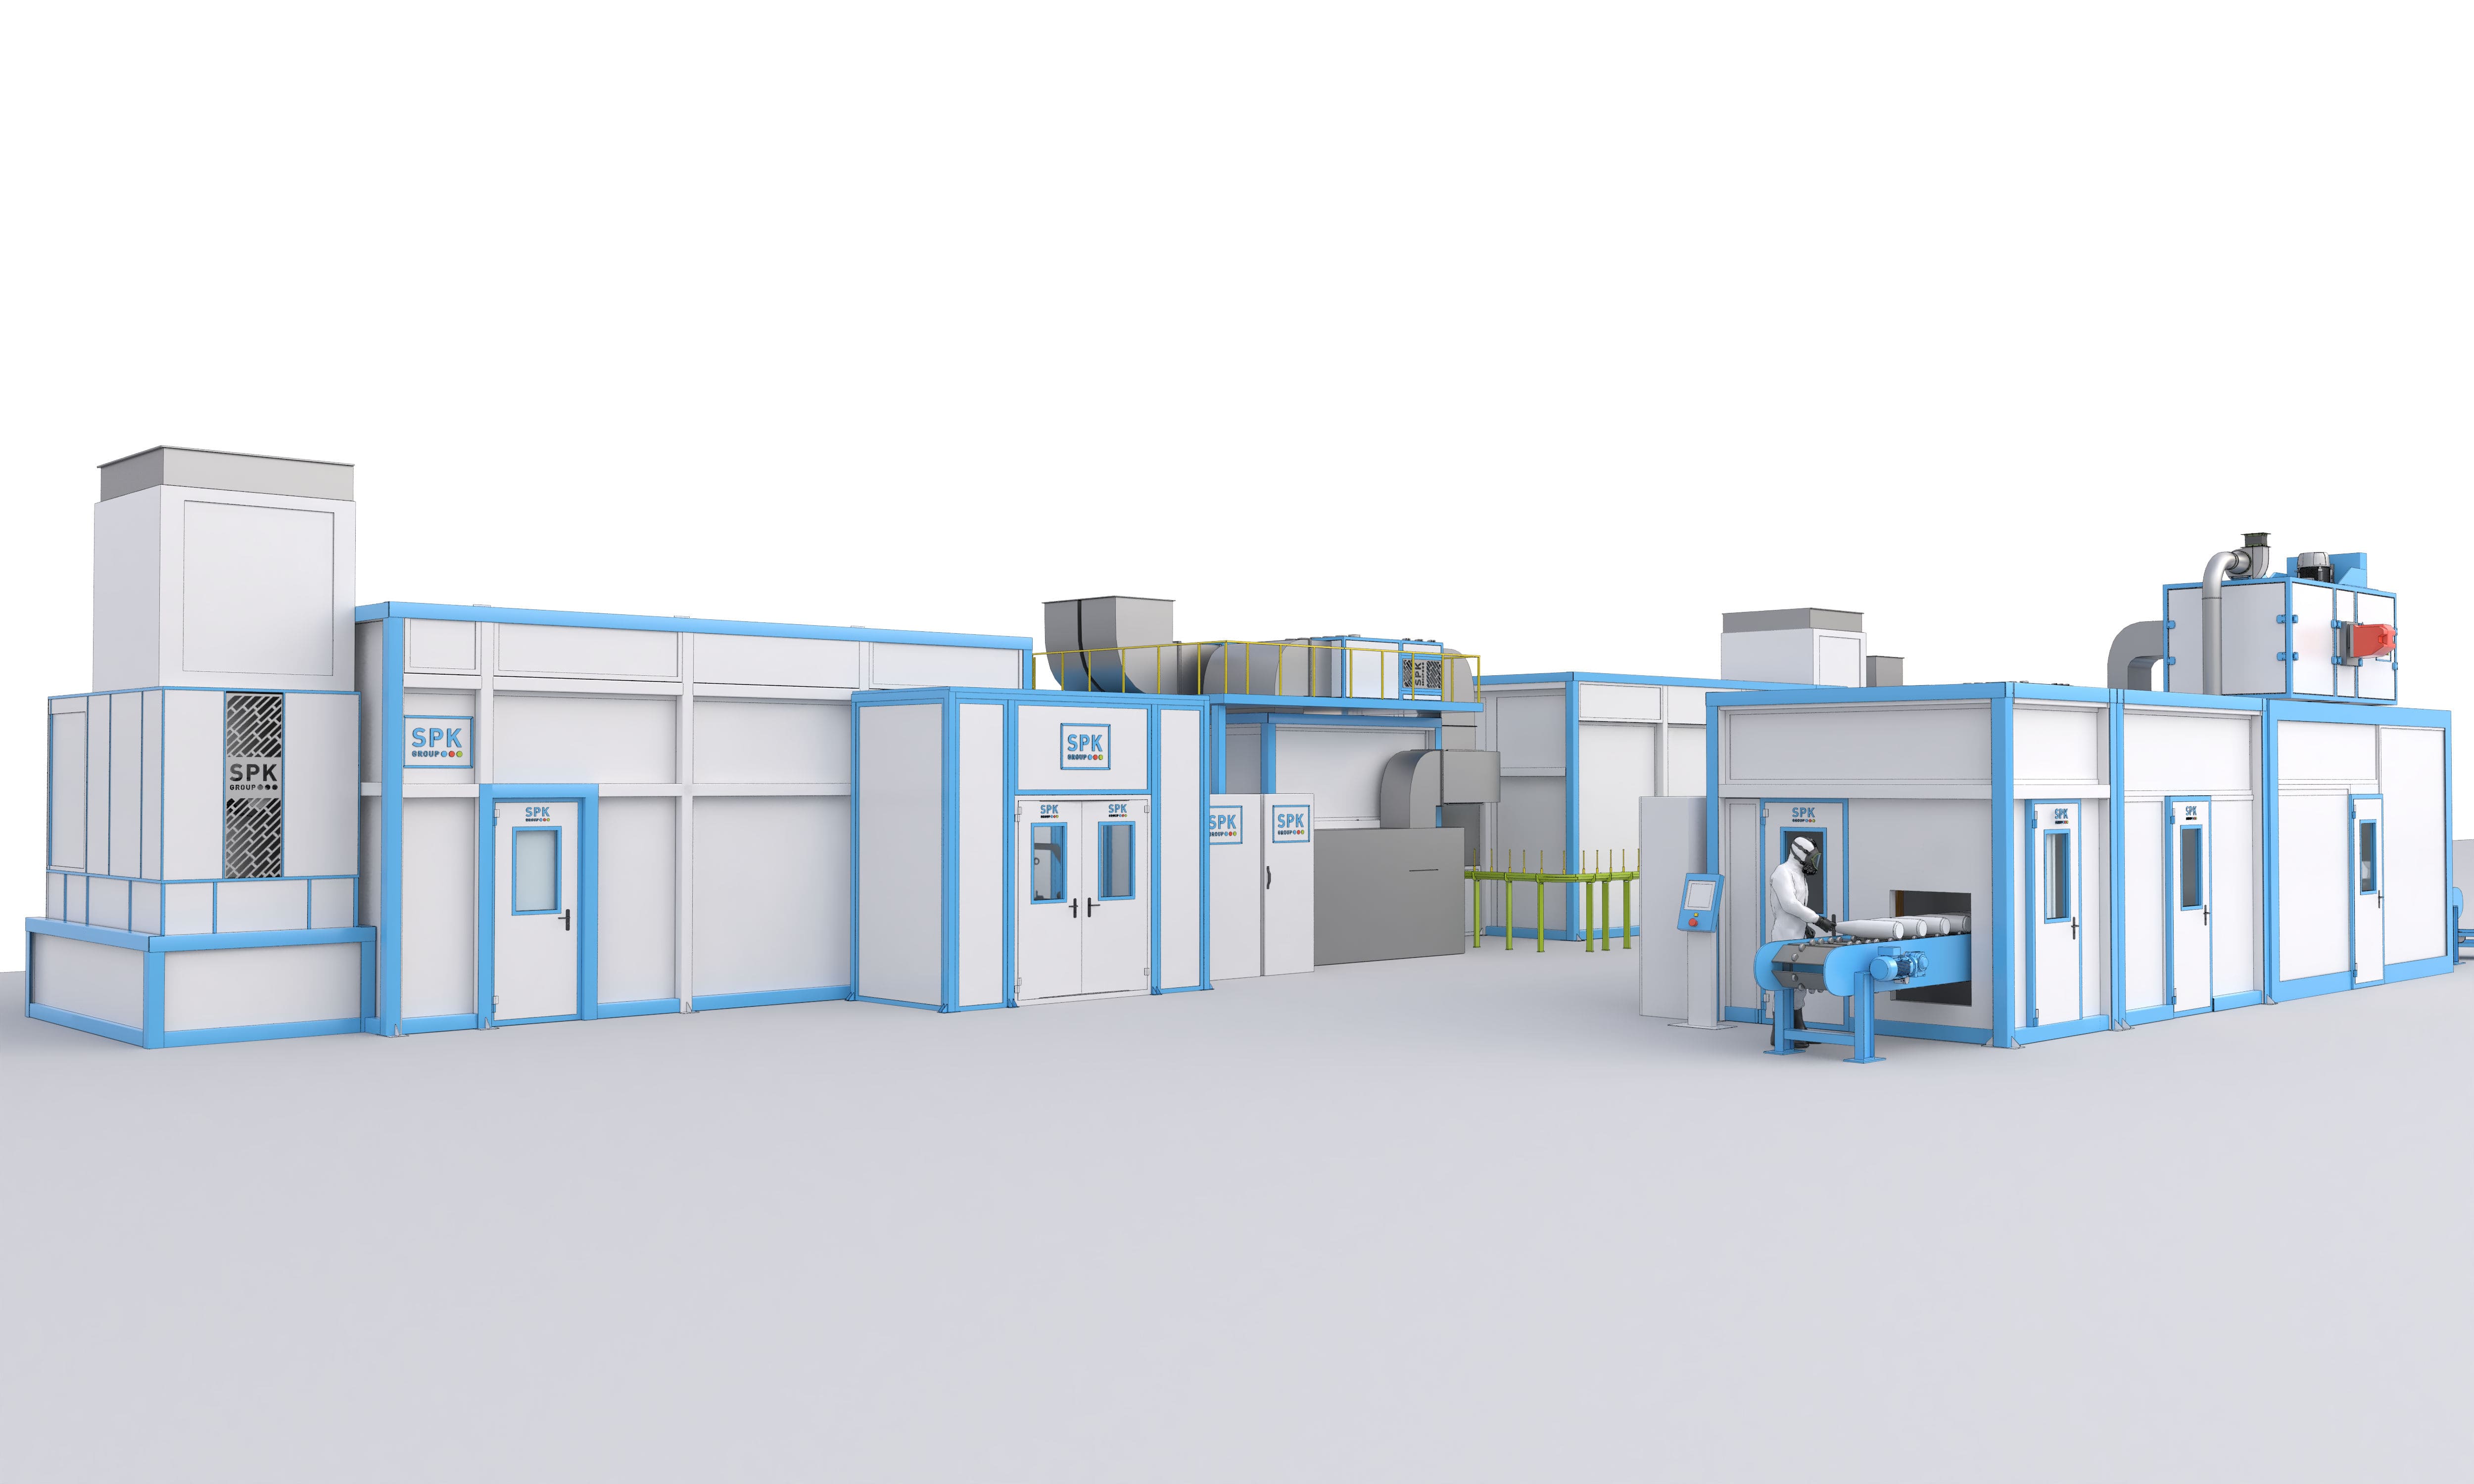
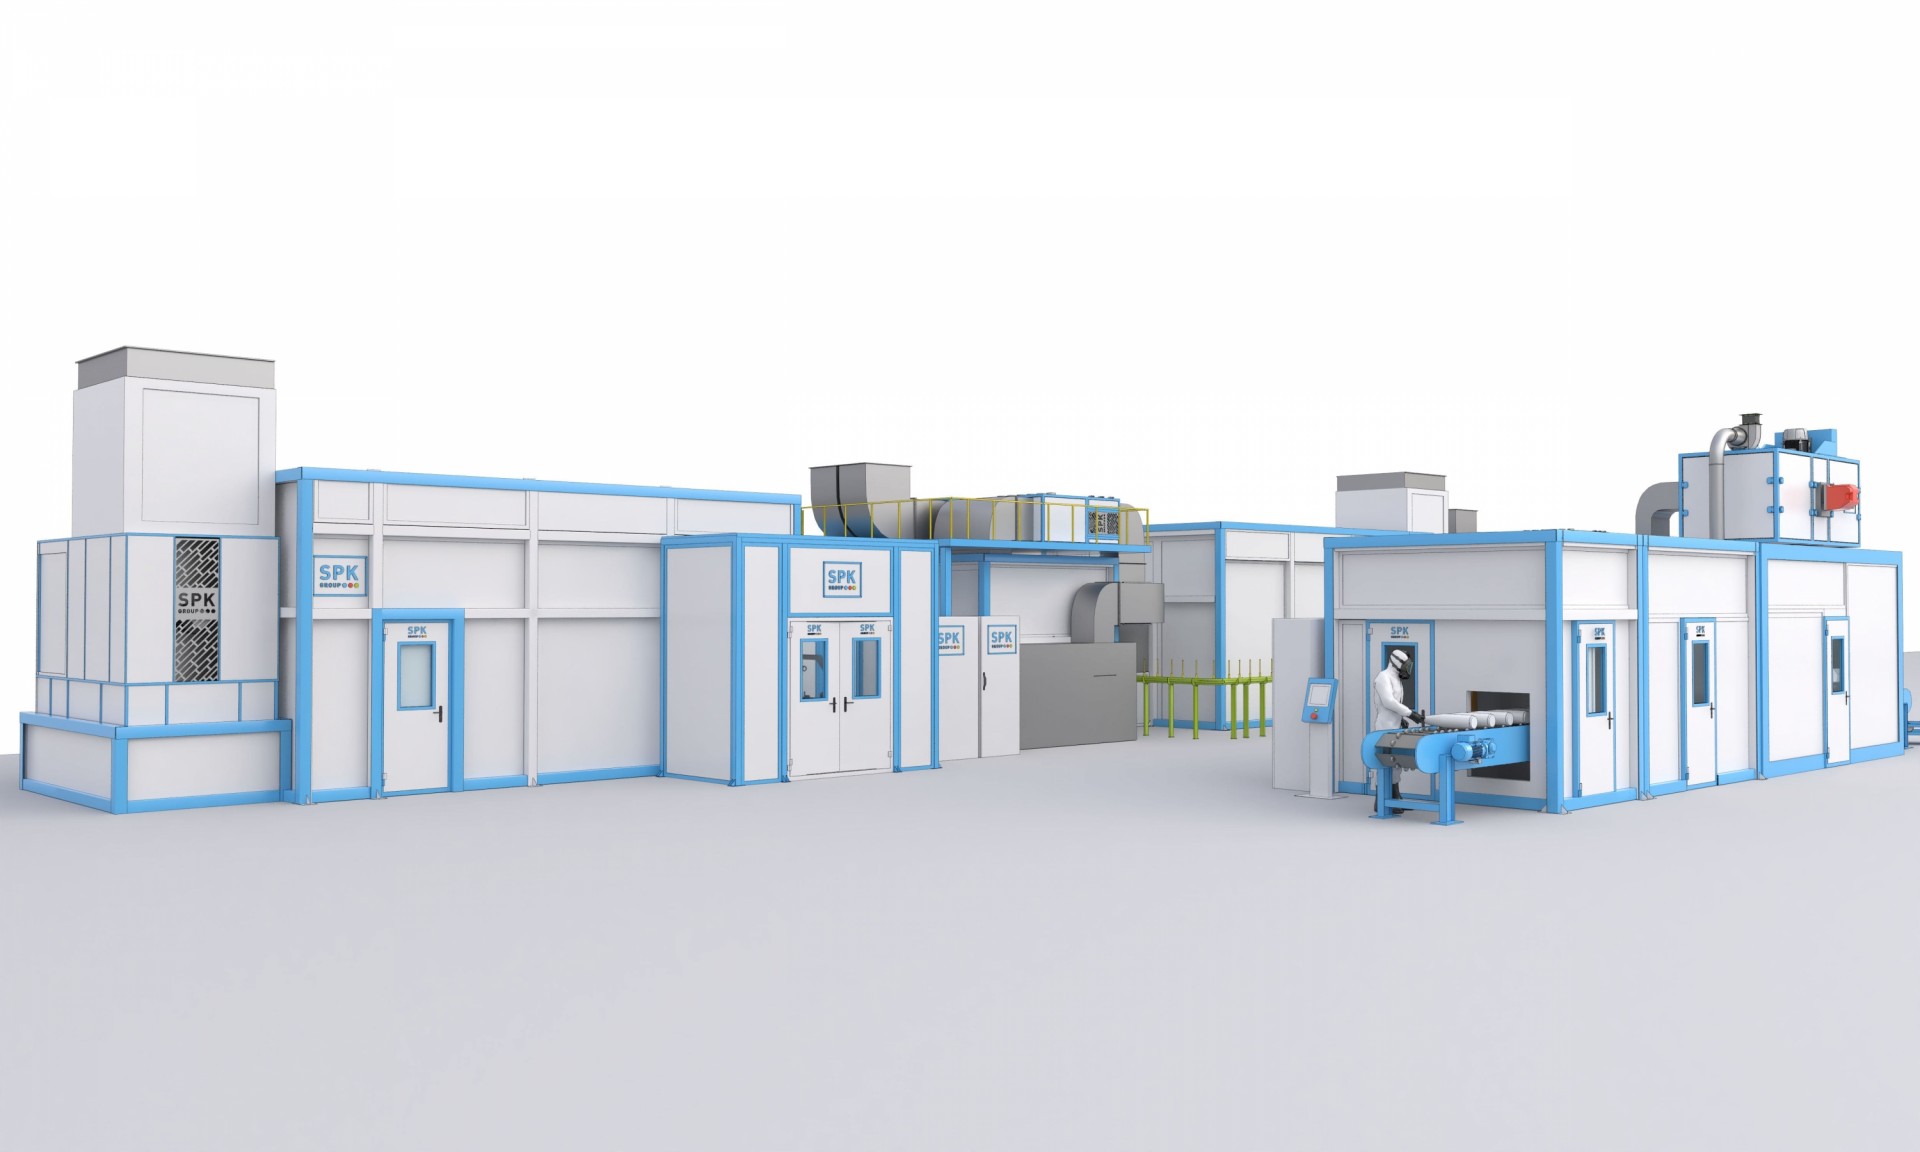
Решение — автоматизированная линия окраски металлических корпусов, где наружную и внутреннюю поверхности обрабатывают на отдельных линиях по заданной технологии. Ниже на примере реального проекта SPK GROUP разберём, как устроен такой окрасочный комплекс для серийного производства: из чего он состоит, как работает роботизированная окраска полых деталей и какие технические решения влияют на качество покрытия, безопасность и эксплуатационные расходы.
Для каких изделий подходит линия нанесения защитных покрытий
Линия нанесения защитных покрытий на металлические изделия рассчитана на детали, которые удобно перемещать в подвесе или на оснастке и вращать вокруг оси:
- цилиндрические изделия и тела вращения;
- металлические корпуса с открытой внутренней полостью;
- полые детали, у которых нужно покрыть и наружную, и внутреннюю поверхность;
- специальные изделия, для которых важна стабильность толщины и сплошность покрытия.
Параметры конвейера, камер и роботов подбираются под габариты, массу и темп выпуска конкретных изделий.
Из чего состоит окрасочный комплекс
Комплекс построен из двух связанных линий, каждая закрывает свою задачу:
|
Линия |
Что наносится |
Основные узлы |
|---|---|---|
|
Линия окраски внутренней поверхности |
лак БТ-5100 |
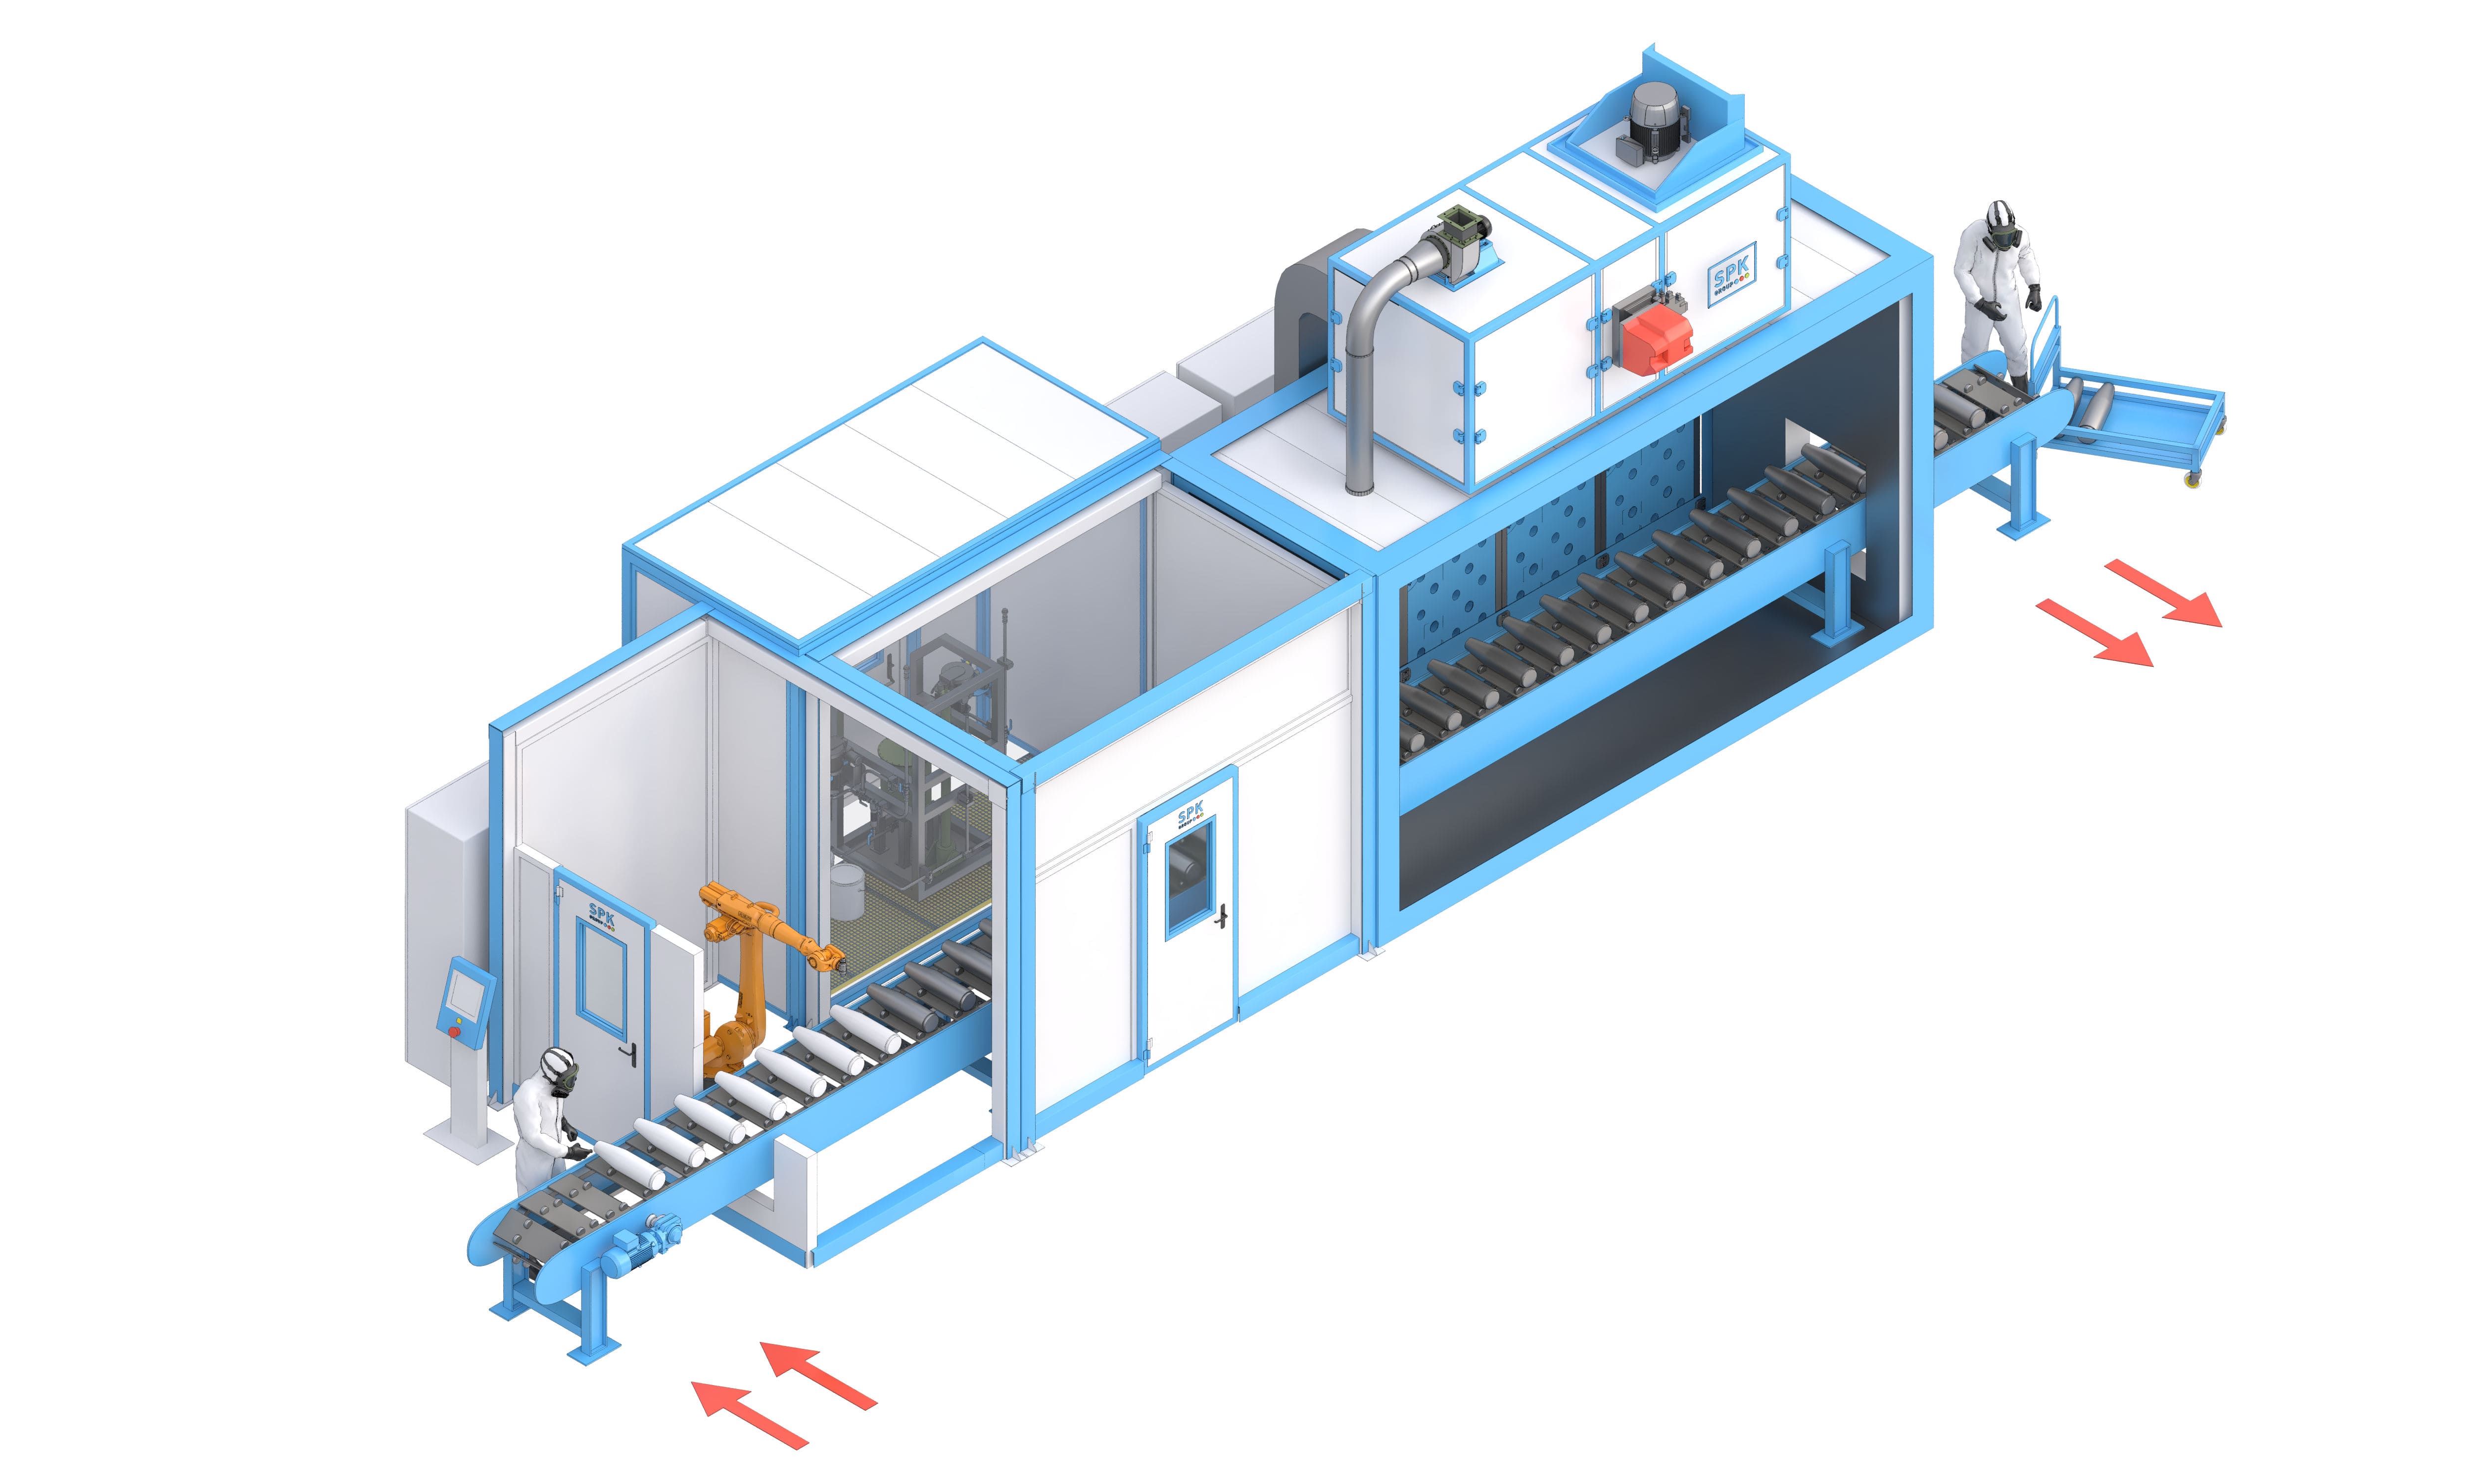
пластинчатый тактовый конвейер, камеры окраски, растекания и сушки, окрасочный робот, краскоприготовительное отделение |
|
Линия окраски наружной поверхности |
четыре слоя: эмаль ГФ-1426 и лак ЛШ-20 |
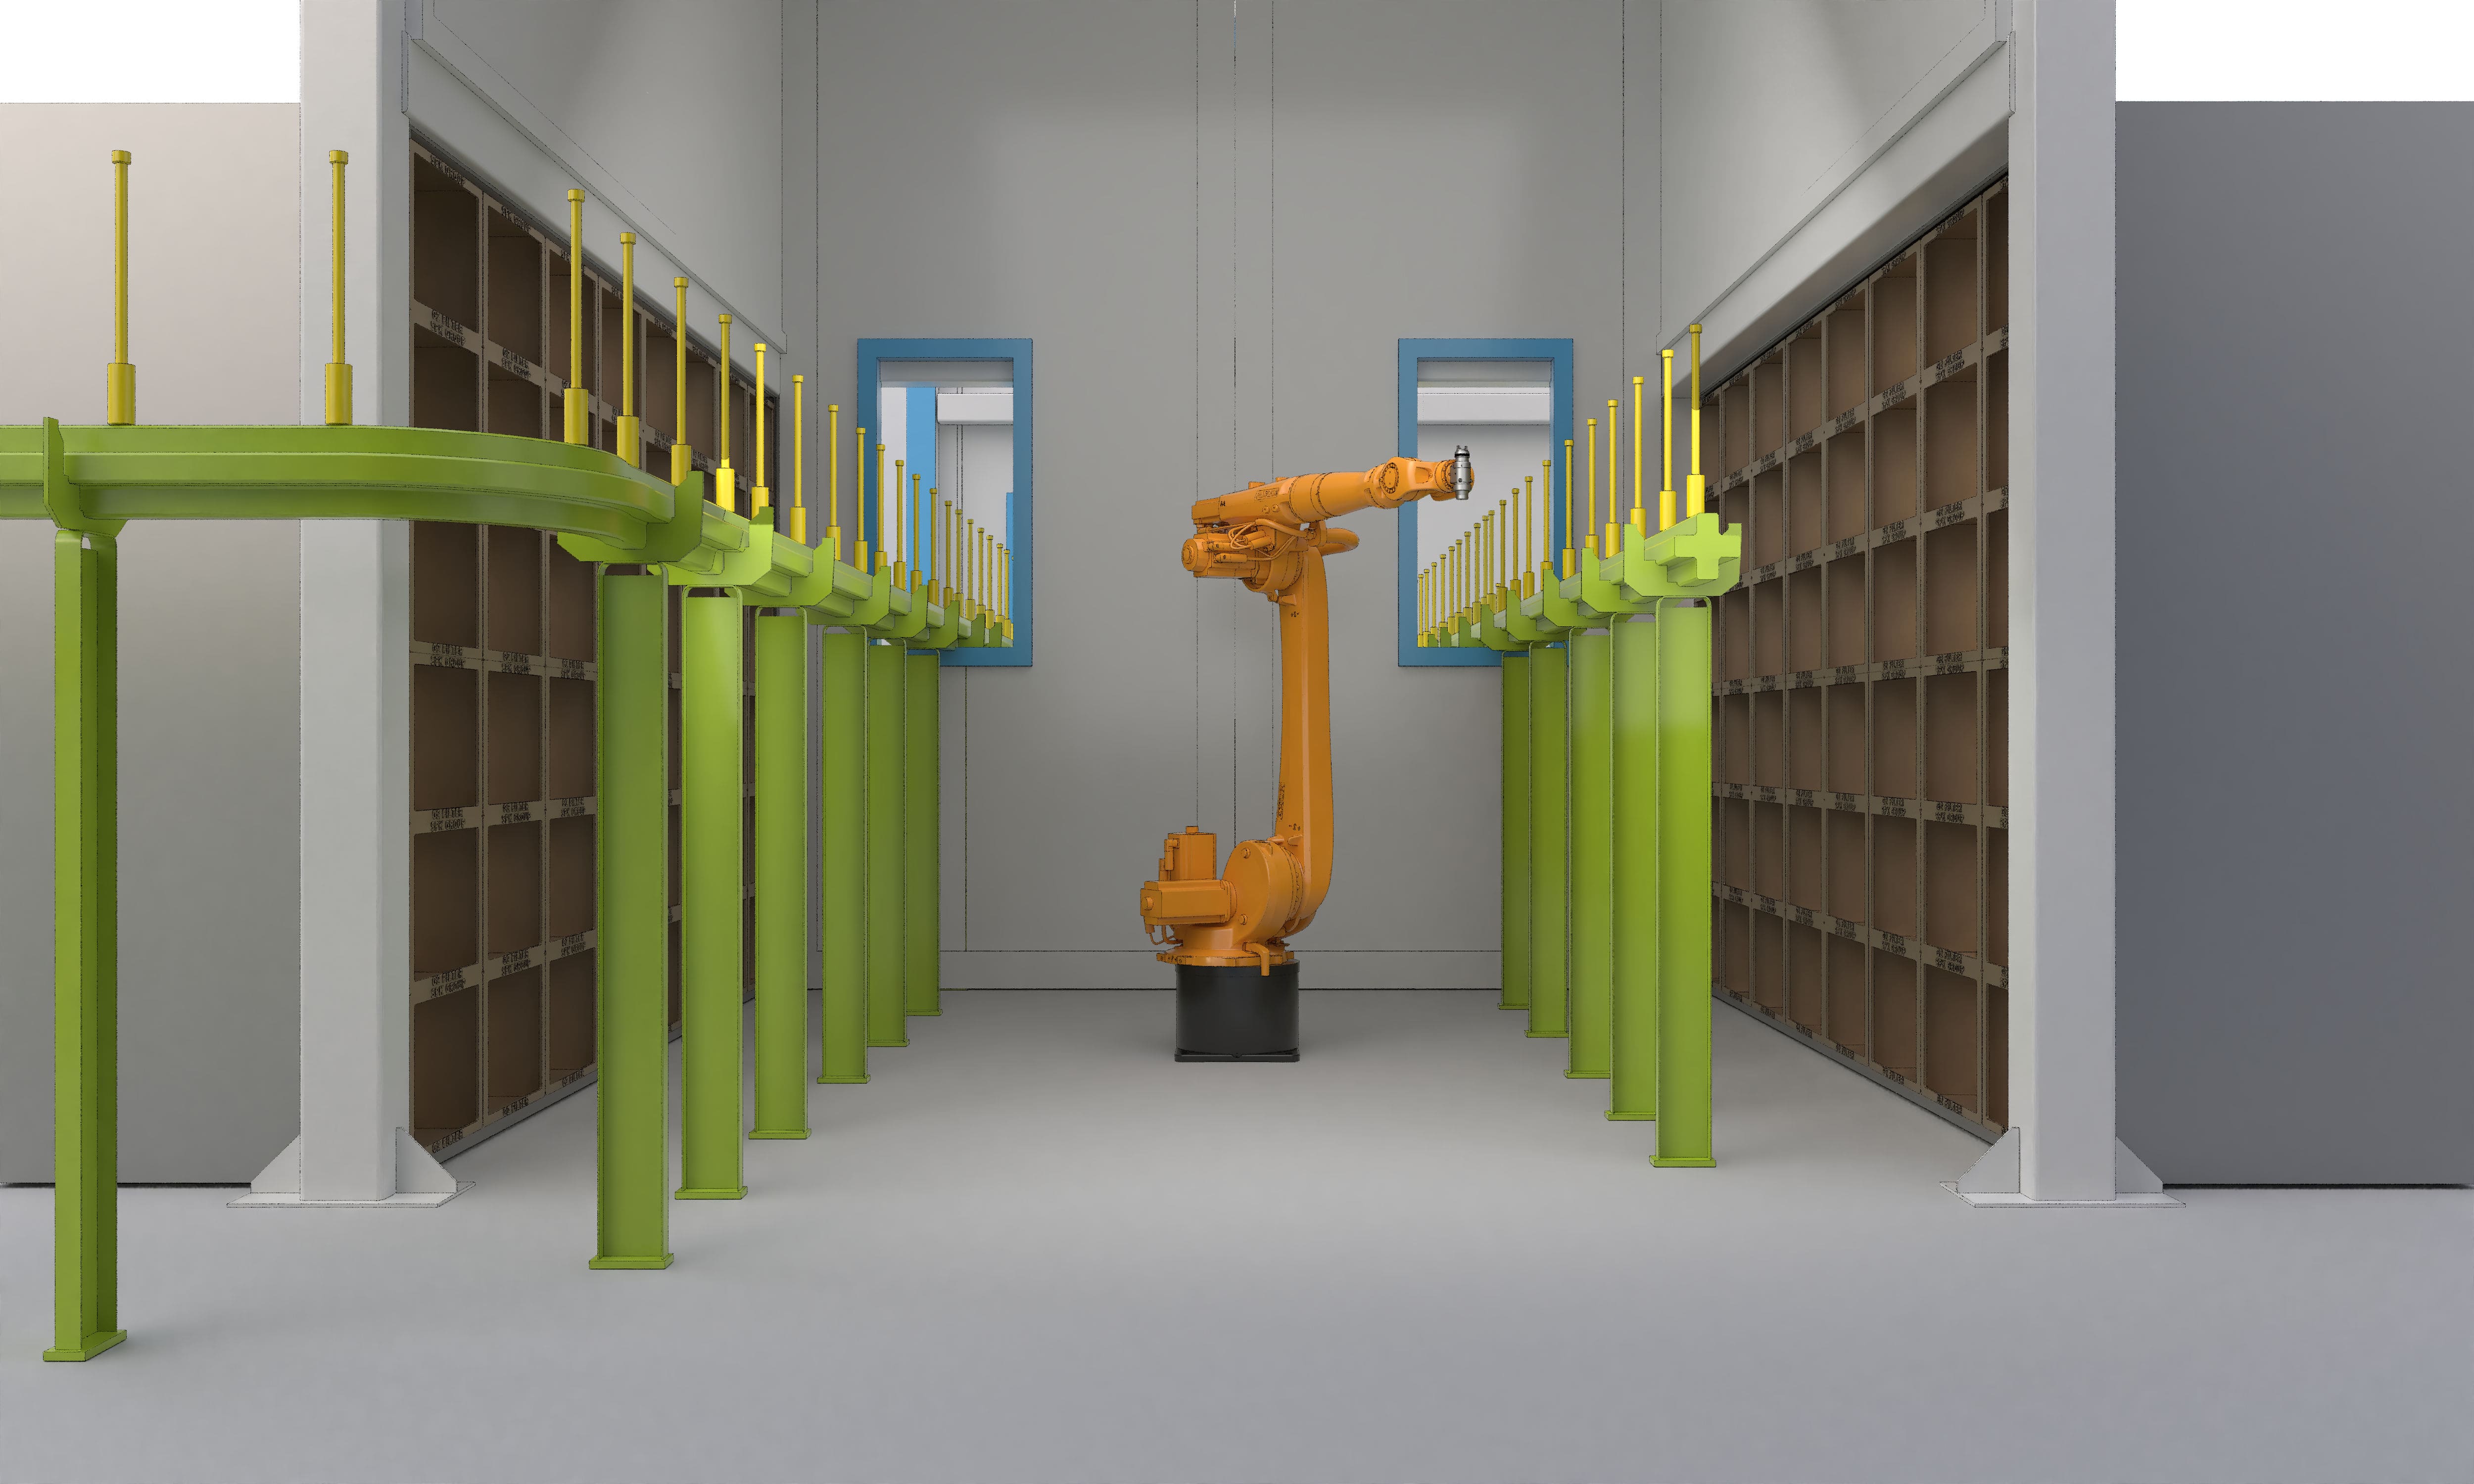
напольный грузонесущий конвейер, две камеры окраски, две камеры высокотемпературной сушки, две камеры естественной сушки, пост демаскировки |
Каждая линия комплектуется своей системой управления, системой порошкового пожаротушения и технологическими боксами для оборудования подготовки и подачи ЛКМ.
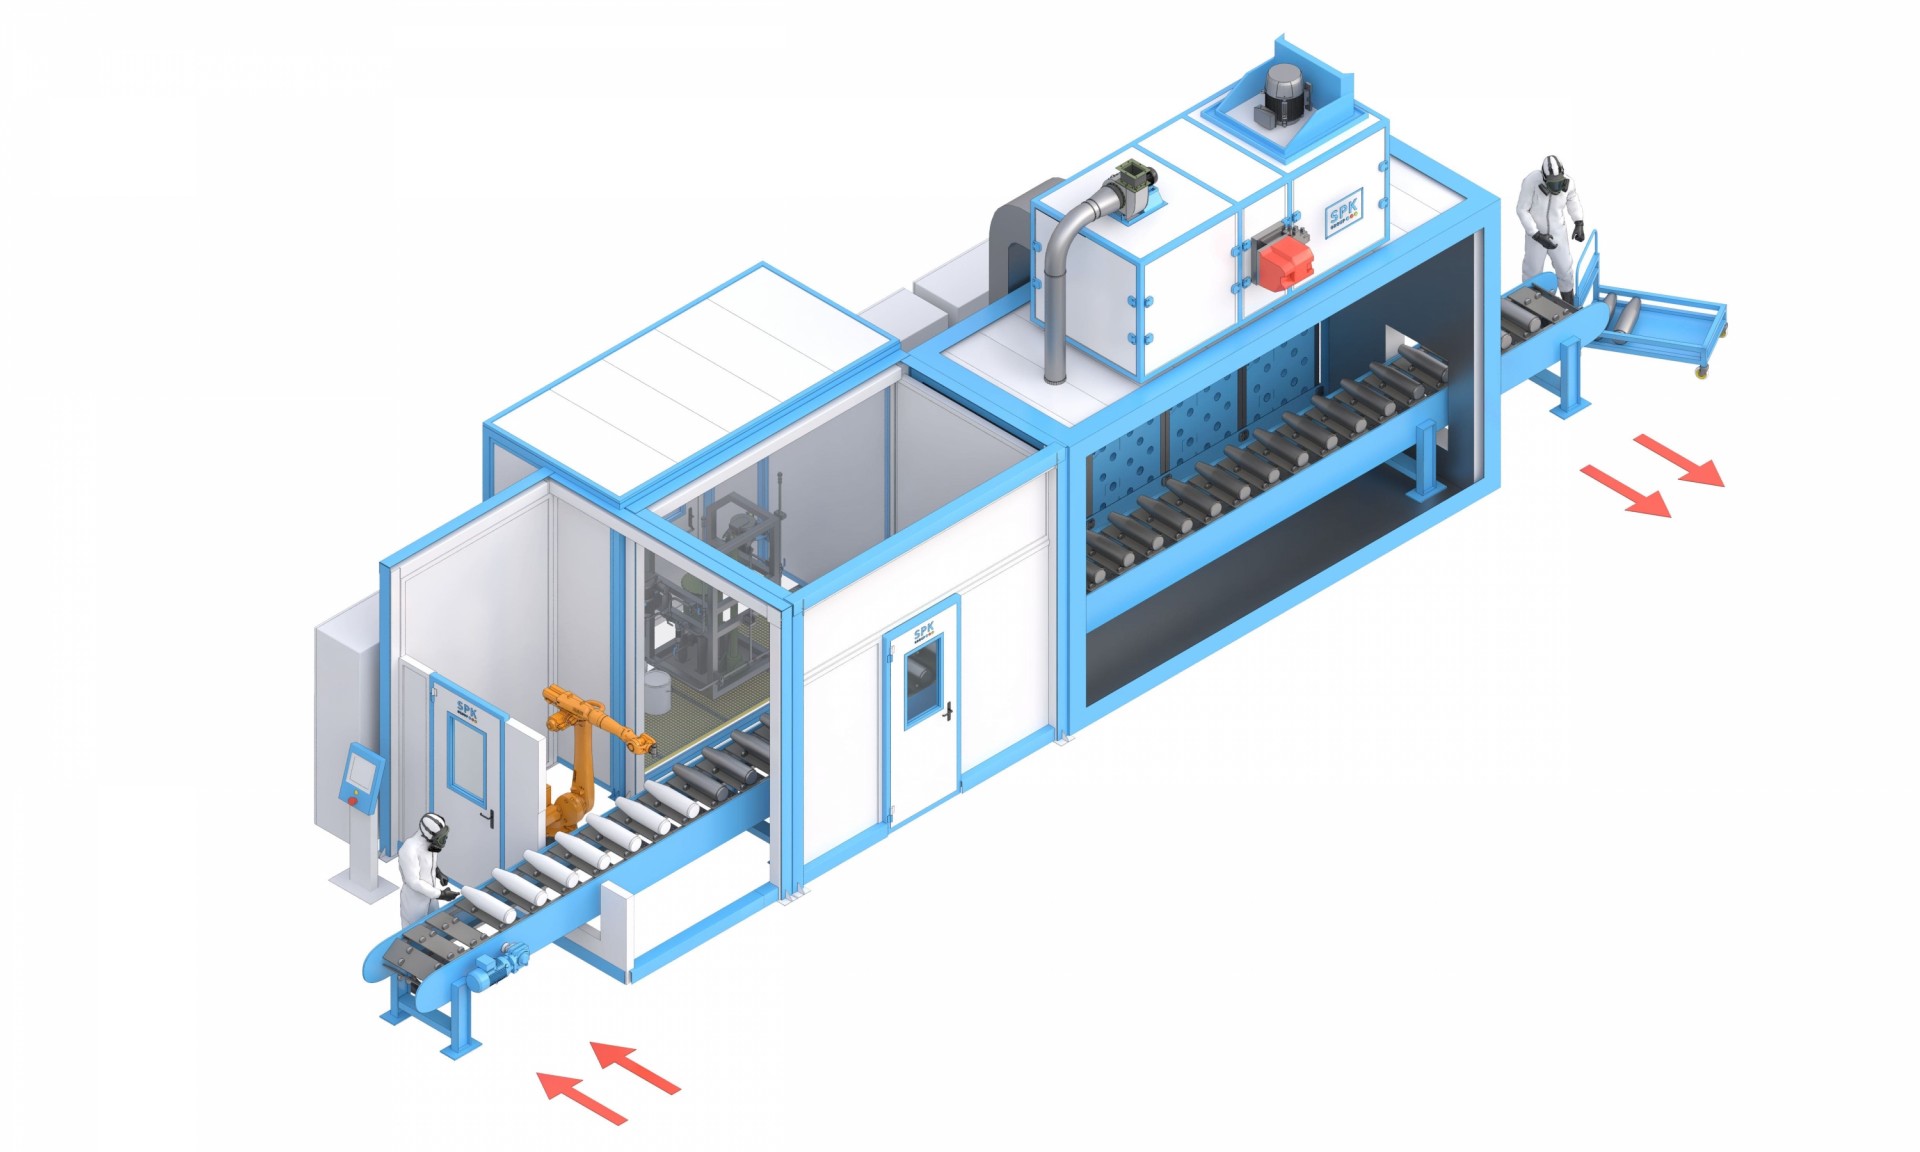
Окраска внутренних полостей цилиндрических изделий
Внутренняя полость — самая сложная часть работы. В этой линии она решается так:
- Изделия устанавливаются на оснастку тактового цепного конвейера. Загрузку и выгрузку выполняет оператор, в дальнейшем возможна полная автоматизация с роботами-манипуляторами.
- Каждое посадочное место оснащено ролико-опорами: они вращают изделие вокруг центральной оси, не повреждая наружное покрытие и не нарушая геометрию. Скорость вращения регулируется в пределах ±20% от номинальной.
- Манипулятор с автоматической головкой и удлинённым соплом, распыляющим на 180°, вводит головку через отверстие изделия и останавливает её немного не доходя до дна.
- Начинается подача материала, и головка движется к выходу: вся внутренняя поверхность обрабатывается равномерно. Затем цикл повторяется со следующим изделием при сдвиге конвейера на шаг.
- После окраски изделие проходит камеру растекания (выдержки ЛКМ перед сушкой) и попадает в камеру сушки при 60 °C. Горячий воздух подаётся непосредственно во внутреннюю полость через воздушные форсунки: одно сопло напротив каждого положения изделия.
Промывка системы после смены выполняется в полуавтоматическом режиме: к соплу подставляют ёмкость, и оператор нажимает кнопку на сенсорной панели.
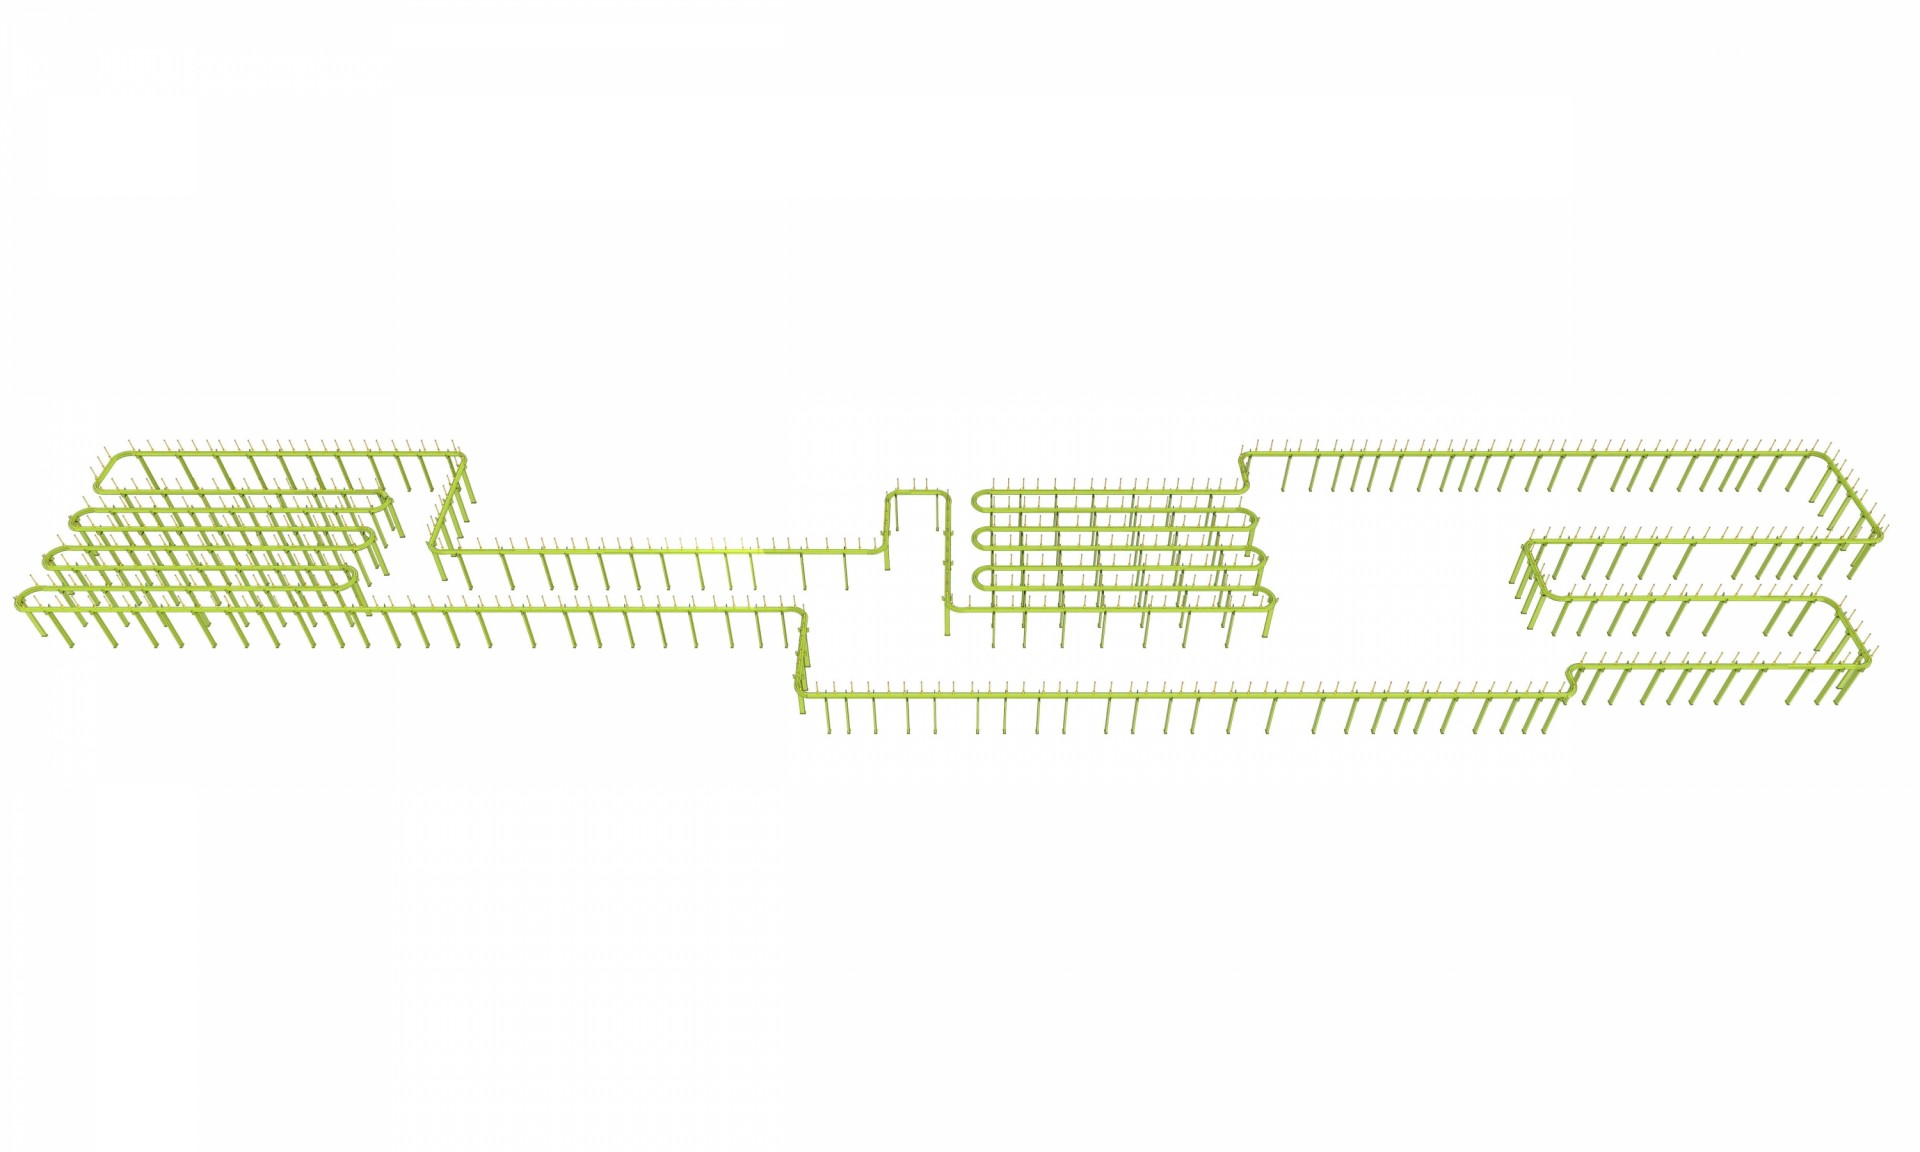
Конвейерная окраска тел вращения: линия наружной поверхности
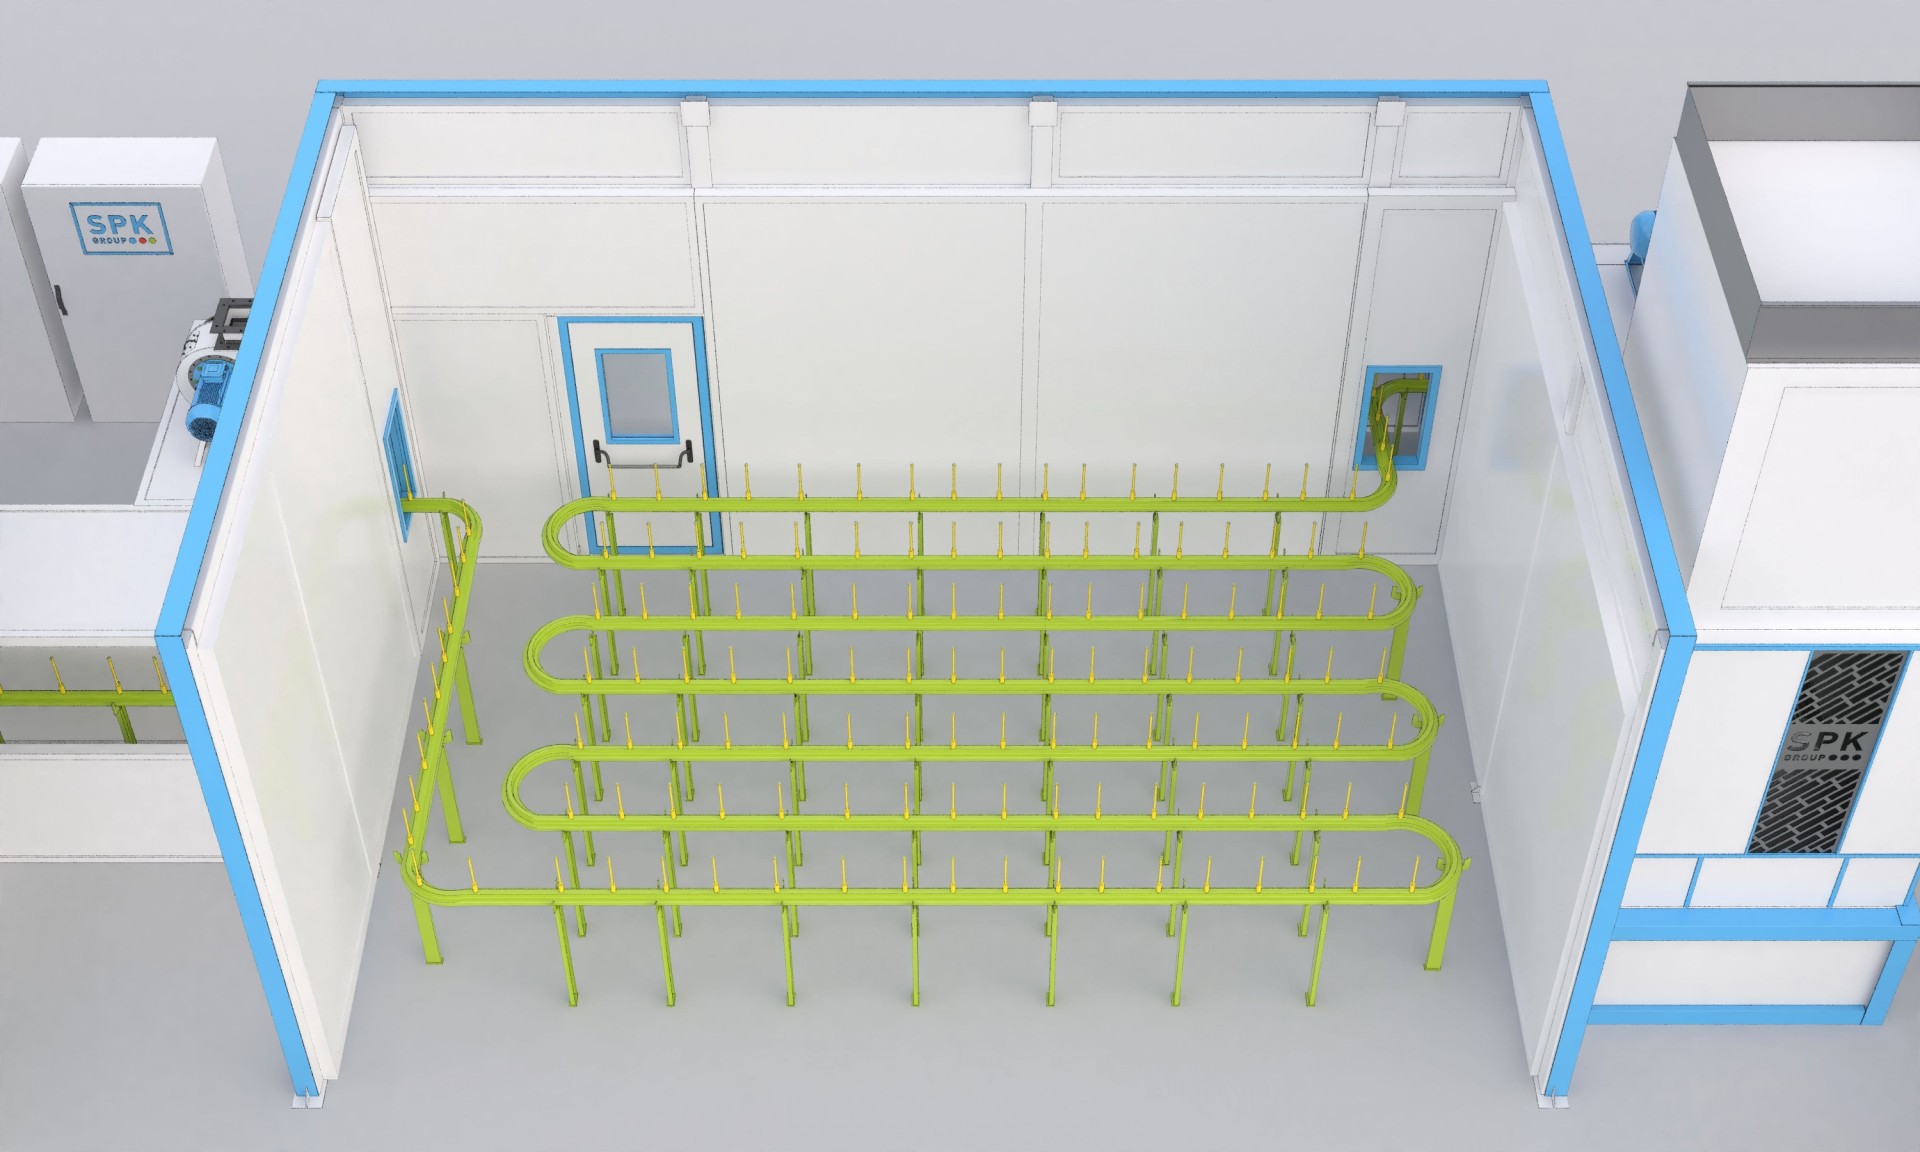
На наружной линии работает напольный грузонесущий конвейер тактового типа. В зоне окраски подвеска с изделием останавливается и вращается, поэтому слой ложится равномерно со всех сторон. Время движения и остановки, а также скорость вращения настраиваются при пусконаладке.
|
Параметр |
Значение (справочное, уточняется при проектировании) |
|---|---|
|
Принцип работы |
тактовый, режим «движение — остановка» |
|
Расчётная длина |
165 м |
|
Расчётная скорость |
0,36 м/мин |
|
Такт выхода изделий |
100 секунд (расчётно около 36 изделий в час) |
|
Точек крепления на конвейере |
275 шт., шаг 600 мм |
|
Грузоподъёмность на точку |
5 кг |
|
Комплект кареток |
300 шт. с элементом вращения |
|
Модули поворота в зонах окраски |
6 комплектов |
Конструктивные решения: цепь с полыми втулками, в которые устанавливается каретка с оснасткой вращения (джиг); приводные «звёздочки» с мотор-редукторами во взрывозащищённом исполнении в каждой окрасочной секции; цепь в зоне окраски закрыта защитными кожухами; конвейер оснащён маслостанцией и блоком натяжения цепи.
Покрытие наносится по схеме из четырёх слоёв: слои 1–2 в первой камере окраски, слои 3–4 во второй. Между операциями изделия проходят тоннели растекания ЛКМ, естественную сушку при 20 °C (около 10 минут), высокотемпературную сушку при 150 °C (120 минут) и участки охлаждения. Завершает цикл пост демаскировки с рабочим столом и рамной конструкцией для инструмента и расходных материалов.
Роботизированная окраска полых деталей
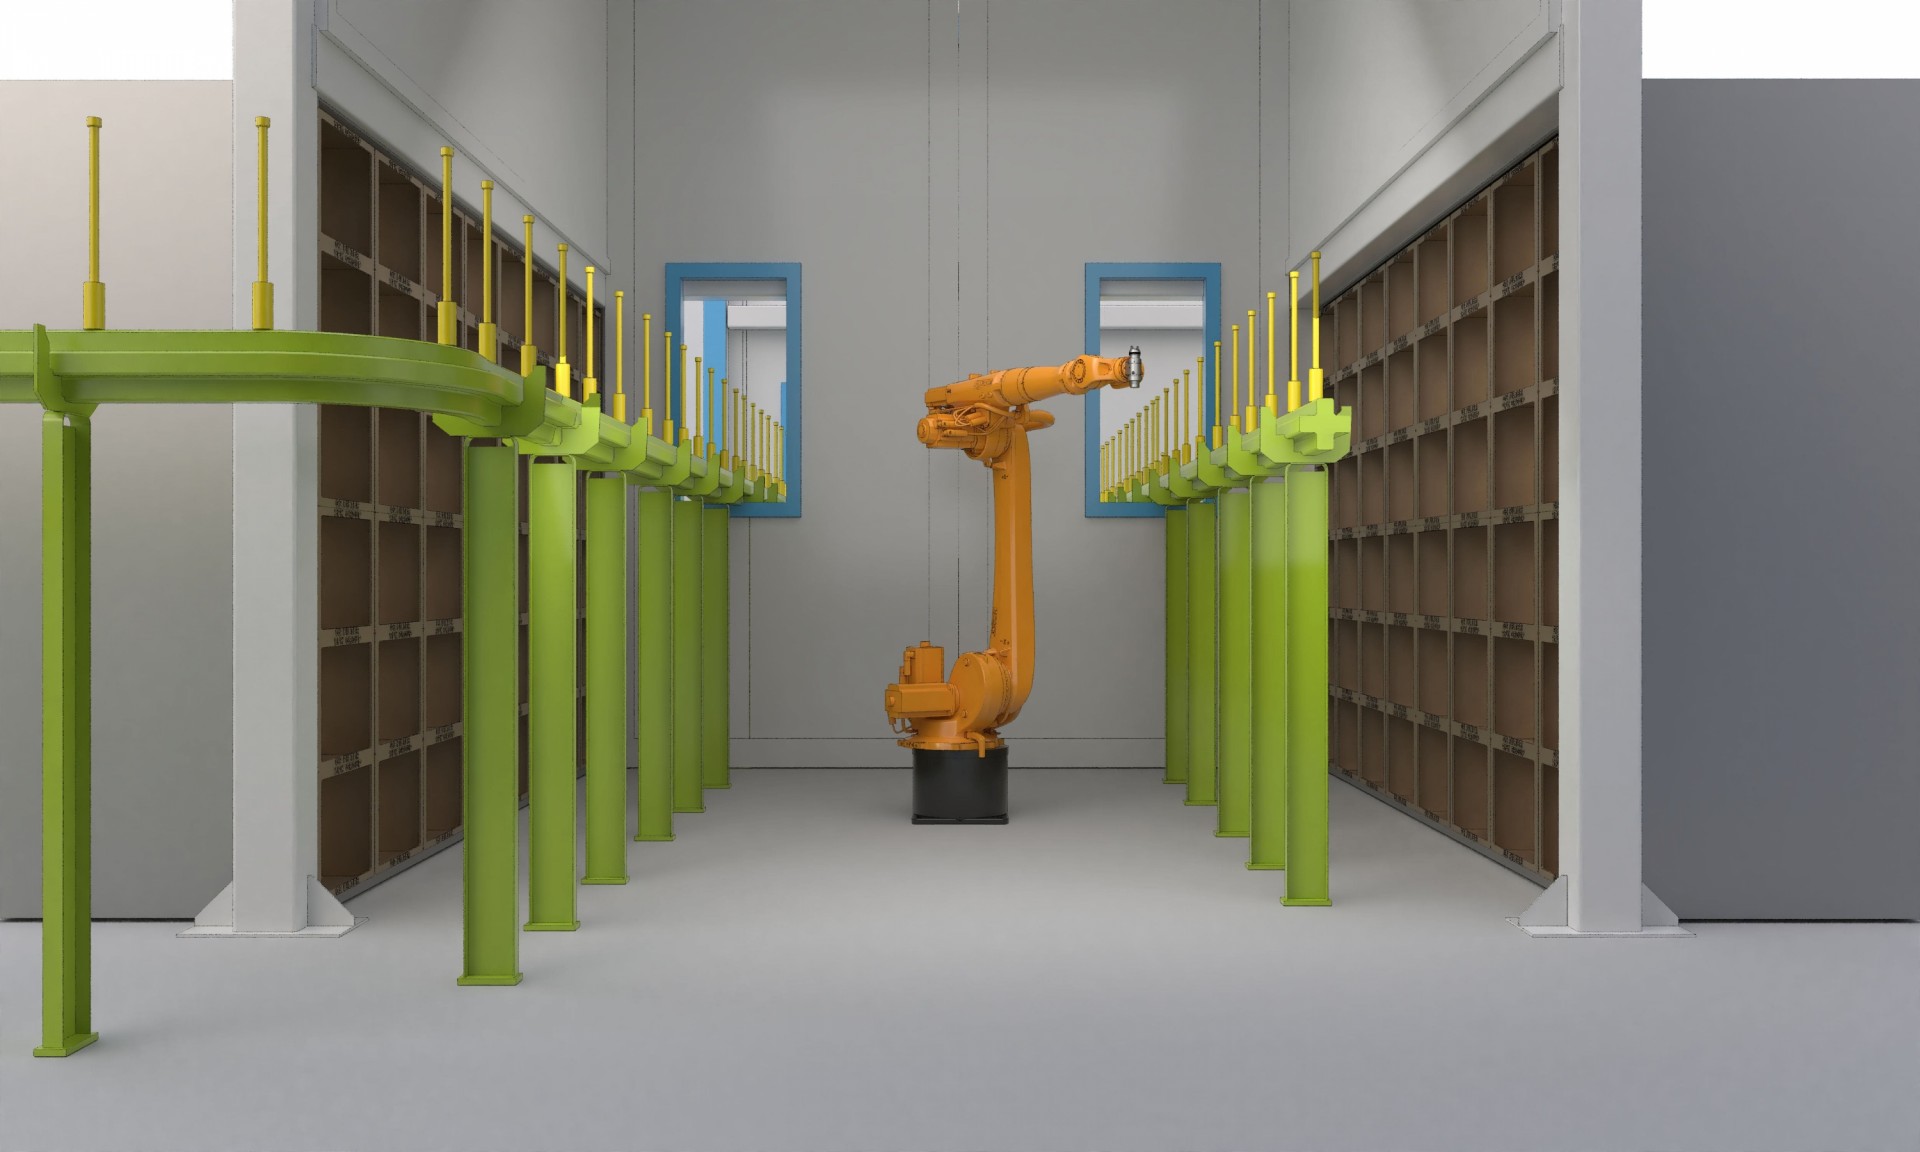
В линиях применяется окрасочный робот во взрывозащищённом исполнении KUKA KR10 R1100 (KR Agilus Ex): в линии внутренней окраски он наносит лак БТ-5100, в линии наружной окраски — эмаль ГФ-1426.
|
Характеристика |
Значение |
|---|---|
|
Степень защиты |
IP67 |
|
Управляемых осей |
6 |
|
Повторяемость |
±0,02 мм |
|
Нагрузка на кисть |
11 кг |
|
Максимальная досягаемость |
1101 мм |
|
Температура эксплуатации |
0–45 °C |
|
Контроллер |
KR C4, переносной пульт управления |
Почему роботы, а не ручная окраска: траектория и расход материала не зависят от оператора, слой получается стабильным, человек не находится во взрывоопасной зоне с парами растворителей, а траектории под разные изделия перепрограммируются без переделки оборудования. Для робота предусмотрен комплект оснащения: полимерные шланги подачи ЛКМ, защитная гофра, кронштейн для автоматического пистолета и защитный чехол.
Подача ЛКМ и краскоприготовительное отделение
Оборудование подготовки и подачи ЛКМ устанавливается в специализированных боксах рядом с постами окраски и поставляется модульными системами, предварительно собранными на площадке поставщика, на базе оборудования Graco, Cirlisle и Anest Iwata.
- Система подачи SPK-Mix-Base-20.1 — по одной на эмаль ГФ-1426, лак ЛШ-20 и лак БТ-5100: пневматический насос низкого давления, материальный бак 20 л с пневматической мешалкой и датчиком уровня, фильтр ЛКМ, регулятор давления, обвязка.
- Система подачи растворителя SPK-Mix-Solvent-1 — три комплекта, подача из тары объёмом 10–200 л.
- Оборудование нанесения: автоматические пистолеты на роботе, пистолеты с удлинённым соплом для внутренней окраски, автоматические пистолеты (аэрографы) на стойках для лака ЛШ-20, ручные пистолеты.
- Система управления на PLC Omron с экраном HMI: главный экран, настройки, экраны роботов, стационарных распылителей, параметров ЛКМ, журнал ошибок и работы.
Для линии внутренней окраски предусмотрено краскоприготовительное отделение SPK-PKS с вытяжкой не менее чем 10-кратного воздухообмена, автономным порошковым пожаротушением, газоанализаторами НКПР паров ЛВЖ, мобильными поддонами с решёткой для сбора пролитой краски, двумя баками из нержавеющей стали с датчиком минимального уровня и пневматическими мешалками и мембранным насосом с пневмоприводом.
Камеры окраски и сушки
Корпус камер — стальной силовой каркас на болтовых соединениях. Камеры сушки обшиваются сэндвич-панелями (80–100 мм в зависимости от камеры) из оцинкованной стали с эпоксидным грунтом, стойким к температурам до 140 °C, с базальтовым фиброволокном внутри; панели соединяются замком «шип-паз».
Что важно для эксплуатации:
- внутри камер антибликовый цвет RAL 9003, снаружи — любой стандартный RAL по выбору заказчика;
- сервисные двери 800×2000 мм с системой «Антипаника» и окнами из триплекса 500×800 мм;
- освещённость 800–1000 лк по ГОСТ Р 55710-2013: верхние светильники с углом 45° и боковые, все во взрывозащищённом исполнении;
- потолочный плenum с фильтрами тонкой очистки класса F5 и дифференциальными датчиками давления, которые показывают, когда пора менять фильтры;
- камеры необитаемые, со съёмными панелями для осмотра и планового обслуживания;
- аварийные световые индикаторы «Автоматика отключена» и «Неисправность» с аккумуляторами на 1 час работы.
Вентиляция, фильтрация и рекуперация
Вытяжные стены PTS-Block. Фильтры высокой ёмкости (50–100 кг/м²) увеличивают интервал между заменами до 15 раз, лабиринтная конструкция сглаживает перепад давления и убирает застойные зоны, а менять можно только отработавшие ячейки и без инструмента. Опциональная вторая ступень G3 повышает степень улавливания окрасочного опыла до 95–98%.
Приточно-вытяжной агрегат выполнен в моноблочном исполнении и может стоять с любой стороны кабины или на крыше. Применены вентиляторы высокого давления с назад загнутыми лопатками (КПД выше на 20–30%, чем у вентиляторов типа «беличье колесо»), прямой привод с частотным регулированием, взрывобезопасные двигатели IIBT4 с сервис-фактором 1,15, категория балансировки BV3 по ГОСТ 31350-2007. Карманные фильтры G4 (эффективность 80–90%) и F5 (98%) оснащены датчиками перепада давления с выходом 4–20 мА и механизмом быстрой замены.
Пластинчатый рекуператор тепла нагревает приточный воздух за счёт вытяжного без смешивания потоков (КПД около 50%). Для российского климата это важно: без рекуператора в часть зимнего периода оборудование не сможет работать в номинальном режиме. Утеплённые отсечные клапаны с периметральным обогревом не пускают холодный воздух в камеру в простое.
Безопасность: взрывозащита и автоматическое пожаротушение
Работа с растворителями и лакокрасочными материалами — взрыво- и пожароопасный процесс, поэтому безопасность закладывается на этапе проектирования:
- оборудование внутри камер во взрывозащищённом исполнении, включая светильники, вентиляторы, мотор-редукторы и роботов;
- газоанализаторы НКПР измеряют концентрацию горючих паров в камере и сигнализируют о выходе за допустимые пределы;
- автоматическая установка порошкового пожаротушения на модулях «Буран» по 123-ФЗ, СП 5.13130.2009 и СП 3.13130.2009 с адресной системой «Рубеж-2ОП», извещателями пламени «Пульсар», ручными извещателями и светозвуковым оповещением;
- кабели в металлических кабель-каналах, негорючие, повышенной теплостойкости (FRLS);
- блокировка технологического процесса и сирена при отключении вентиляции.
Система управления
Сенсорная панель степени защиты IP65 на базе промышленного контроллера управляет всеми фазами процесса: температурой окраски и сушки, временем циклов, давлением в камере. Оператор видит параметры на цветных мониторах с диагональю не менее 10 дюймов; система ведёт журнал ошибок, поддерживает заданное давление в рабочем пространстве, сообщает о неисправностях на мнемосхеме и передаёт данные в заводскую сеть Ethernet. Интерфейс и документация на русском языке.
Окрасочный комплекс для серийного производства: что даёт автоматизация
При серийном выпуске специальных изделий выигрыш складывается из нескольких факторов: повторяемость режимов окраски и сушки, предсказуемый такт выхода изделий, меньше брака и перерасхода ЛКМ, безопасные условия труда и возможность масштабировать линию: добавить посты окраски или заменить ручную загрузку роботами-манипуляторами.
Что должен подготовить заказчик
Чтобы комплекс вышел на проектные параметры, заранее продумайте инфраструктуру:
- электропитание 380 В, 50 Гц около 100 А на комплекс с учётом роботов;
- сжатый воздух: максимальное потребление около 12 м³/мин при 6 бар, остаточное содержание масла менее 1,0 мг/Нм³, точка росы менее +3 °C, размер частиц до 40 мкм (параметры справочные, уточняются при проектировании);
- фундаменты и ровное бетонное основание под оборудование;
- воздуховоды от агрегатов с улицы и на улицу с предварительным фильтром и отверстия в ограждающих конструкциях;
- установку очистки воздуха от паров ЛВЖ, если её требует площадка;
- температуру не ниже +10 °C в зоне установки;
- грузоподъёмную технику для разгрузки и монтажа.
Как проходит проект и какие сроки
- Техническое задание: номенклатура изделий, габариты, темп выпуска, схема покрытия, планировка цеха.
- Проектирование и изготовление: камеры, конвейеры, вентиляционные агрегаты, шкафы автоматики.
- Поставка: доставка до склада заказчика организуется исполнителем.
- Монтаж: не более 90 рабочих дней с момента передачи площадки.
- Пусконаладка и обучение: 5–10 рабочих дней при готовности коммуникаций; комплексные испытания вхолостую и под нагрузкой, инструктаж персонала (до 8 человек).
- Гарантия: 12 месяцев на оборудование.
Частые вопросы
Можно ли окрасить внутреннюю полость цилиндрического изделия автоматически? Да. Автоматическая головка с удлинённым соплом заходит в полость через отверстие и распыляет материал на 180°, пока изделие вращается на ролико-опорах конвейера.
Какие изделия подходят для такой линии? Специальные изделия, изделия специального назначения, цилиндрические изделия, металлические корпуса и другие полые детали. Конвейер, камеры и роботы рассчитываются под ваши габариты и массу.
Нужен ли ручной труд? Загрузку и выгрузку выполняет оператор, также нужен пост демаскировки. Для полной автоматизации линию можно дополнить роботами-манипуляторами.
Подходит ли комплекс для серийного производства? Да. Тактовые конвейеры с заданным темпом выхода изделий и автоматика режимов окраски и сушки рассчитаны на повторяющиеся циклы.
Нужен ли рекуператор тепла? Мы рекомендуем его для каждого приточно-вытяжного агрегата: он снижает затраты на нагрев воздуха и стабилизирует работу камеры зимой.
Нужна линия окраски цилиндрических изделий или металлических корпусов?
Инженеры SPK GROUP обсудят вашу задачу, предложат планировку и состав оборудования, подготовят проект и выполнят поставку, монтаж и пусконаладку.
Сайт: ur-spk.ru Телефон: +7 (343) 351-70-54 Почта: info@ur-spk.ru.