
Статьи
Пример технического задания на проектирование и разработку покрасочно-сушильной камеры для вагонов и локомотивов.
Пример технического задания на проектирование и производство окрасочно-сушильной камеры для рельсового подвижного состава.
Пример технического задания на поставку дробеструйного комплекса для обработки поверхности труб.
Пример технического задания на поставку и монтаж абразивоструйной камеры кузовов пассажирских вагонов.
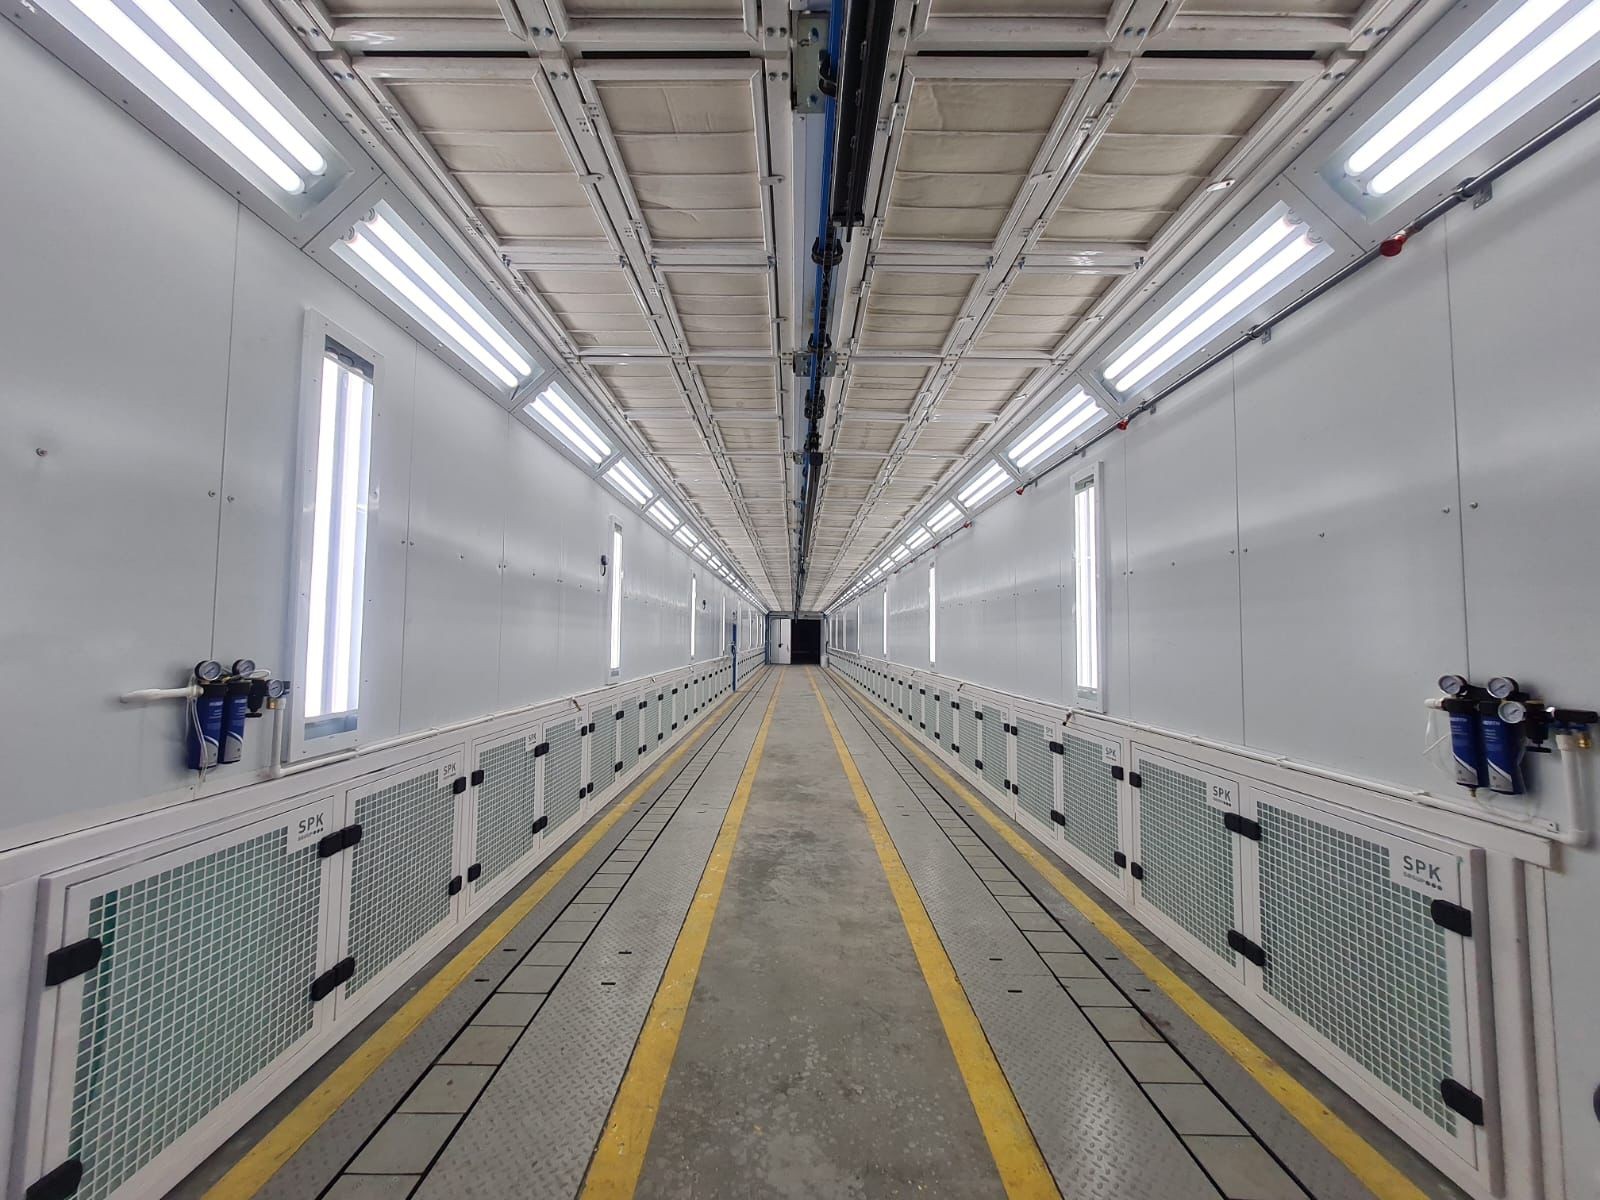
Пример заполнения технического задания на разработку сушильной камеры.
Нанесение лакокрасочных материалов на трубы — это не просто финальный этап производства, а ключевой фактор надежности инженерных сетей. Разберем, как правильно подобрать технологию окрашивания, организовать линию в цехе и выбрать оптимальный уровень автоматизации.
Самолетостроение и обслуживание авиационной техники — сферы, где мелочей не существует
Чтобы фюзеляж, элементы планера и детали двигателей служили годами без коррозии и разрушений, требуется безупречная многослойная система защиты
Нефтегазовый сектор предъявляет к антикоррозионной защите самые жесткие требования в промышленном секторе. Оборудование и металлоконструкции — от буровых платформ и резервуарных парков до трубопроводной арматуры и перерабатывающих установок — эксплуатируются в агрессивных химических, климатических и механических условиях.
Ж/Д транспорт эксплуатируется в экстремальных условиях: постоянные динамические и вибрационные нагрузки, перепады температур от -50 °C до +50 °C, абразивное воздействие летящего гравия и щебня, а также регулярный контакт с агрессивными химическими реагентами и моющими средствами.
В этих условиях лакокрасочное покрытие выполняет не столько декоративную, сколько защитную функцию, предотвращая коррозию несущих элементов кузова. Создание специализированного окрасочно-сушильного комплекса для железнодорожного машиностроения и ремонтных предприятий требует применения грамотных инжиниринговых решений.
Качественная подготовка поверхности — определяющий этап перед нанесением антикоррозийных и лакокрасочных покрытий в тяжелом машиностроении и строительстве металлоконструкций. Согласно отраслевым стандартам, до 80% преждевременных разрушений защитного слоя вызваны именно некачественной очисткой металлического основания от окалины, ржавчины, сварочного шлака и загрязнений. Разбираемся, какую технологию подготовки поверхности выбрать для своего предприятия.
Качественная покраска металлоконструкций, специальной техники и промышленных изделий напрямую зависит от условий, созданных в рабочем пространстве. Если вы планируете расширить или модернизировать производство, первостепенной задачей становится выбор правильного технологического оборудования.
Профессиональная покрасочная камера — это не просто закрытое помещение, а сложный технологический комплекс, обеспечивающий идеальный микроклимат, безопасность персонала и безупречное качество финишного покрытия.
Рассмотрим главные технологические ошибки, которые лишают заводы качественного покрытия.
Образец технического задания на поставку, монтаж и ввод в эксплуатацию окрасочно-сушильной камеры.
Как автоматизировать окрасочный цех в России в 2026 году. Промышленные окрасочные роботы, интеграция SCADA, займы ФРП и субсидии Минпромторга на модернизацию производства от СПК ГРУПП.
Для крупного промышленного предприятия модернизация окрасочного цеха часто превращается в серьезное испытание, сопряженное с гигантскими затратами и риском долгой остановки производства. Однако современная инженерия позволяет взглянуть на этот процесс иначе — не как на статью расходов, а как на инструмент прямой экономии. Конвейерные линии окраски от SPK GROUP доказывают, что правильное технологическое решение способно превратить участок покраски в мощный высокомаржинальный актив.
Зоны открытой окраски для металлоконструкций — это специально организованные участки, где нанесение лакокрасочных покрытий выполняется без использования закрытых окрасочных камер. Такой формат особенно актуален при работе с крупногабаритными изделиями, когда применение камер ограничено либо технически, либо экономически.
Примет технического задания на разработку автоматического дробеструйного комплекса.
Запах свежей краски кто‑то романтично называет «ароматом ремонта». На производстве это «аромат» вашего бюджета. Каждая молекула растворителя, которая только что улетела в вытяжку, вчера значилась строкой затрат. Сегодня она парит в цеху, завтра - в вашем отчёте о прибылях и убытках.
Многие полагают, что в текущих условиях приобретение и запуск роботов на российских предприятиях превратились в невыполнимую или экономически бессмысленную затею из-за внешнего давления. Однако подобные опасения часто основаны на устаревших представлениях, которые не учитывают современные способы адаптации рынка.