
Антикоррозийная обработка по ISO 12944: степени очистки Sa 2½ и Sa 3, оборудование для категорий C4-C5
Покрытие чаще всего отслаивается не из-за плохой краски, а из-за плохо подготовленной стали. Отраслевые обзоры сходятся в одном: именно подготовка поверхности даёт большую часть преждевременных отказов защитных систем. Остальное приходится на ошибки с толщиной слоя, климатом и смешиванием компонентов.
ISO 12944 увязывает среду эксплуатации, систему покрытия, подготовку и контроль. Ниже разберём, что стандарт требует для категорий C4 и C5 и каким оборудованием это выполняется на практике.
Категории коррозивности: C4, C5 и CX
ISO 12944-2 делит атмосферные условия по потере массы стали за первый год. Для тяжёлых объектов важны три категории:
| Категория | Потеря массы стали, г/м² в год | Типичная среда |
|---|---|---|
| C4 (высокая) | 400-650 | Промзоны, прибрежные районы с умеренной солёностью: химические заводы, судоремонтные площадки |
| C5 (очень высокая) | 650-1500 | Промзоны с агрессивной атмосферой и высокой влажностью, побережье с высокой солёностью, здания с постоянной конденсацией |
| CX (экстремальная) | 1500-5500 | Офшор, зоны с очень высокой солёностью и тяжёлыми выбросами |
Что значит C5M. Обозначение часто встречается в старых ТЗ. Оно пришло из редакции ISO 12944-2:1998, где было две подкатегории: C5-I (промышленная) и C5-M (морская). В редакции 2017 года их объединили в C5, а для самых тяжёлых условий добавили CX. Если в задании стоит «C5M», подразумевается морская агрессивная среда. Систему подбирают по современной C5, а при очень высокой солёности стоит обсудить с заказчиком CX.
Вторая величина, которую задаёт заказчик, это ожидаемая долговечность: низкая (2-7 лет), средняя (7-15), высокая (15-25) и очень высокая (свыше 25). Она не заменяет гарантийный срок. Это ориентир до первого капитального ремонта покрытия. От него зависят число слоёв и общая толщина.
Sa 2½ и Sa 3: чем отличаются степени очистки
Степени струйной очистки описывает ISO 8501-1. Для C4-C5 нужны две.
Sa 2½ (очень тщательная очистка). Окалина, ржавчина и старое покрытие удалены практически полностью. Допускаются только следы в виде лёгких пятен и полос. Для большинства систем C4-C5 это рабочий стандарт. Именно на такой поверхности стабильно держатся цинконаполненные эпоксидные грунты.
Sa 3 (до визуально чистой стали). Однородный металлический цвет без пятен и полос. Это максимум, и он нужен не везде. Sa 3 берут, когда её требует спецификация или производитель материала: для ёмкостей под погружение, для некоторых тонкоплёночных систем, для ответственных участков с повышенными требованиями к адгезии. На обычных конструкциях в атмосферных условиях выигрыш по долговечности невелик, а абразива, времени и пыли уходит заметно больше.
Практический вывод. Для C4-C5 с типовыми эпоксидно-полиуретановыми системами закладывайте Sa 2½. Sa 3 применяйте там, где она прописана в документации.
Степени очистки недостаточно
Поверхность может выглядеть безупречно и всё равно не годиться под окраску. Технадзор проверяет ещё несколько параметров.
- Профиль шероховатости (ISO 8503). Для большинства систем нужен «средний» профиль. Конкретные значения указаны в технической карте материала, чаще всего в пределах 50-85 мкм. Слишком гладкая сталь даёт слабую адгезию. У слишком «колючей» остаются пики, которые не закрываются плёнкой и становятся очагами коррозии. Контролируют компаратором или слепочной лентой.
- Растворимые соли (ISO 8502-6, 8502-9). Хлориды под покрытием вызывают осмотические пузыри даже на идеальной Sa 2½. Допустимый предел берут из ТЗ или техкарты. Для морских и промышленных сред он очень жёсткий.
- Пыль (ISO 8502-3). После очистки поверхность обеспыливают. Допустимый уровень, как правило, не выше второго по шкале стандарта.
- Климат. Температура стали минимум на 3 °C выше точки росы, относительная влажность обычно не более 85%. Между очисткой и грунтованием пауза должна быть короткой: при высокой влажности ржавчина возвращается за несколько часов.
Оборудование для подготовки поверхности
Абразивоструйные аппараты, компрессоры и абразив
Sa 2½ и Sa 3 достигаются только струйной очисткой. Ручной и механизированный инструмент даёт максимум St 2-St 3 и сюда не дотягивает. Основа комплекта — напорный абразивоструйный аппарат. Вот на что смотреть:
- Сопло. Сопла Вентури заметно производительнее прямых. Для работы обычно берут диаметр 8-12 мм. По износостойкости материалы идут так: карбид кремния, карбид вольфрама, карбид бора. Последний дороже всех, но служит дольше всех.
- Компрессор. Здесь чаще всего экономят и проигрывают. Сопло 10 мм при 7 бар потребляет около 6 м³/мин, сопло 12 мм около 8-9 м³/мин. Закладывайте запас по производительности 20-30%. Если давление на сопле просядет, упадут и скорость очистки, и профиль.
- Шланги и подготовка воздуха. Внутренний диаметр рукава от 32 мм, для сопел 12 мм лучше 38 мм. Влагомаслоотделитель обязателен. Масло и вода в воздухе загрязняют поверхность, и это проявится только отслоением покрытия.
- Абразив. Кварцевый песок в сухой очистке во многих регионах ограничен или запрещён из-за силикоза и пыли. Рабочие варианты: колотая стальная дробь, гранатовый песок, медеплавильные и никелевые шлаки (требования к ним даёт ISO 11124 и ISO 11126). Угловатые абразивы дают шероховатость с хорошим «зацепом». Круглая дробь формирует округлый профиль. Окалину она снимает хуже, поэтому на ржавой стали её часто смешивают с колотой.
- Осушение воздуха. В портах и на открытых площадках с высокой влажностью без осушителей выдержать условия по точке росы трудно.
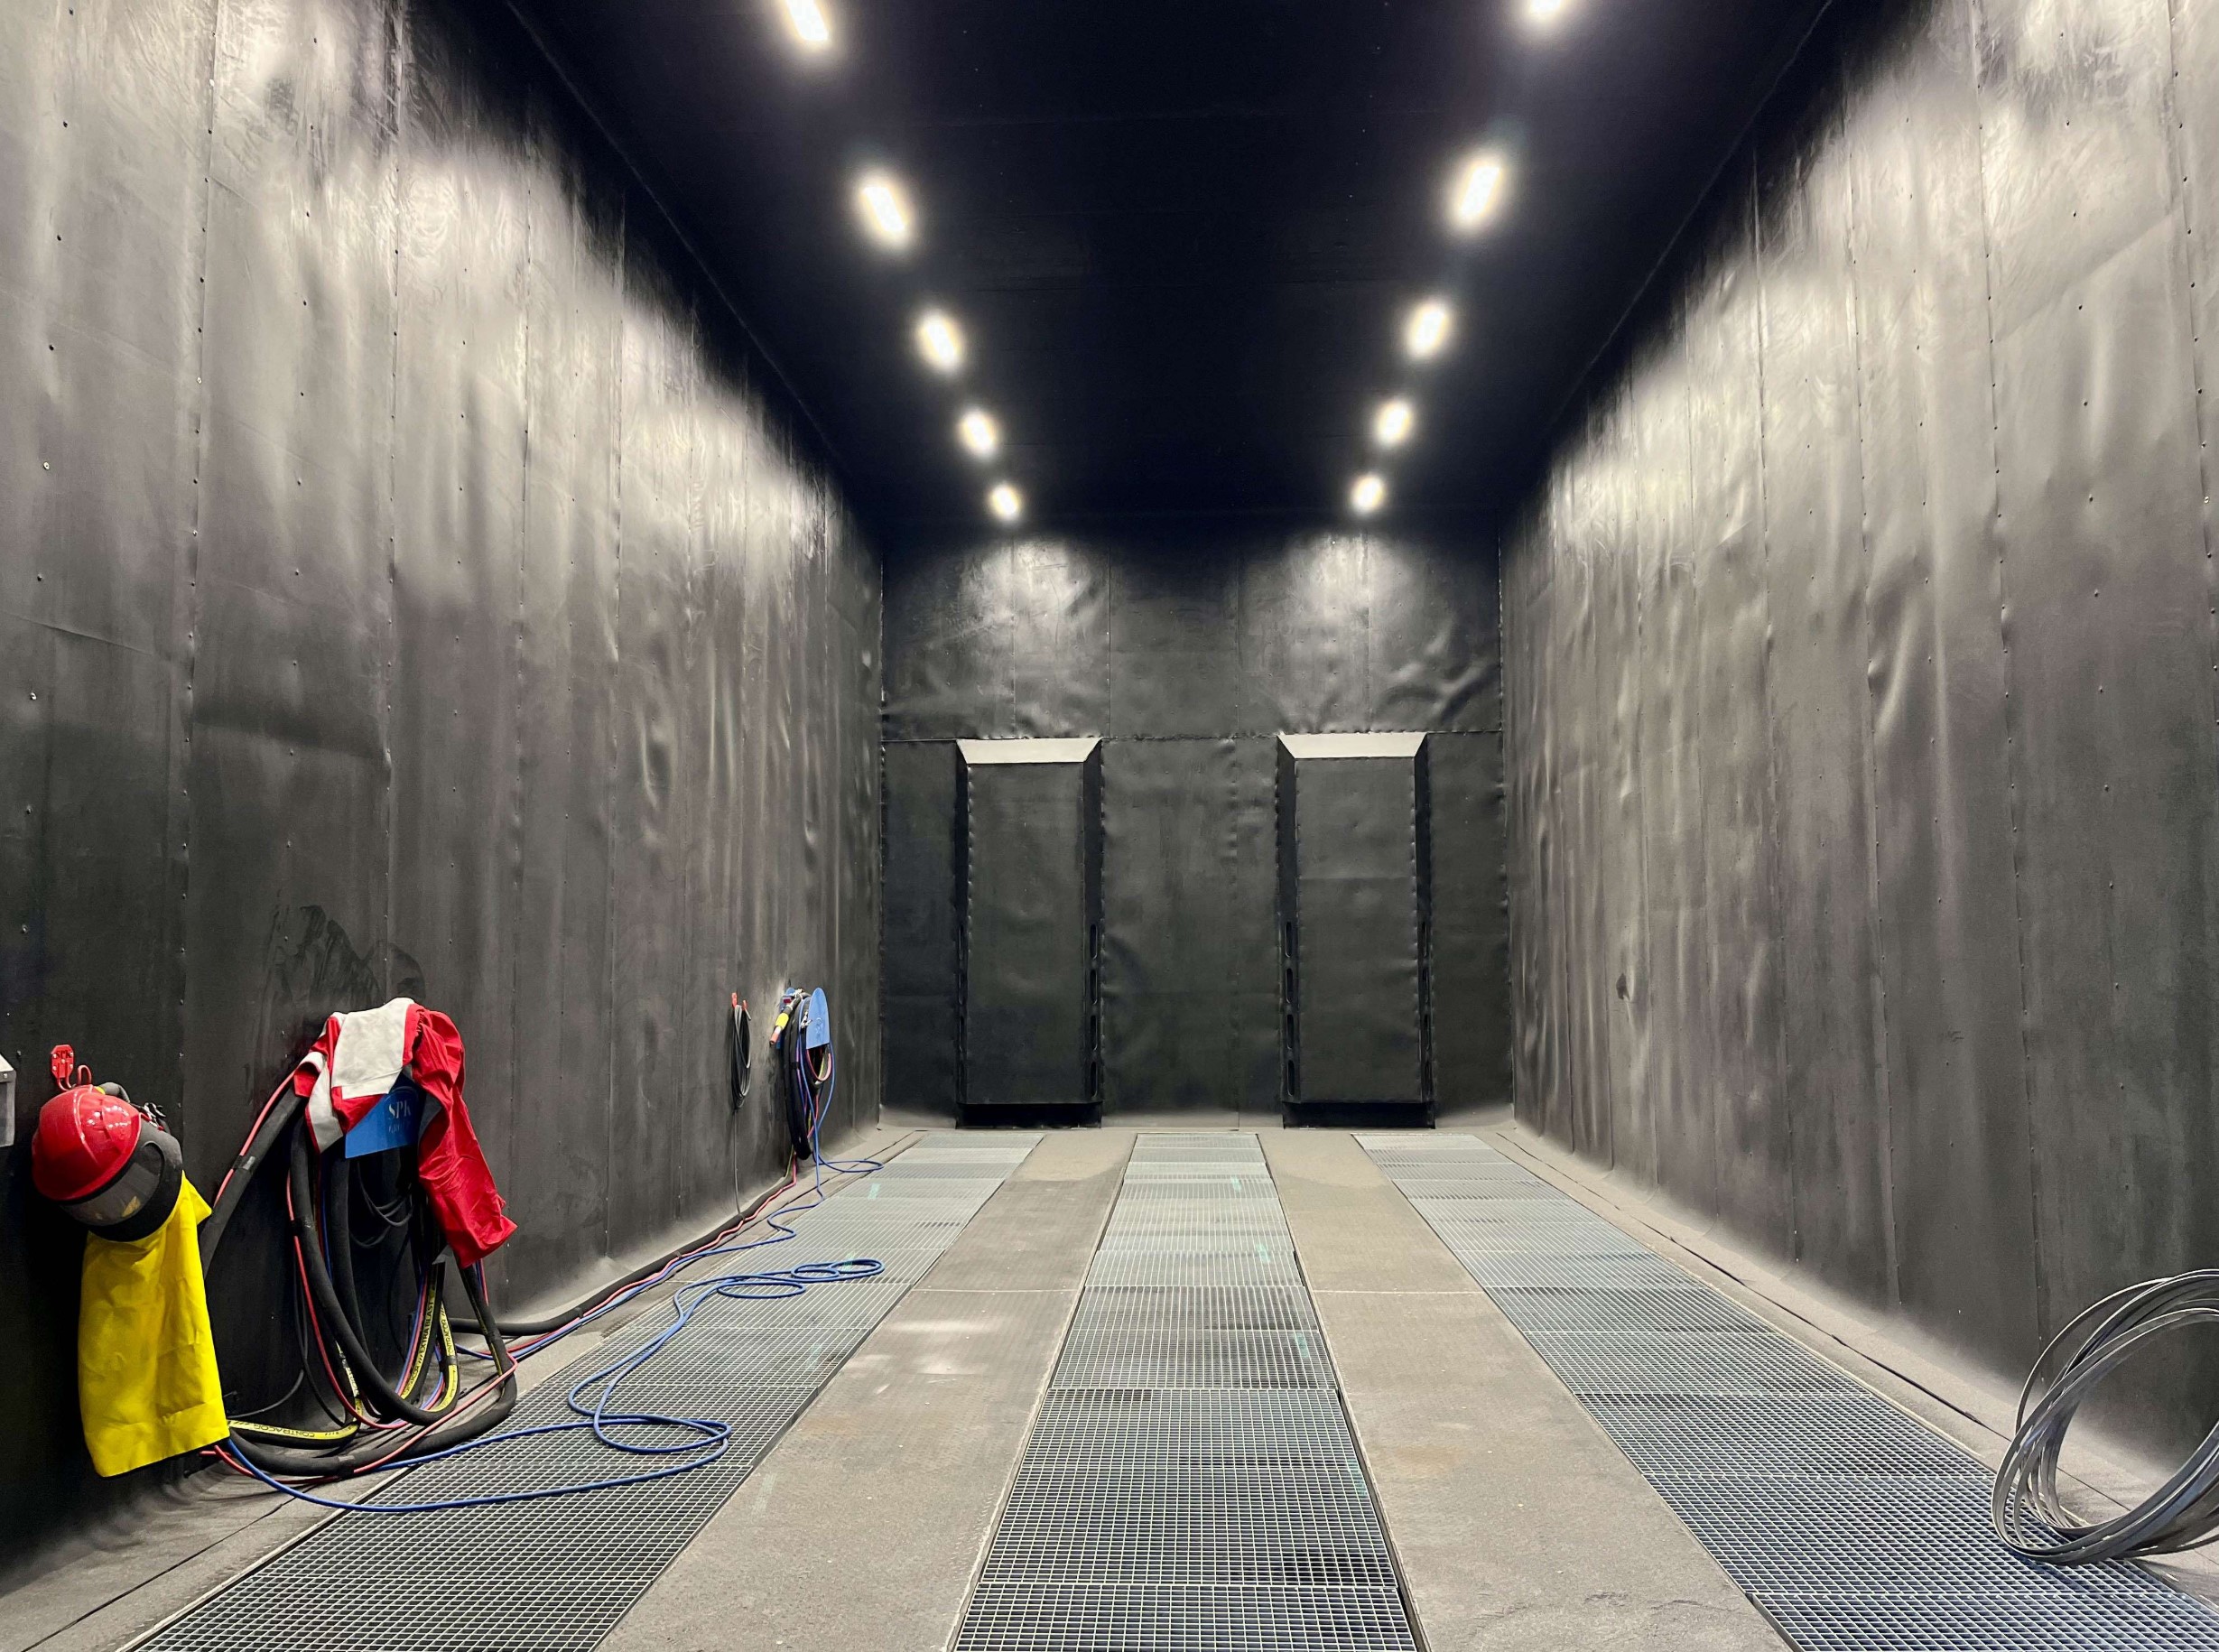
В цеху эффективнее абразивоструйная камера с рециркуляцией абразива. Она чище и быстрее, а при серийной работе стоимость обработки квадратного метра ниже.
Оборудование для нанесения
Эпоксидные и полиуретановые материалы для C4-C5 вязкие, поэтому стандартом считается безвоздушное распыление.
- Аппараты с высоким коэффициентом давления (от 45:1 до 68:1) уверенно работают с высоконаполненными материалами. При недостаточном запасе по давлению и производительности факел получается плохим, а толщина слоя нестабильной.
- Мешалка и циркуляция. Цинконаполненный грунт быстро оседает, поэтому в бункере нужна мешалка, иначе содержание цинка в слое будет «плавать».
- Двухкомпонентные установки с дозированием нужны на больших объёмах и для материалов с коротким временем жизни смеси. Они убирают риск ошибки в пропорции, который неизбежен при ручном смешивании.
- Подогрев материала и шлангов помогает наносить покрытие стабильно в холодное время.
- Форсунки и фильтры. Размер форсунки берут из техкарты материала. От него зависят и толщина слоя, и качество факела. Фильтры на пистолете и на входе защищают от засоров.
Кисть и валик остаются для полосового нанесения: кромки, сварные швы, болтовые соединения. Это обязательная операция, а не «кустарщина».
Контрольные приборы
ISO 12944-7 и ISO 12944-8 требуют документированного контроля, поэтому приборы входят в обязательный комплект:
- толщиномер для сухой плёнки (на шероховатой стали действует ISO 19840);
- гигрометр и термометр поверхности для расчёта точки росы;
- набор Бресле для определения солей;
- компаратор или слепочная лента для профиля;
- адгезиметр для испытаний методом отрыва (ISO 4624).
Типовые системы для C4 и C5
Это ориентиры, а не замена техкарте производителя.
- C4, высокая долговечность: цинконаполненный эпоксидный грунт, эпоксидный промежуточный слой, полиуретановое покрытие. Суммарная толщина обычно около 240-280 мкм, подготовка Sa 2½.
- C5, высокая и очень высокая долговечность: та же схема, но толщина около 280-320 мкм и выше. Особое внимание уделяют солям и обработке кромок и швов.
- Горячее цинкование с окраской (дуплекс): вариант для конструкций, которые трудно обслуживать. Цинк защищает основу, а покрытие продлевает жизнь цинка.
Конкретные системы и толщины выбирают по ISO 12944-5 и рекомендациям производителя ЛКМ. Для нетиповой конструкции систему лучше согласовать до начала работ, а не после первой претензии.
Частые вопросы
Можно ли обойтись Sa 2 вместо Sa 2½?
Для C4-C5 это рискованно. Цинконаполненные грунты требуют Sa 2½, и отступать от этого можно только с письменного разрешения производителя материала.
Нужно ли повторно очищать сталь, если за ночь появился налёт ржавчины?
Да. Flash rust при высокой влажности возникает за часы. Если поверхность потеряла требуемую степень чистоты, её обрабатывают заново. Грунтовать по налёту нельзя.
Что дороже: Sa 3 или последующий ремонт?
Чаще ремонт. Но это не значит, что везде нужна максимальная степень. Нужна та, что указана в спецификации и подтверждена испытаниями для вашей системы.
Итог
Защита по ISO 12944 держится на трёх вещах:
- Правильная степень очистки: для C4-C5 чаще Sa 2½, а Sa 3 по требованию.
- Контроль профиля, солей и пыли.
- Оборудование, которое физически способно выдать нужные параметры.
Слабый компрессор, плохая фильтрация воздуха или аппарат без запаса по давлению сводят на нет любые дорогие материалы.
Подбираете оборудование для антикоррозийной обработки или нужен расчёт комплекта под конкретный объект? [Оставьте заявку: ваш контакт / CTA]. Подберём абразивоструйные установки, компрессоры и окрасочные аппараты под вашу категорию коррозивности.