
Линии подготовки и покраски металлоконструкций для мостовых и строительных заводов
Когда покраска становится узким местом завода
На многих предприятиях, специализирующихся на производстве металлоконструкций, картина одна и та же. Резка, сборка и сварка идут в хорошем темпе, а готовые балки и фермы скапливаются на площадке перед окраской. Изделия ждут своей очереди, лежат под дождём, обрастают налётом коррозии, потому покраской их приходится чистить повторно.
Причина обычно в том, что подготовка и окраска организованы «по старинке»: пескоструй на открытой площадке, ручное нанесение, сушка как получится. Для единичных заказов это терпимо. Для серийной работы по мостовым и строительным конструкциям уже нет.
SPK GROUP проектирует и запускает линии поточной подготовки и покраски металлоконструкций. Мы берём задачу целиком: от планировки участка до пусконаладки оборудования и обучения людей, которые будут на нём работать.
Что такое поточная обработка и почему она выгоднее
Смысл простой: изделие движется через последовательность операций без лишних перекладок и простоев. Типовая цепочка выглядит так:
- Загрузка на транспортную систему (рольганг, тележка, конвейер).
- Дробеметная или дробеструйная очистка.
- Удаление абразива и пыли с поверхности.
- Нанесение грунта.
- Межслойная сушка.
- Нанесение промежуточного и финишного слоёв.
- Окончательная сушка и контроль толщины покрытия.
- Выгрузка на склад готовой продукции.
Что это даёт на практике:
- Металл не лежит между операциями, поэтому не успевает ржаветь.
- Время обработки одной конструкции становится предсказуемым.
- Степень очистки и толщина слоя держатся стабильно.
- Доля ручного труда в самых тяжёлых и вредных условиях сокращается.
- Проще планировать отгрузки и сроки по контрактам.
Дробеметная очистка: основа долговечного покрытия
Для мостовых конструкций и несущих элементов зданий требования к подготовке поверхности высокие. Обычно заказчик и проектировщик закладывают степень очистки Sa 2½ по ISO 8501-1 и определённый профиль шероховатости. Добиться этого вручную и стабильно на каждой балке сложно, на потоке намного проще.
Для линий обработки профиля и листовых элементов мы применяем дробеметные установки проходного типа. Балка, швеллер, двутавр или ферма проходит через камеру на рольганге, а турбины забрасывают абразив на все стороны изделия. Система рекуперации возвращает пригодный абразив в работу, пыль уходит в фильтры.
Для деталей сложной формы и для доработки труднодоступных зон дополнительно предусматриваются дробеструйные камеры с ручной или манипуляторной обработкой.
Окраска: условия важнее, чем краска
Даже дорогая лакокрасочная система не покажет результат, если её нанесли в холодном цехе с пылью и сквозняками. Окрасочная часть линии строится так, чтобы условия были контролируемыми:
- окрасочные камеры с приточно-вытяжной вентиляцией и фильтрацией;
- сушильные камеры с контролем температуры и времени;
- безвоздушное нанесение для больших площадей, при необходимости с мобильными платформами и подъёмниками;
- подогрев и рециркуляция воздуха, чтобы не отапливать улицу;
- очистка выбросов в соответствии с экологическими нормами;
- автоматика с контролем режимов.
Под многослойные системы для мостов и объектов с повышенной коррозионной нагрузкой линию можно построить с несколькими постами нанесения и сушки.
Балки и фермы: как организуется обработка
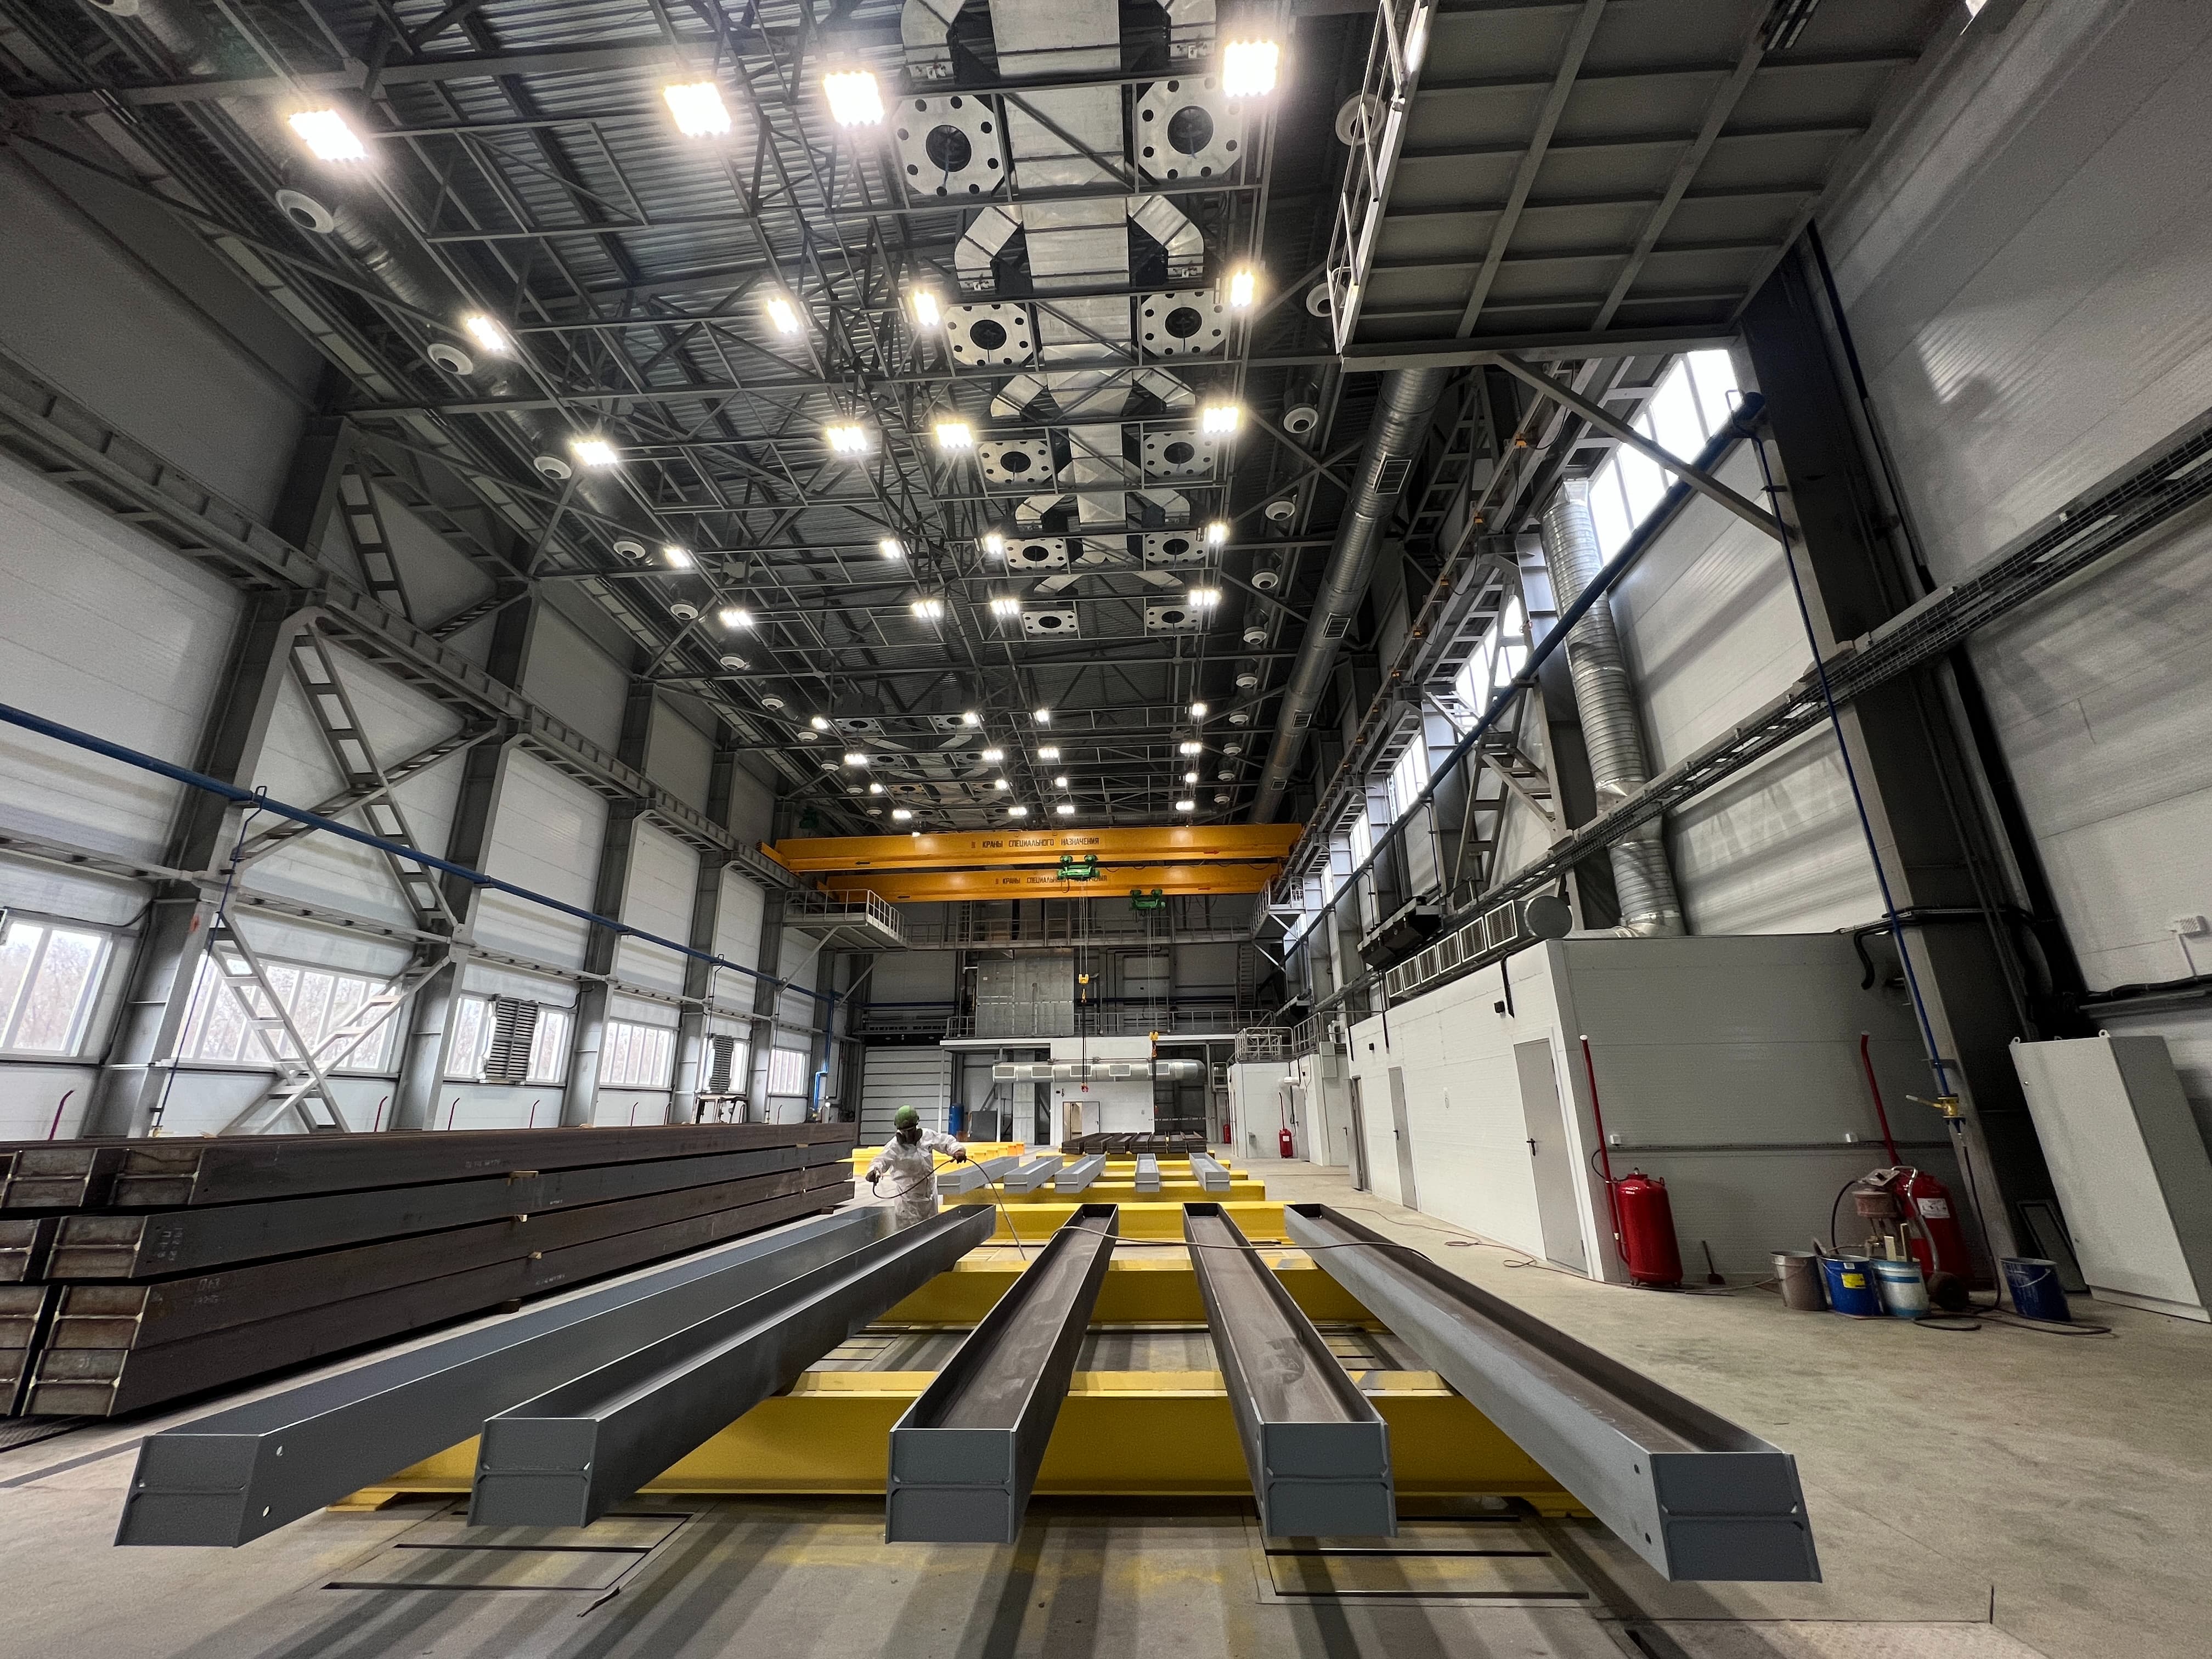
Балки, колонны, прогоны и фермы обрабатываются на проходной линии с рольганговой подачей. Длина и сечение изделий определяют размеры камер и шаг транспортной системы.
Фермы и пространственные конструкции требуют аккуратности. Здесь важно, чтобы абразив и краска доходили до внутренних углов, узлов и стыков. Это решается подбором схемы расположения турбин, позиционированием изделия и отдельными постами доработки.
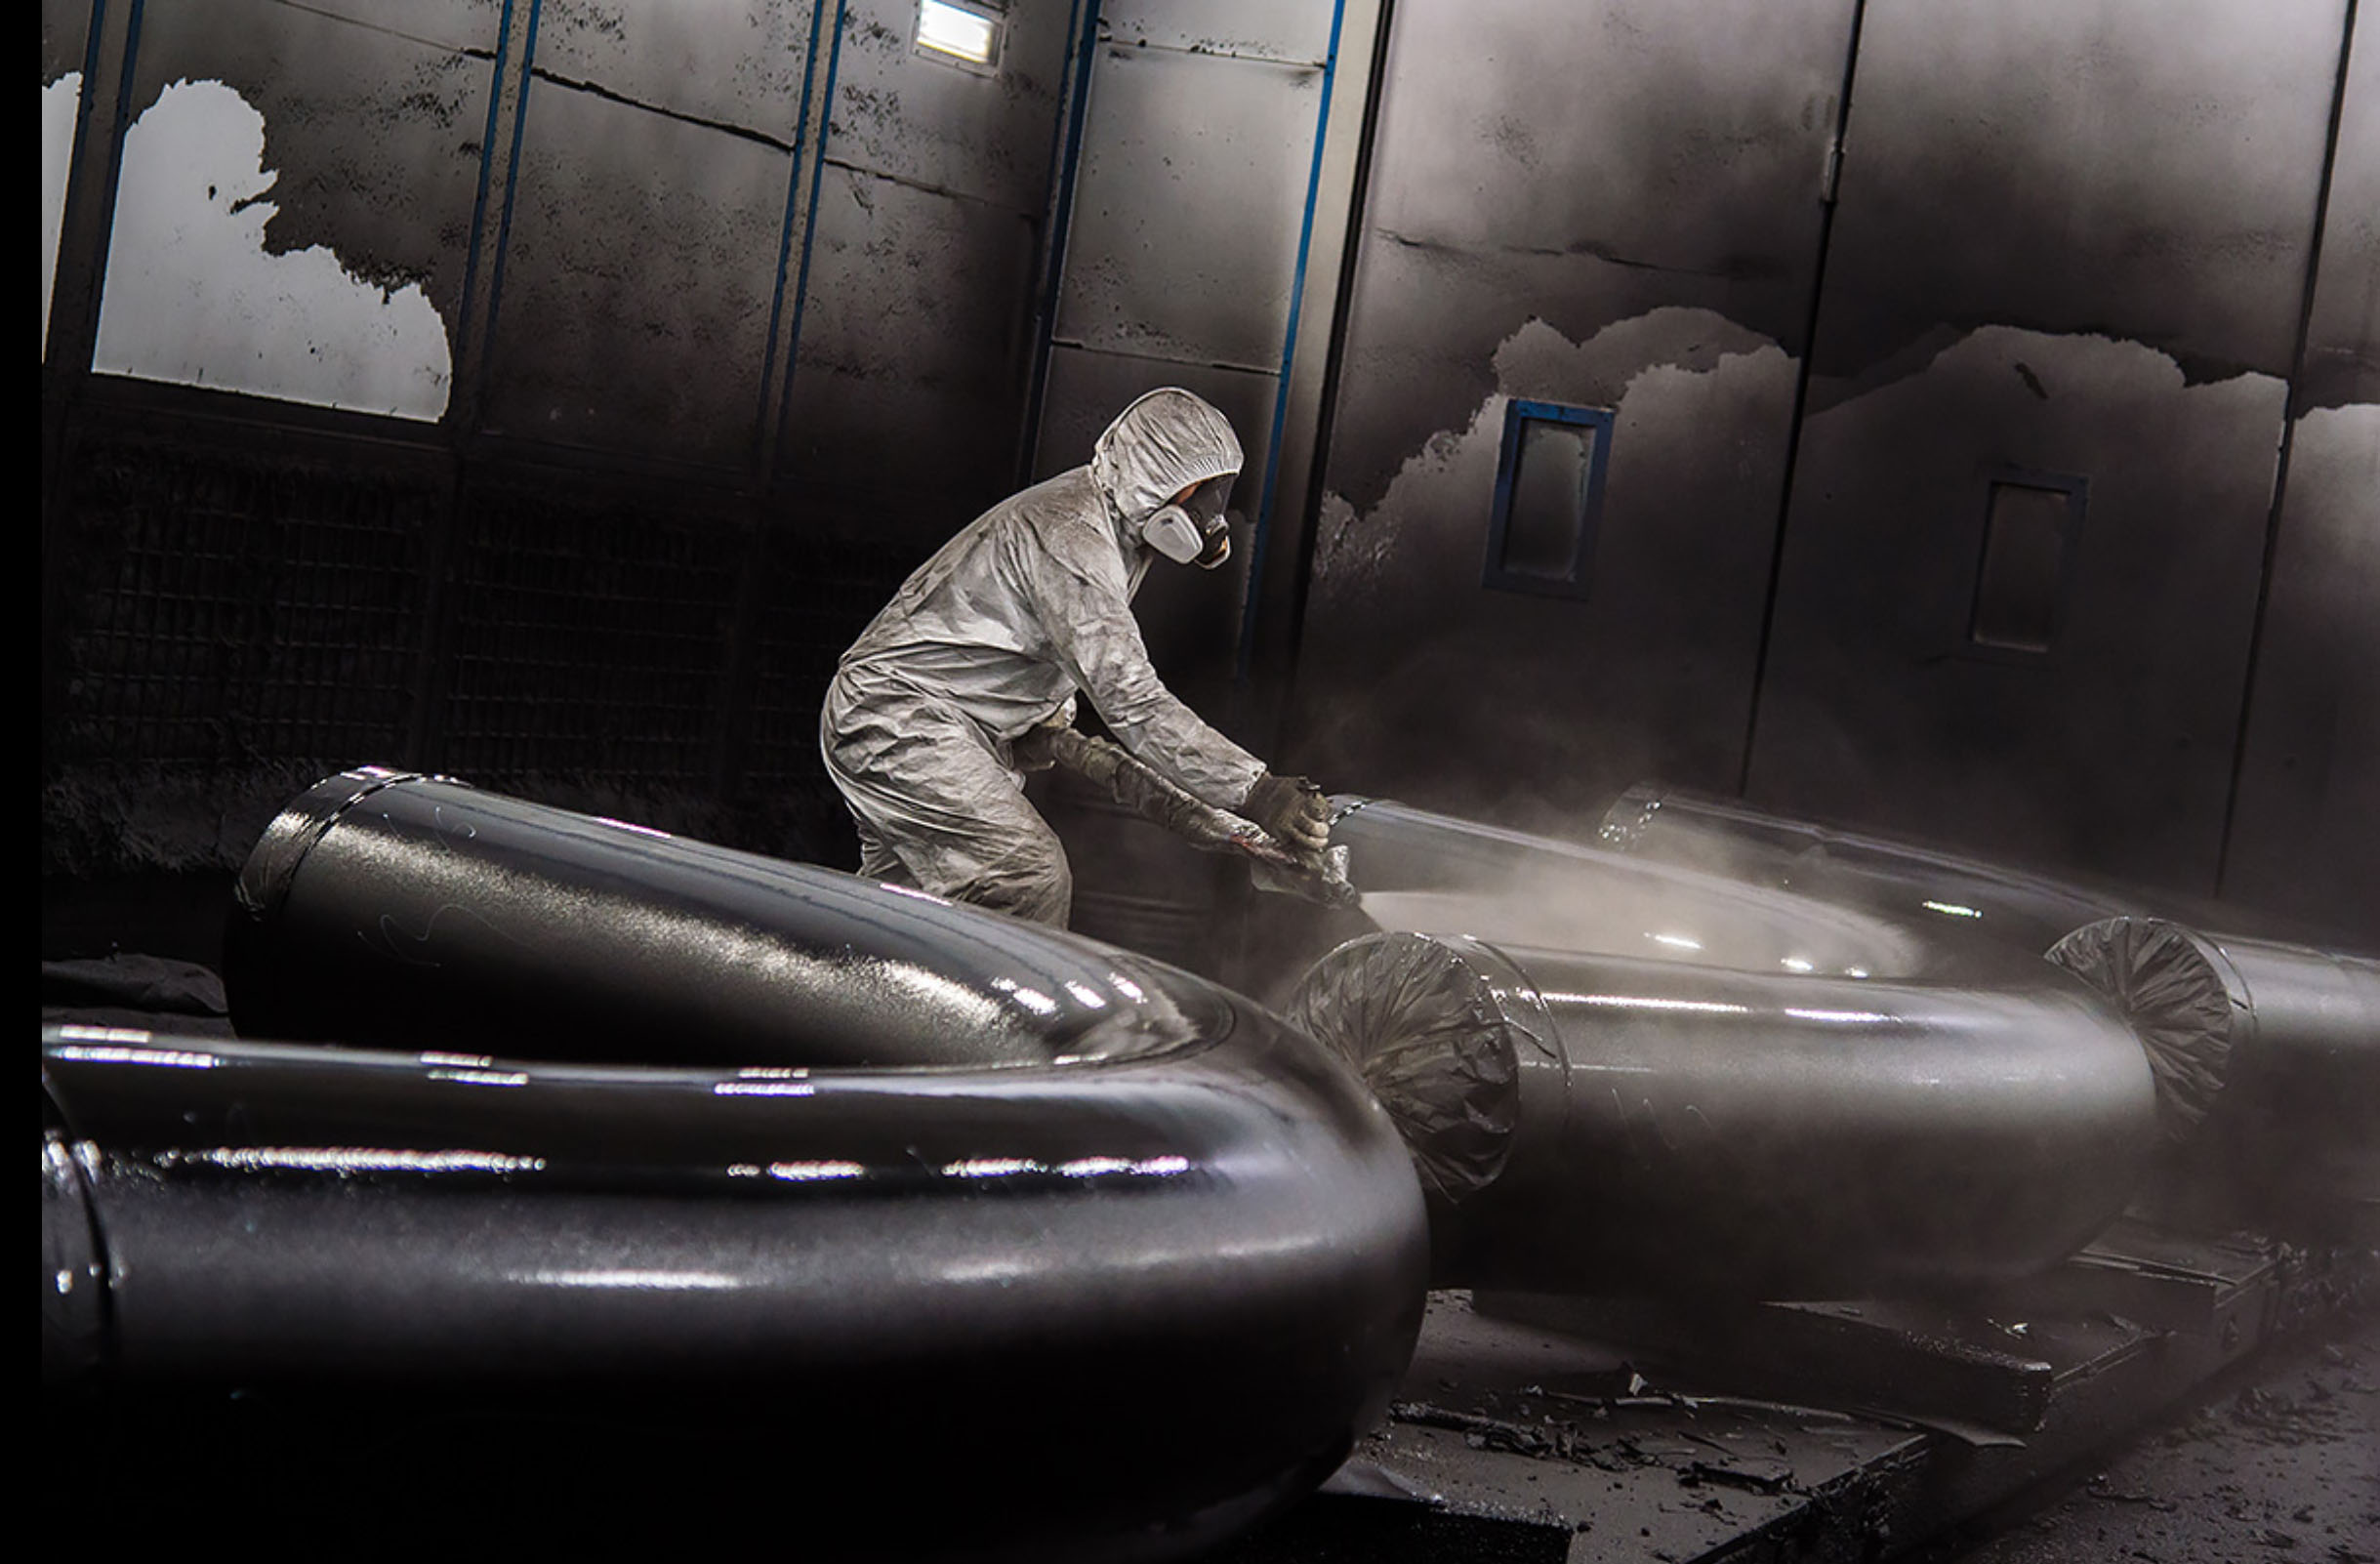
Негабаритные конструкции
Пролётные строения, крупные узлы мостов, опоры, резервуары и сосуды высокого давления редко помещаются в стандартную проходную камеру. Для таких изделий мы проектируем:
- стационарные камеры больших размеров с рельсовым путём или самоходными тележками для заводки конструкции;
- камеры с подъёмными платформами для обработки по высоте;
- модульные решения, которые можно расширять при росте объёмов;
- зоны открытой окраски;
- поворотные устройства и манипуляторы, если нужно обработать изделие со всех сторон.
В каждом случае рассчитываем габариты, нагрузки, схему подачи и вентиляции, чтобы негабарит не превращался в проблему для всего участка.
Что мы делаем
- Проектируем линию под вашу номенклатуру, годовую программу и свободную площадь.
- Изготавливаем оборудование и системы управления.
- Доставляем и монтируем на площадке заказчика.
- Запускаем, настраиваем режимы, обучаем персонал.
- Обслуживаем после запуска, поставляем расходные материалы и запчасти.
Отдельно просчитываем энергопотребление, расход абразива и ЛКМ, чтобы вы заранее понимали эксплуатационные затраты.
Для каких предприятий подходят наши решения
- предприятия по изготовлению мостовых конструкций;
- заводы металлоконструкций для промышленного и гражданского строительства;
- производители каркасов зданий, ангаров, эстакад, опор;
- предприятия, которые выпускают крупногабаритные сварные изделия;
- компании, которые расширяют производство или заменяют устаревшие участки окраски.
С чего начать
Чтобы мы сделали точный расчёт, достаточно рассказать:
- какие изделия обрабатываете (профили, фермы, негабарит) и их максимальные габариты и вес;
- какой объём нужно проходить в месяц или в год;
- какая система покрытия применяется;
- какая площадь и какие инженерные ограничения есть на участке.
Оставьте заявку на spk-group.pro, и инженеры SPK GROUP подготовят техническое решение с планировкой, производительностью и коммерческим предложением.