
Регламент абразивоструйной обработки металлопроката: сопоставление степеней Sa 2–Sa 3 и методики взодного контроля
Статистика рекламационных актов в области антикоррозионной защиты промышленных объектов свидетельствует: до 80% преждевременных разрушений защитных систем вызваны нарушениями технологии подготовки поверхности под нанесение ЛКМ. Остаточная прокатная окалина, наличие солевых или пылевых загрязнений, а также вторичное замасливание подложки препятствуют прямой адгезии защитных грунтовочных составов, приводя к подпленочной коррозии и отслоению покрытия независимо от класса применяемого материала.
В проектно-сметной документации базовыми ориентирами выступают стандарты ISO 8501-1 (в РФ — ГОСТ Р ИСО 8501-1) и ГОСТ 9.402-2004.
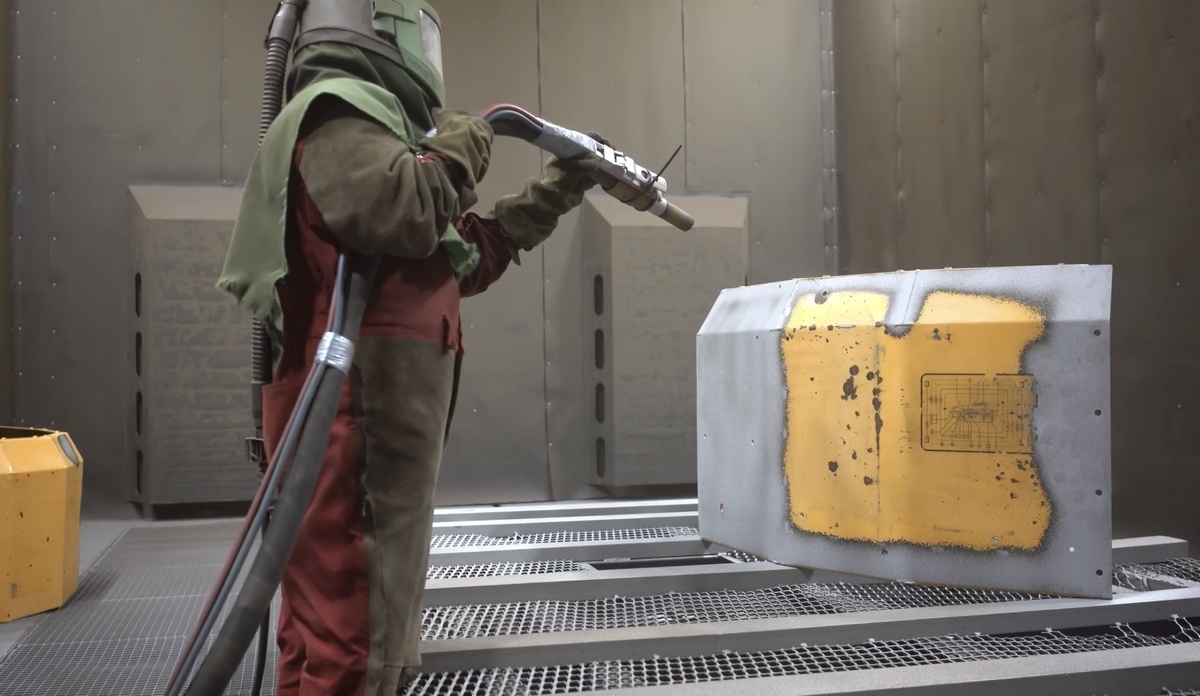
Нормативно-техническое сопоставление степеней очистки
Стандарт ISO 8501-1 базируется на визуальной оценке состояния поверхности методом сопоставления с фотографическими эталонами (учитывающими исходное состояние проката A, B, C, D). ГОСТ 9.402-2004 устанавливает количественные критерии допустимой остаточной площади окалины и продуктов коррозии.
| Класс очистки (ISO 8501-1 / ГОСТ Р ИСО 8501-1) | Степень очистки (ГОСТ 9.402-2004) | Допустимые остаточные включения | Технологическое назначение |
| Sa 2 | 3-я степень | Не более 20% площади поверхности; допускаются тени от окалины и точечные включения | Алкидные, масляные, битумные схемы; слабоагрессивные среды (категории C1–C2 по ISO 12944-2); срок службы до 5 лет |
| Sa 2½ | 2-я степень | Не более 5% площади поверхности; допускаются только слабозаметные следы в виде полос или точек | Цинконаполненные (этилсиликатные/эпоксидные), полиуретановые системы; средне- и сильноагрессивные среды (C3–C5); проектный ресурс 15–25 лет |
| Sa 3 | 1-я степень | 0% (полное отсутствие оксидных пленок, окалины и посторонних включений) | Офшорные сооружения, химические реакторы, резервуары для высокоагрессивных сред (категории CX, Im1–Im3) |
Технико-экономическая характеристика классов подготовки
Степень Sa 2
Устраняет пластовую коррозию и рыхлые слои оксидов, однако сохраняет участки плотно сцепленной прокатной окалины. Разность электрохимических потенциалов между открытым железом и магнетитовой окалиной создает условия для локальной подпленочной гальванической коррозии. Данный класс применяется исключительно для вспомогательных конструкций и временной консервации.
Степень Sa 2½
Является отраслевым стандартом в промышленном строительстве, мостостроении и нефтегазовом секторе. Достигается однородная серо-стальная шероховатая поверхность. Обеспечивает необходимый адгезионный профиль для высокоструктурированных эпоксидных и полиуретановых материалов с сухим остатком более 75–80%.
Степень Sa 3
Требует полного удаления всех микроскопических следов оксидов до достижения равномерного матового металлического оттенка. В полевых условиях достижение Sa 3 сопровождается существенным удорожанием процесса:
-
Производительность струйного поста снижается на 50–65% относительно Sa 2½.
-
Удельный расход абразивного материала (колотой дроби или минерального шлака) возрастает на 80–120%.
-
Высока вероятность образования первичного окисления (flash rust) до момента грунтования при относительной влажности воздуха выше 75%.
Применение Sa 3 вне жестко регламентированных спецификаций (например, в стандартном общестроительном проектировании) экономически нецелесообразно, так как прирост защитной способности системы по сравнению с Sa 2½ минимален.
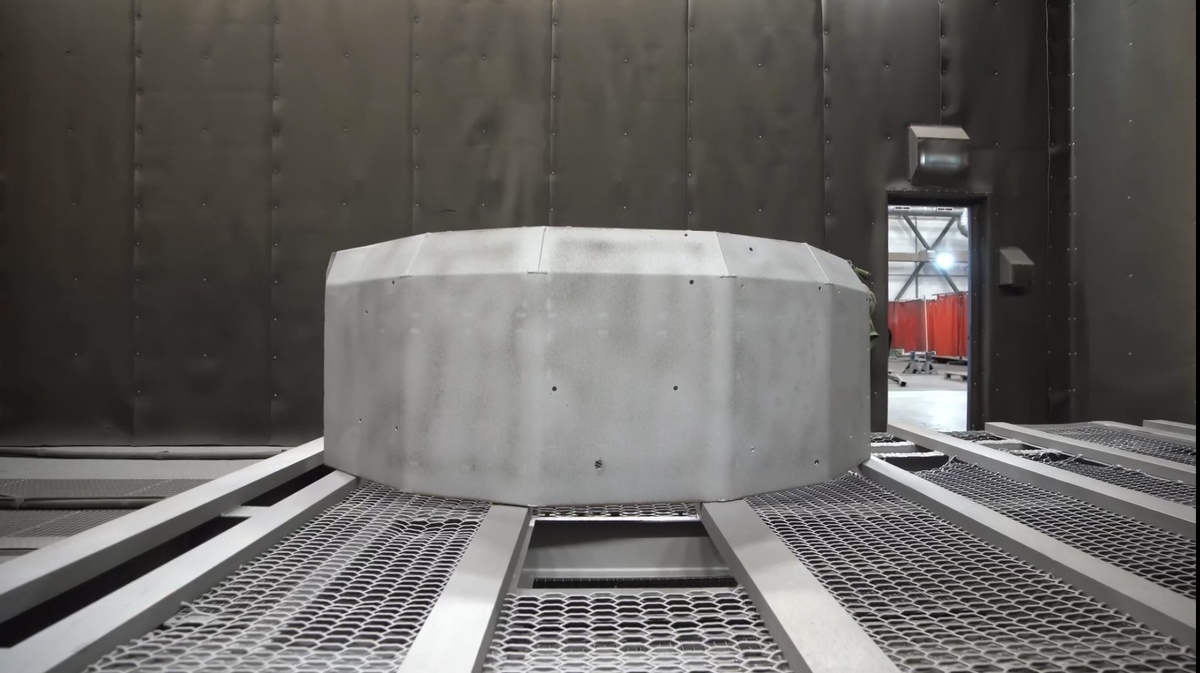
Порядок операционного контроля качества на объекте
Лабораторные исследования с применением контактных профилометров и спектрофотометрии проводятся выборочно. Для промежуточного пооперационного контроля параметров подготовки инспекционная группа использует стандартизированные экспресс-методики.
1. Визуальный контроль чистоты (ISO 8501-1)
-
Оборудование: буклет эталонных снимков ISO 8501-1 либо оптический компаратор чистоты.
-
Порядок выполнения: участок конструкции сопоставляется с эталонным снимком, соответствующим исходному состоянию стали (A, B, C или D).
-
Критерий приемки: оценивается отсутствие темных участков непробитой окалины. Общий тон подложки варьируется от химического состава абразива (стальная дробь формирует светлый оттенок, никельшлак и купершлак — темно-серый) и не является признаком брака.
2. Оценка запыленности (ГОСТ Р ИСО 8502-3 / ISO 8502-3)
Остаточная мелкодисперсная фракция разрушенного абразива формирует разделительный слой, препятствующий межмолекулярному сцеплению ЛКМ со сталью.
-
Оборудование: стандартизированная адгезивная лента шириной 25 мм, калиброванная шкала классов запыленности.
-
Порядок выполнения: лента с нормированным усилием прикатывается роликом к обеспыленной поверхности, отделяется и фиксируется на белой тестовой подложке.
-
Критерий приемки: для ответственных систем антикоррозионной защиты допускается запыленность не выше 2-го класса (единичные изолированные частицы без образования сплошных серых зон).
3. Экспресс-тест на гидрофобные включения
Замасливание абразива или проникновение компрессорного масла через неисправные фильтрационные блоки приводит к потере смачиваемости поверхности грунтом.
-
Оборудование: дистиллированная вода, аппликатор.
-
Порядок выполнения: капля воды наносится на очищенную горизонтальную поверхность.
-
Критерий приемки: на чистом металле с высоким поверхностным натяжением капля мгновенно деформируется и растекается по микропрофилю. Сохранение стабильной сферической формы капли свидетельствует о наличии органической пленки и требует химического обезжиривания участка растворителями согласно ГОСТ 9.402-2004.
Контроль качества струйной очистки требует оценки структурной целостности и чистоты металлической матрицы, а не субъективного восприятия цветового тона, который напрямую зависит от минералогического типа абразива. Для подавляющего большинства ответственных промышленных систем антикоррозионной защиты технологически достаточным и экономически обоснованным уровнем является степень Sa 2½, исключающая неоправданные издержки на получение чистоты Sa 3. При этом решающее значение для долговечности защитного барьера имеет строгое соблюдение регламентов по обеспыливанию и обезжириванию основания: даже минимальные следы компрессорного конденсата или мелкодисперсных фракций способны полностью нивелировать преимущества струйной обработки высших классов и спровоцировать преждевременное когезионное разрушение покрытия.
Часто задаваемые вопросы о струйной очистке и степенях Sa 2–Sa 3
Где заказать дробеструйную обработку металлоконструкций по степени Sa 2.5?
Дробеструйную обработку по степени Sa 2.5 (2-я степень по ГОСТ 9.402-2004) выполняют сертифицированные заводы металлоконструкций и покрасочные производства, оснащенные обитаемыми камерами или дробеметными линиями. Также вы можете снабдить свой производственный участок обитаемой дробеструйной камерой SPK GROUP.
Чем отличается обработка Sa 2.5 в обитаемой камере от выездного пескоструя?
Обработка в заводской камере обеспечивает стабильный анкерный профиль и чистоту за счет циклической сепарации стальной колотой дроби и очистки воздуха от масла. Выездной пескоструй минеральными шлаками на открытой площадке зависит от метеоусловий и несет повышенный риск конденсата, масляного уноса из компрессора и образования мгновенной коррозии.
Какой абразив используют для очистки стали до степени Sa 2.5 под полиуретановые грунты?
Для создания шероховатости под тяжелые грунты используют остроугольную колотую стальную дробь фракций 0,6–1,2 мм (GH/GL) либо смесь колотой и литой дроби 70/30. Колотая дробь формирует островершинный анкерный профиль для механической адгезии, тогда как чистая литая дробь дает округлый наклеп, недостаточный для праймеров с сухим остатком более 75%.
Сколько времени разрешено выдерживать металл после очистки Sa 2.5 до грунтования?
Технологический интервал между очисткой до Sa 2.5 и нанесением первого слоя ЛКМ составляет до 4–6 часов на открытом воздухе и до 24 часов в отапливаемом цехе с контролируемой точкой росы. По истечении этого времени поверхность требует повторного обеспыливания и легкой абразивной обдувки из-за естественной окислительной пассивации стали.
В чем экономическая разница между степенями очистки Sa 2, Sa 2.5 и Sa 3?
Переход от Sa 2 к Sa 2.5 увеличивает трудоемкость на 30–45%, но продлевает срок службы антикоррозионной системы с 3–5 до 15–25 лет. Доведение поверхности до Sa 3 удорожает процесс на 100–150% относительно Sa 2.5 из-за трехкратного падения скорости сопла и повышенного расхода абразива, что экономически оправдано исключительно на шельфовых объектах и резервуарах под химикаты.