
Окраска цилиндров и изделий специального назначения: как добиться стабильного качества в серии
Покраска изделий цилиндрической формы кажется простой задачей: деталь симметрична, поверхность гладкая, геометрия предсказуема. На практике именно здесь чаще всего возникают потёки, разнотолщинность, непрокрас торцов и нестабильная адгезия. Для изделий специального назначения требования к покрытию ещё жёстче: оно должно защищать металл от коррозии на протяжении многих лет хранения, выдерживать перепады температур и влажности, а в серии быть абсолютно воспроизводимым.
Ниже о том, из чего складывается качественная окраска цилиндров и почему результат определяется не краской, а технологической линией.
Особенности окраски изделий цилиндрической формы
1. Равномерность слоя по всей окружности. У цилиндра нет острых кромок, как у листовых деталей, но есть переходы: торцы, ступени, резьбовые и посадочные зоны, проточки. Именно на переходах покрытие истончается или, наоборот, собирается в наплыв.
2. Вращение в процессе нанесения и сушки. Если изделие неподвижно, жидкая краска стекает под действием гравитации, а порошок неравномерно оседает. Контролируемое вращение выравнивает слой и исключает потёки.
3. Защищаемые зоны. Часть поверхности изделий специального назначения не должна быть окрашена: посадочные пояски, резьбы, контактные площадки. Нужны оснастка, заглушки и система маскирования, которые не нарушают темп линии.
4. Требования к маркировке и цвету. Цвет покрытия нередко несёт функциональную нагрузку. Он должен быть строго одинаковым от партии к партии, а значит, режимы нанесения и полимеризации должны воспроизводиться без отклонений.
5. Долговечность. Изделия специального назначения годами хранятся на складах и в арсеналах. Покрытие должно держать солевой туман, конденсат, УФ-излучение и механические нагрузки при погрузке и транспортировке.
Из каких этапов состоит правильная окраска
Подготовка поверхности: 70% успеха
Даже лучшая краска не удержится на загрязнённом или плохо подготовленном металле. Типовая цепочка включает:
- обезжиривание для удаления масел, технологических смазок и консервантов;
- удаление окалины и ржавчины, как правило дробеструйной или дробеметной обработкой, которая одновременно создаёт нужную шероховатость для адгезии;
- промывку и сушку, чтобы на металле не оставалось влаги и остатков реагентов;
- конверсионный слой (например, фосфатирование), который повышает адгезию и коррозионную стойкость.
Главное правило: между подготовкой и окраской не должно быть «паузы», в которую на металле успеет образоваться новый налёт.
Нанесение покрытия
Для цилиндров применяют два основных подхода:
- жидкие лакокрасочные материалы (эмали, грунт-эмали), которые наносят распылением, в том числе электростатическим;
- порошковые краски, которые наносят в электростатическом поле с последующей полимеризацией в печи.
Порошковая технология выигрывает по ряду параметров: почти нет потерь материала (неосевший порошок возвращается в цикл), отсутствуют растворители, слой получается плотным и ровным, а покрытие устойчиво к ударам и истиранию. Электростатическое нанесение особенно хорошо работает на телах вращения: заряженные частицы равномерно «обволакивают» цилиндр, включая труднодоступные зоны.
Сушка и полимеризация
Это этап, где закладывается итоговая прочность покрытия. Критичны три параметра: температура, время выдержки и равномерность прогрева по всему объёму камеры. Если массивное изделие греется неравномерно, одна его часть получает полную полимеризацию, а другая остаётся недосшитой, что даёт хрупкость, плохую адгезию и разброс по цвету.
Контроль качества
Профессиональный процесс включает измерение толщины покрытия, проверку адгезии (решётчатый надрез, отрыв), контроль внешнего вида и испытания на коррозионную стойкость. Всё это должно быть встроено в технологический цикл, а не выполняться «по случаю».
Типичные ошибки при окраске цилиндров
- Ручное нанесение в серийном производстве. Результат зависит от оператора, толщина «плавает», брак растёт вместе с объёмом.
- Экономия на подготовке поверхности. Покрытие отслаивается через месяцы, а не годы.
- Неподходящий режим полимеризации. Печь «в среднем» греет, но в отдельных зонах температура не дотягивает до нужной.
- Отсутствие автоматизации транспортировки. Ручная перегрузка изделий между постами повреждает свежее покрытие и срывает темп.
- Разрозненное оборудование разных поставщиков. Камера, печь и конвейер не согласованы между собой, и линия работает вполсилы.
Почему лучший способ окраски: автоматизированная линия SPK GROUP
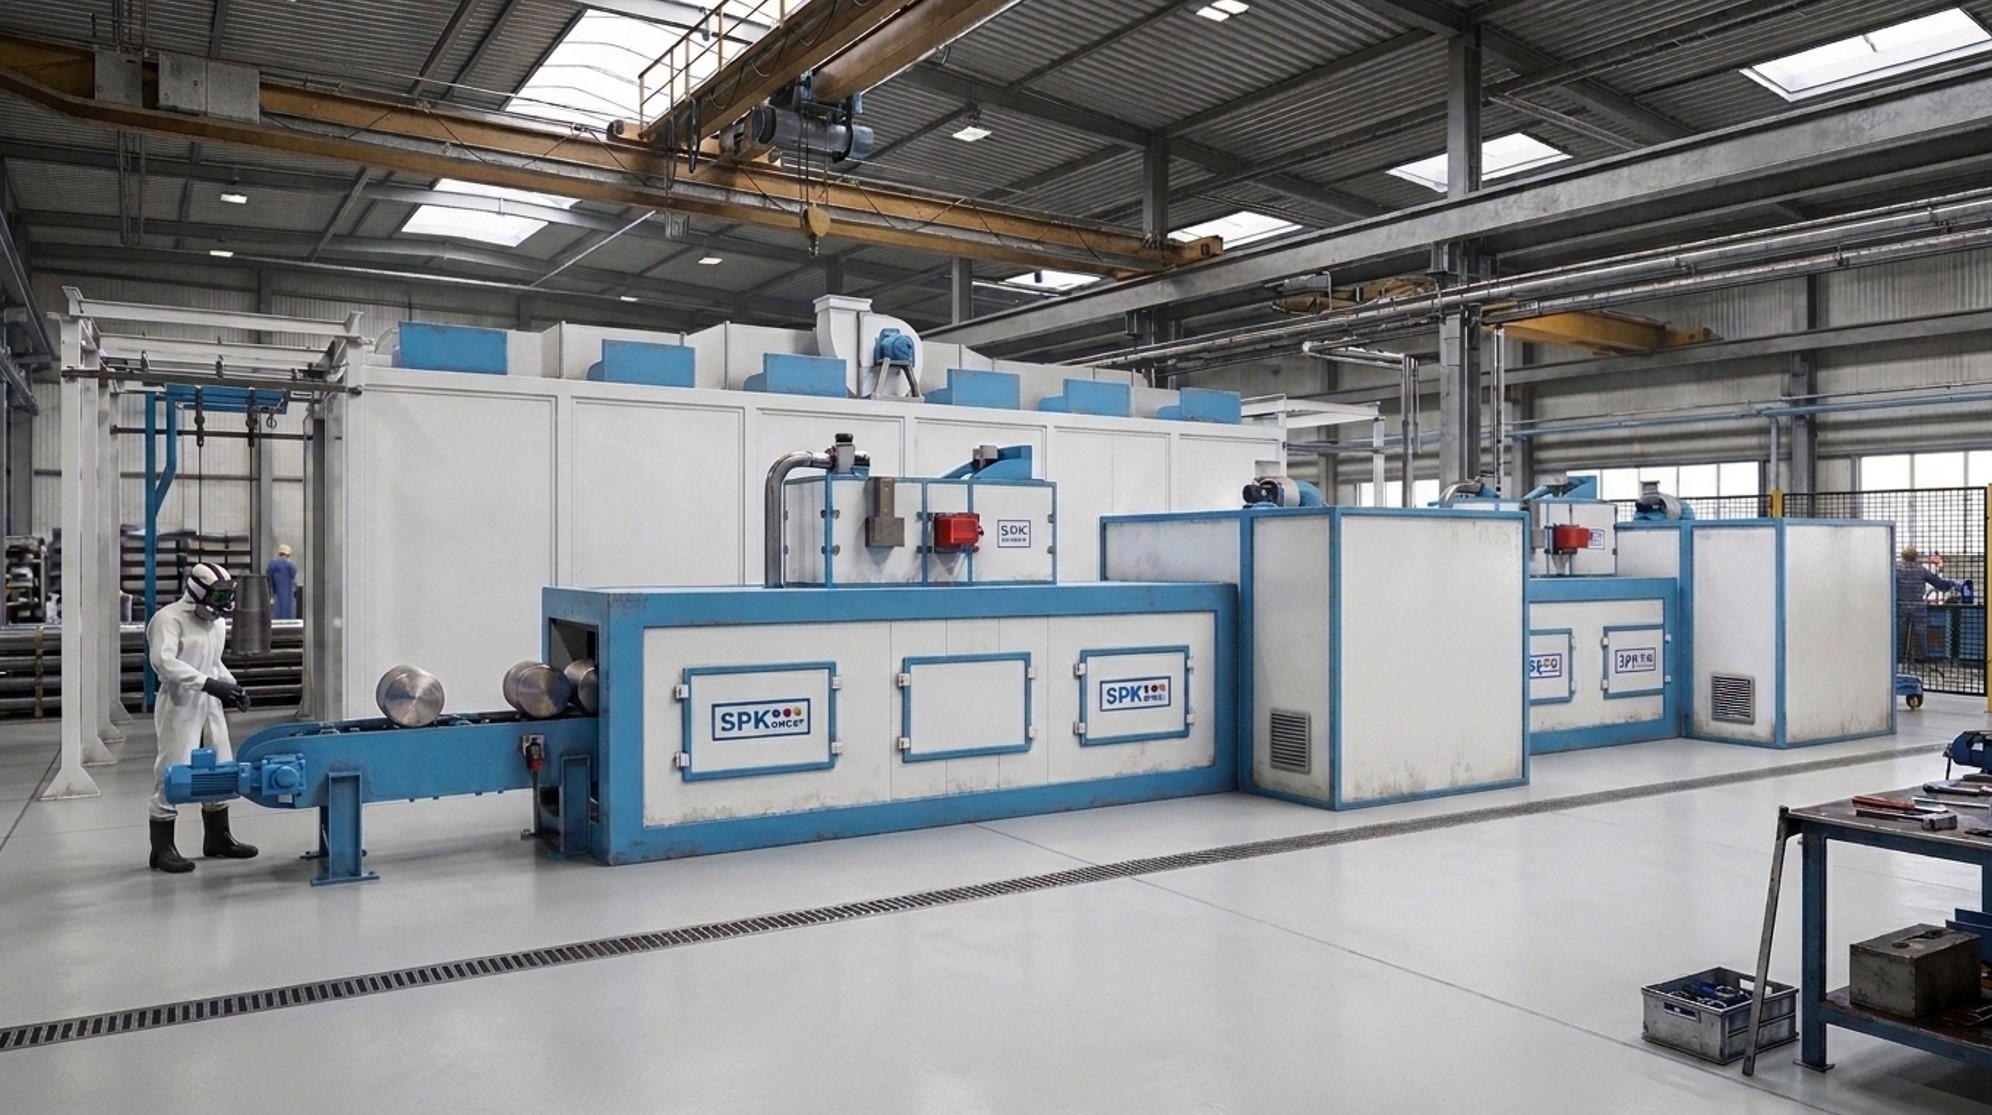
Все перечисленные проблемы имеют общий корень: окраска воспринимается как отдельные операции, а не как единый технологический процесс. Именно поэтому для серийной окраски цилиндров и изделий специального назначения оптимальным решением остаются комплексные окрасочные линии SPK GROUP.
Что это даёт на практике:
- Единый технологический цикл. Подготовка поверхности, нанесение, полимеризация и транспортировка проектируются как одна система. Все участки согласованы по производительности, режимам и геометрии изделий.
- Индивидуальная проработка под изделие. Линия проектируется под конкретные типоразмеры, массу и программу выпуска: подвесы, оснастка, скорость конвейера, системы вращения цилиндров.
- Стабильность и воспроизводимость. Автоматизация нанесения и точный контроль температурных режимов дают одинаковую толщину и цвет покрытия от первой до последней единицы в партии.
- Экономия материалов. Системы рекуперации порошка и точная дозировка сокращают расход краски и стоимость единицы продукции.
- Рост производительности. Непрерывный конвейерный процесс исключает простои между операциями и ручную перегрузку, а значит, снижает долю брака.
- Экологичность и безопасность. Закрытые камеры, системы фильтрации и вентиляции отвечают требованиям к охране труда и выбросам.
- Масштабируемость. Линию можно расширять и дооснащать по мере роста заказов.
Итог
Качественная окраска изделий цилиндрической формы и изделий специального назначения держится на трёх опорах: безупречной подготовке поверхности, равномерном нанесении и точно выдержанной полимеризации. Добиться этого в серии вручную или на разрозненном оборудовании практически невозможно.
Автоматизированная окрасочная линия SPK GROUP объединяет все этапы в одну отлаженную систему и превращает окраску из источника брака и затрат в предсказуемый, контролируемый и экономичный процесс.
Хотите получить стабильное качество покрытия и снизить себестоимость окраски? Обратитесь к специалистам SPK GROUP: инженеры подберут конфигурацию линии под ваши изделия и объёмы производства.