
Защита робототехники в зонах сушки: проектирование сервисных шлюзов и охлаждаемых боксов для манипуляторов
Автоматизация окрасочно-сушильных комплексов решает ключевую задачу производства — исключает человеческий фактор, гарантируя равномерность толщины слоя и стабильную производительность. Однако совмещение технологических зон нанесения ЛКП и высокотемпературной сушки создает критическую нагрузку на оборудование. Если малярный робот остается в объеме сушильной камеры при температурах +60…+80 °C (а при запекании порошковых или специальных составов — выше +120 °C), его ресурс падает в геометрической прогрессии.
Выход из строя серводвигателей, деградация уплотнителей шарниров, сбои энкодеров и высыхание смазки в редукторах приводят к многомиллионным простоям конвейера. Инженерный ответ на этот вызов — интеграция автономных термоизолированных сервисных шлюзов и охлаждаемых стояночных боксов.
Почему стандартных термочехлов недостаточно
Использование защитных чехлов с поддувом воздуха оправдано непосредственно в зоне распыления: они защищают манипулятор от опыла, растворителей и взрывоопасной взвеси. Но в цикле форсированной сушки тепловое излучение воздействует на манипулятор со всех сторон в течение десятков минут.
Попытка охладить робота только подачей сжатого воздуха под чехол в горячей камере приводит к двум проблемам:
-
Колоссальный расход энергоносителей: сжатый воздух дорог, а его объема недостаточно для компенсации конвективного нагрева массивных чугунных и алюминиевых отливок робота.
-
Локальный перегрев узлов: внешняя оболочка может оставаться в допустимых пределах, в то время как тепло концентрируется внутри сочленений 4–6 осей, выводя из строя внутреннюю электронику и датчики обратной связи.
Единственно надежное решение — физический вывод манипулятора за пределы высокотемпературного контура сразу после завершения цикла нанесения ЛКП.
Архитектура изолированного сервисного шлюза
Сервисный шлюз представляет собой обособленный модуль, примыкающий к окрасочно-сушильной камере, с собственной системой изоляции и шторных затворов.
Проектирование шлюза опирается на три конструктивных узла:
-
Скоростные термоотсекающие ворота. Разделяют зону сушки и шлюз. Конструкция использует ламели с заполнением из вспененного полиуретана или плотные минераловатные сэндвич-панели с кремнийорганическими уплотнителями. Время полного закрытия полотна составляет 1,5–2,5 секунды, что сводит к минимуму теплопотери камеры и не допускает заброса горячего воздуха в сервисный отсек.
-
Линейные трансферные модули (7-я ось). Манипулятор устанавливается на высокоточную линейную каретку (Track Motion). По завершении программы окраски робот переходит в компактную транспортную позу и за секунды выезжает по рельсовому пути из камеры в шлюзовой карман.
-
Компенсация давления (каскадная вентиляция). Внутри шлюза поддерживается небольшое избыточное давление по отношению к сушильной камере. При открытии створок ламинарный поток чистого холодного воздуха направлен внутрь сушки, а не наоборот, что предотвращает термический удар по узлам манипулятора.
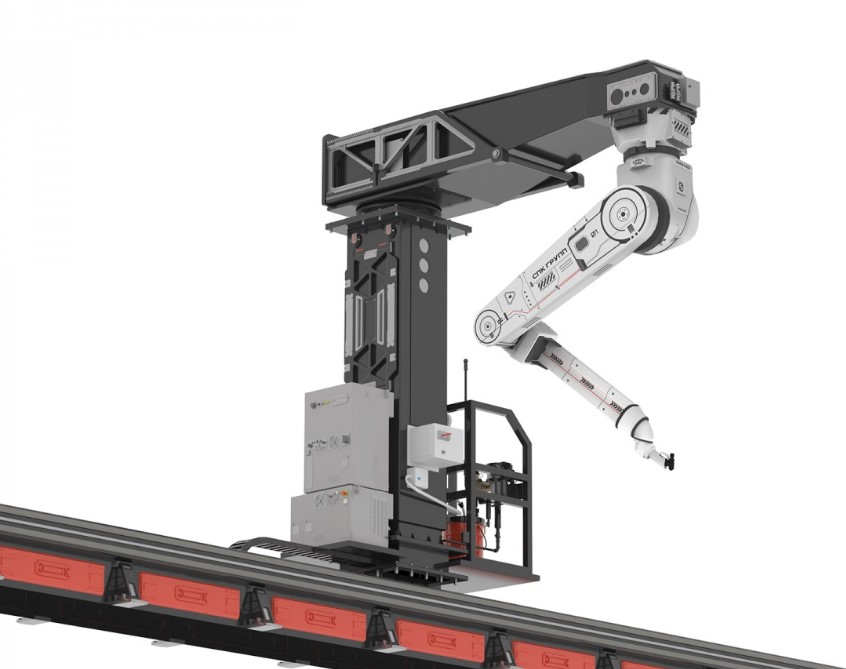
Охлаждаемый парковочный бокс: климат-контроль для механики
Одного вывода манипулятора из зоны нагрева мало: металлоконструкции самого робота аккумулируют остаточное тепло факелов и ламп инфракрасной сушки. В парковочном боксе активируется фаза стабилизации температуры.
-
Кондиционирование и принудительный обдув. Бокс оборудуется автономным прецизионным кондиционером, поддерживающим постоянную температуру +18…+22 °C и влажность не более 60%. Сопла направленного обдува концентрируют потоки охлажденного воздуха на наиболее уязвимых зонах — сервоприводах кисти и корпусах редукторов.
-
Продувка полостей избыточным давлением. Внутрь корпуса манипулятора непрерывно подается сухой очищенный воздух. Это исключает конденсацию влаги на внутренних электронных платах при резкой смене температурных режимов.
-
Ревизия и бессбойная калибровка. Стояночный бокс одновременно выполняет функцию зоны регламентного ТО. Здесь операторы и наладчики получают безопасный доступ к роботу без остановки температурного цикла камеры, а также возможность автоматической очистки сопел и калибровки распылительных головок (Tool Center Point).
Что дает интеграция шлюзов предприятию
-
Бесперебойный ресурс роботов до 50 000+ рабочих часов. Сохранение номинальных температурных режимов смазок и электроники исключает непредвиденные аварии манипуляторов.
-
Снижение тепловых потерь сушильного комплекса на 10–15%. Изолированный объем шлюза герметичен, тепловая энергия не сбрасывается в цех при обслуживании и маневрах роботов.
-
Сокращение производственного такта. Сушильная камера выходит на пиковый температурный режим мгновенно после закрытия шлюзовых ворот — технологическому циклу больше не нужно ждать естественного остывания камеры для безопасного доступа персонала или консервации оборудования.
Проектирование зон сушки с учетом изолированных шлюзов превращает роботизированный комплекс из хрупкого участка повышенного риска в отказоустойчивую промышленную систему с прогнозируемыми расходами на эксплуатацию.