
Автоматизированная конвейерная линия окраски SPK для изделий специального назначения цилиндрической формы
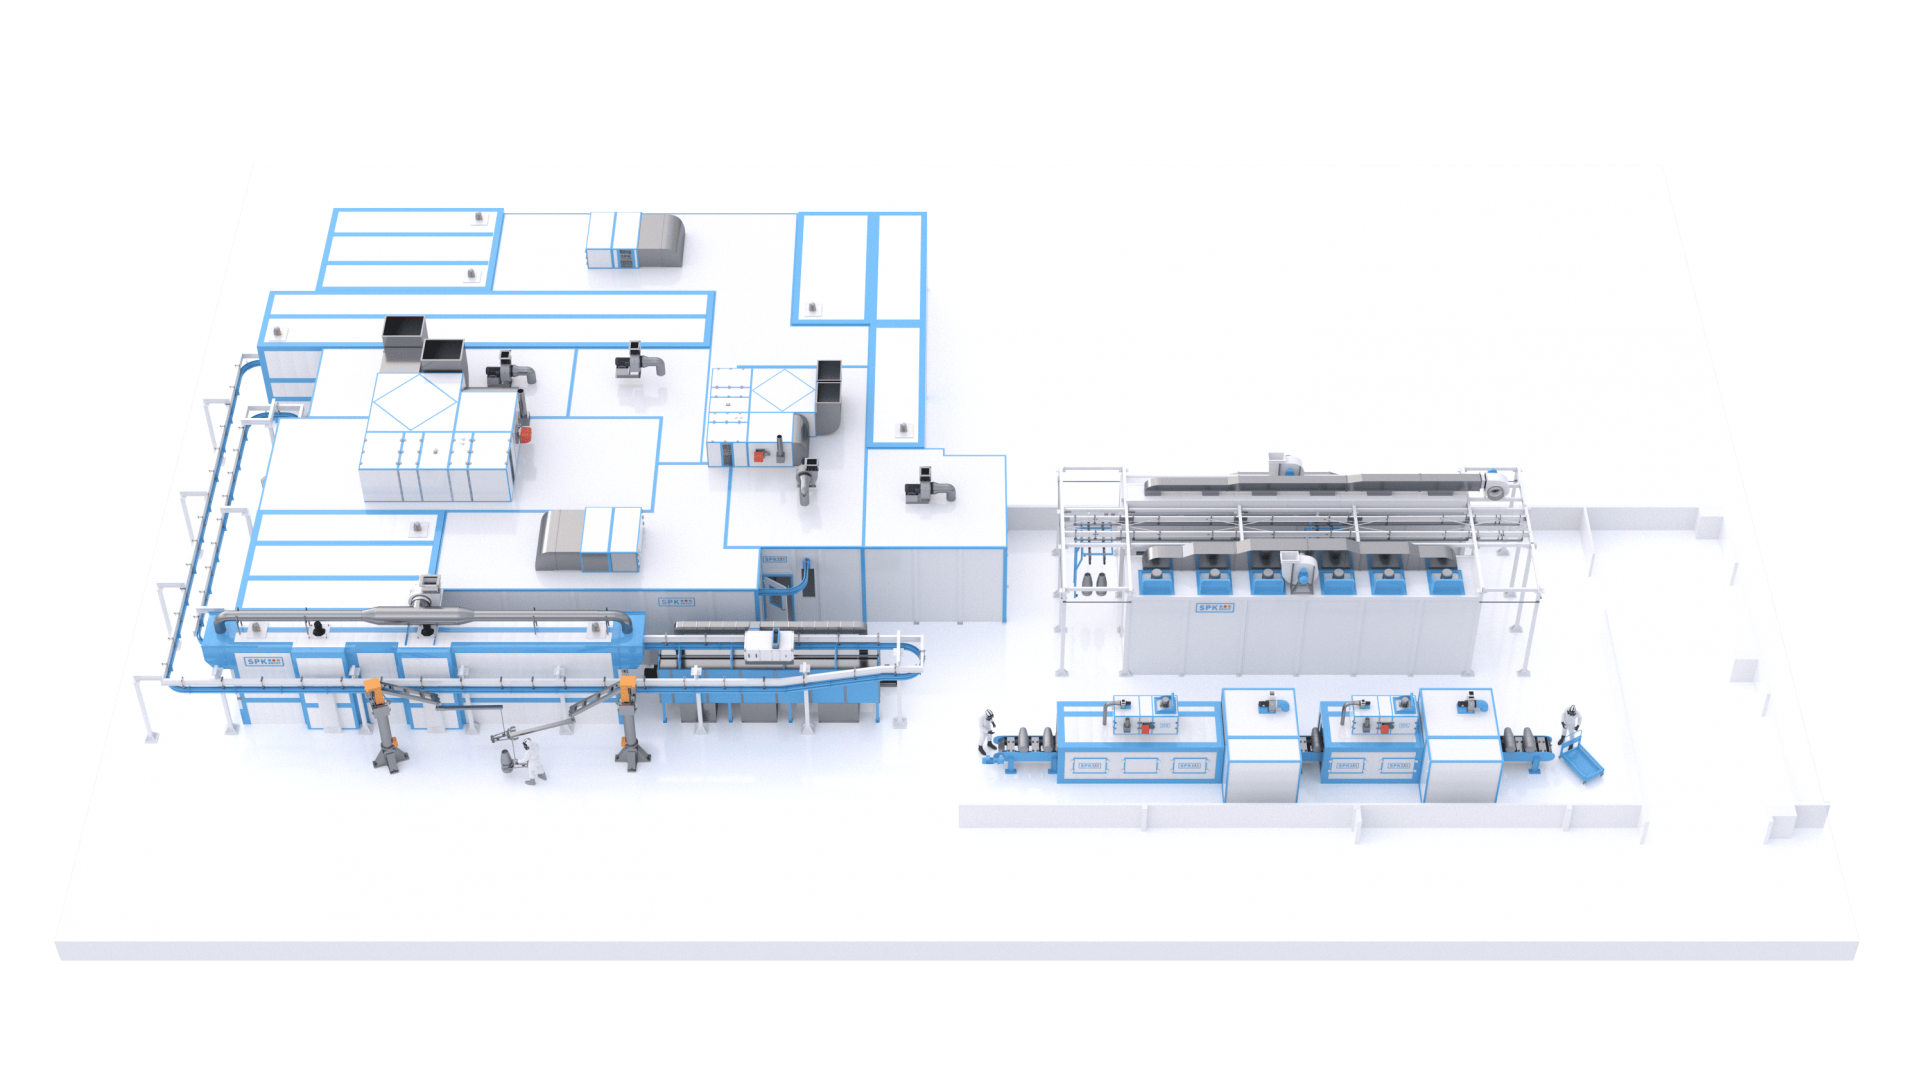
Окраска специзделий цилиндрической формы: проектирование и оснащение конвейерных линий
Промышленная окраска металлических изделий требует строгого соблюдения технологических регламентов, обеспечения полной взрывобезопасности и высочайшей точности нанесения защитных покрытий. Качество покрытия напрямую влияет на коррозийную стойкость, долговечность и эксплуатационные характеристики боеприпасов и деталей спецназначения.
Автоматизированная конвейерная линия окраски специальных изделий позволяет полностью исключить человеческий фактор, гарантировать равномерность толщины слоя ЛКМ и организовать непрерывный цикл обработки больших объемов продукции.
Технологический цикл автоматизированной окраски специзделий
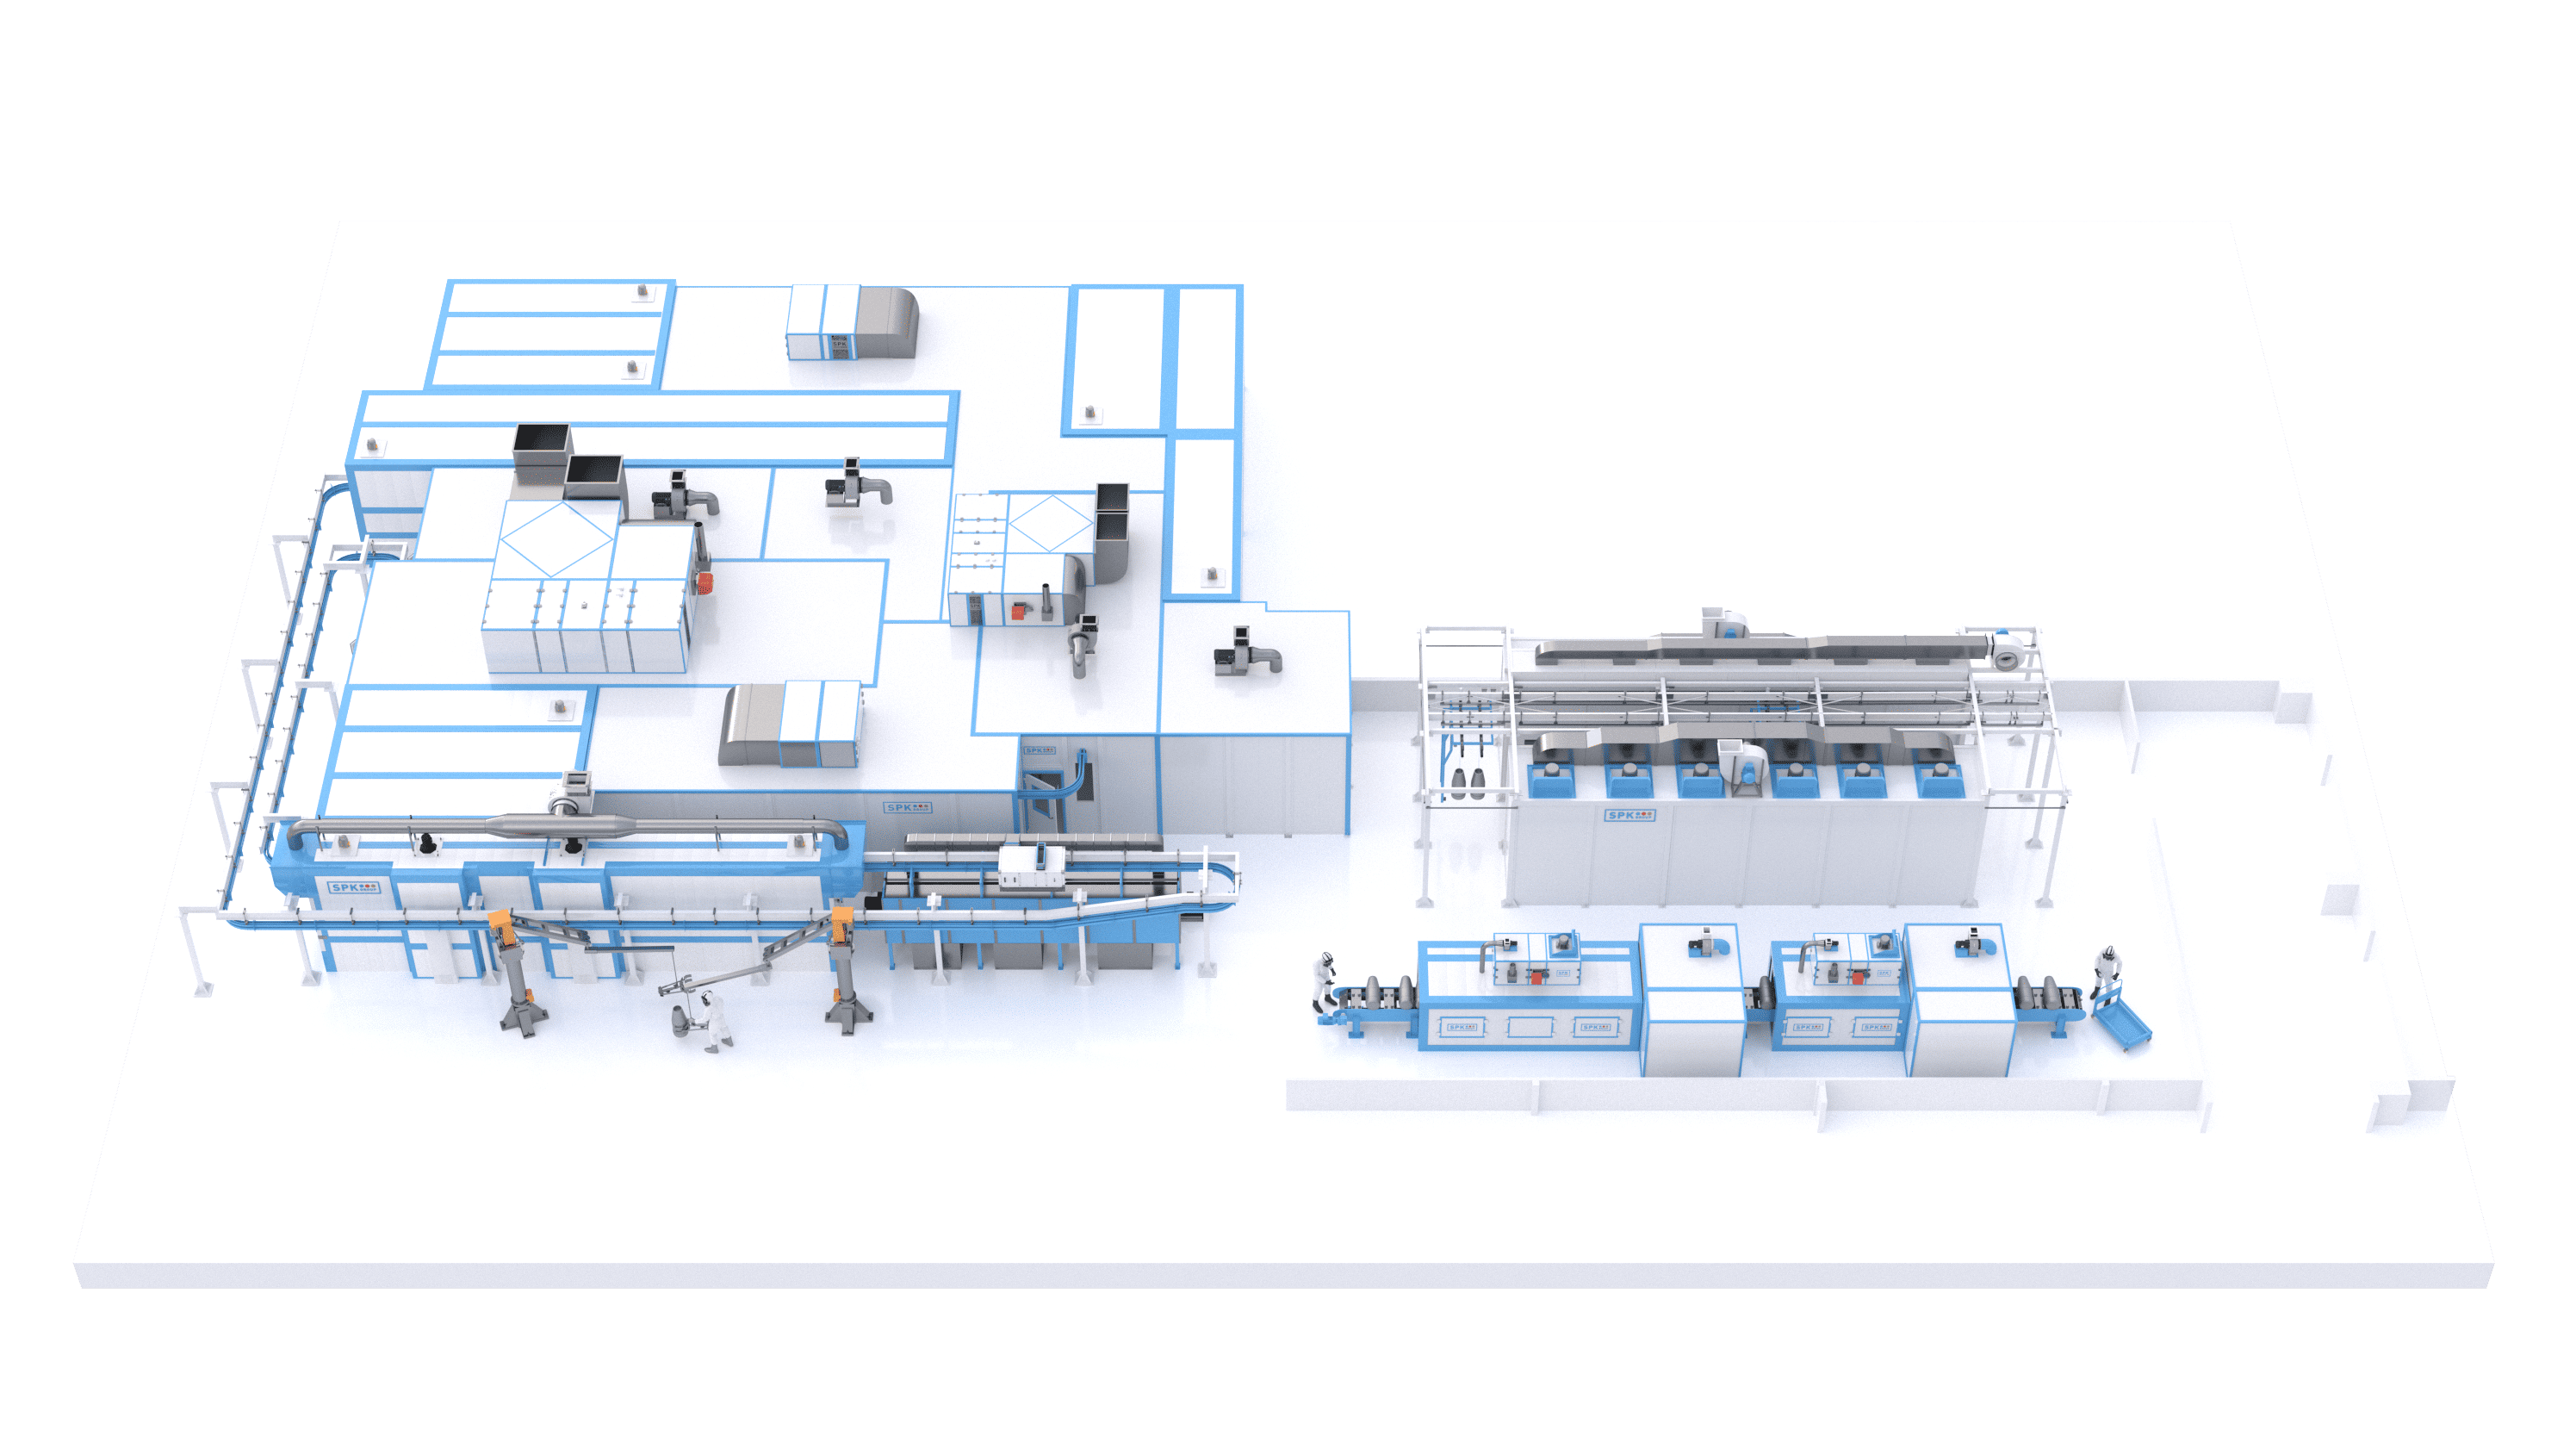
Современный комплекс для покраски спецдеталей и корпусов включает три ключевых участка:
-
Подготовка и нанесение покрытий на внешние поверхности.
-
Автоматическая обработка внутренних полостей.
-
Окраска и сушка мелких деталей.
Подача изделий между станциями выполняется с помощью специализированных конвейерных систем, исключающих повреждение геометрии и обработанных поверхностей.
       [ Загрузка изделий ]
                │
                ▼
  [ 1. Химическая подготовка (АХПП) ]
  • Аморфное фосфатирование / обезжиривание (60°C)
  • Промывка деминерализованной водой
                │
                ▼
  [ 2. Высокотемпературная сушка (до 130°C) ]
                │
                ▼
  [ 3. Многослойная роботизированная окраска ]
  • Робот QJR20-1600 (шестиосевой, ExD)
  • Нанесение грунтовок (ВЛ-02, АК-070) и эмалей (ХВ-124, ЭП-140)
  • Естественная и горячая сушка между слоями
                │
                ▼
  [ 4. Обработка внутренних полостей ]
  • Обезжиривание и нанесение лака БТ-5100
  • Использование форсунок с распылом 180° (IWATA)
                │
                ▼
       [ Контроль и снятие ]
1. Подготовка внешней поверхности к покраске
Долговечность лакокрасочного покрытия на 80% зависит от качества предварительной химической обработки. Для стальных корпусов снарядов применяется трехстадийный агрегат химической подготовки поверхности (АХПП):
-
Обезжиривание и аморфное фосфатирование (60 град. С): очищает металл от технологических смазок и формирует защитную фосфатную пленку, повышающую адгезию ЛКМ.
-
Двухстадийная промывка: удаляет остатки химических реагентов. Финальный этап выполняется деминерализованной водой, полученной через комплекс обратного осмоса, что предотвращает появление подпленочной коррозии.
-
Сушка после АХПП: изделия проходят через конвекционную печь при температуре до 130 град. С, где горячий воздух полностью удаляет остаточную влагу из труднодоступных зон.
2. Роботизированная окраска наружных поверхностей
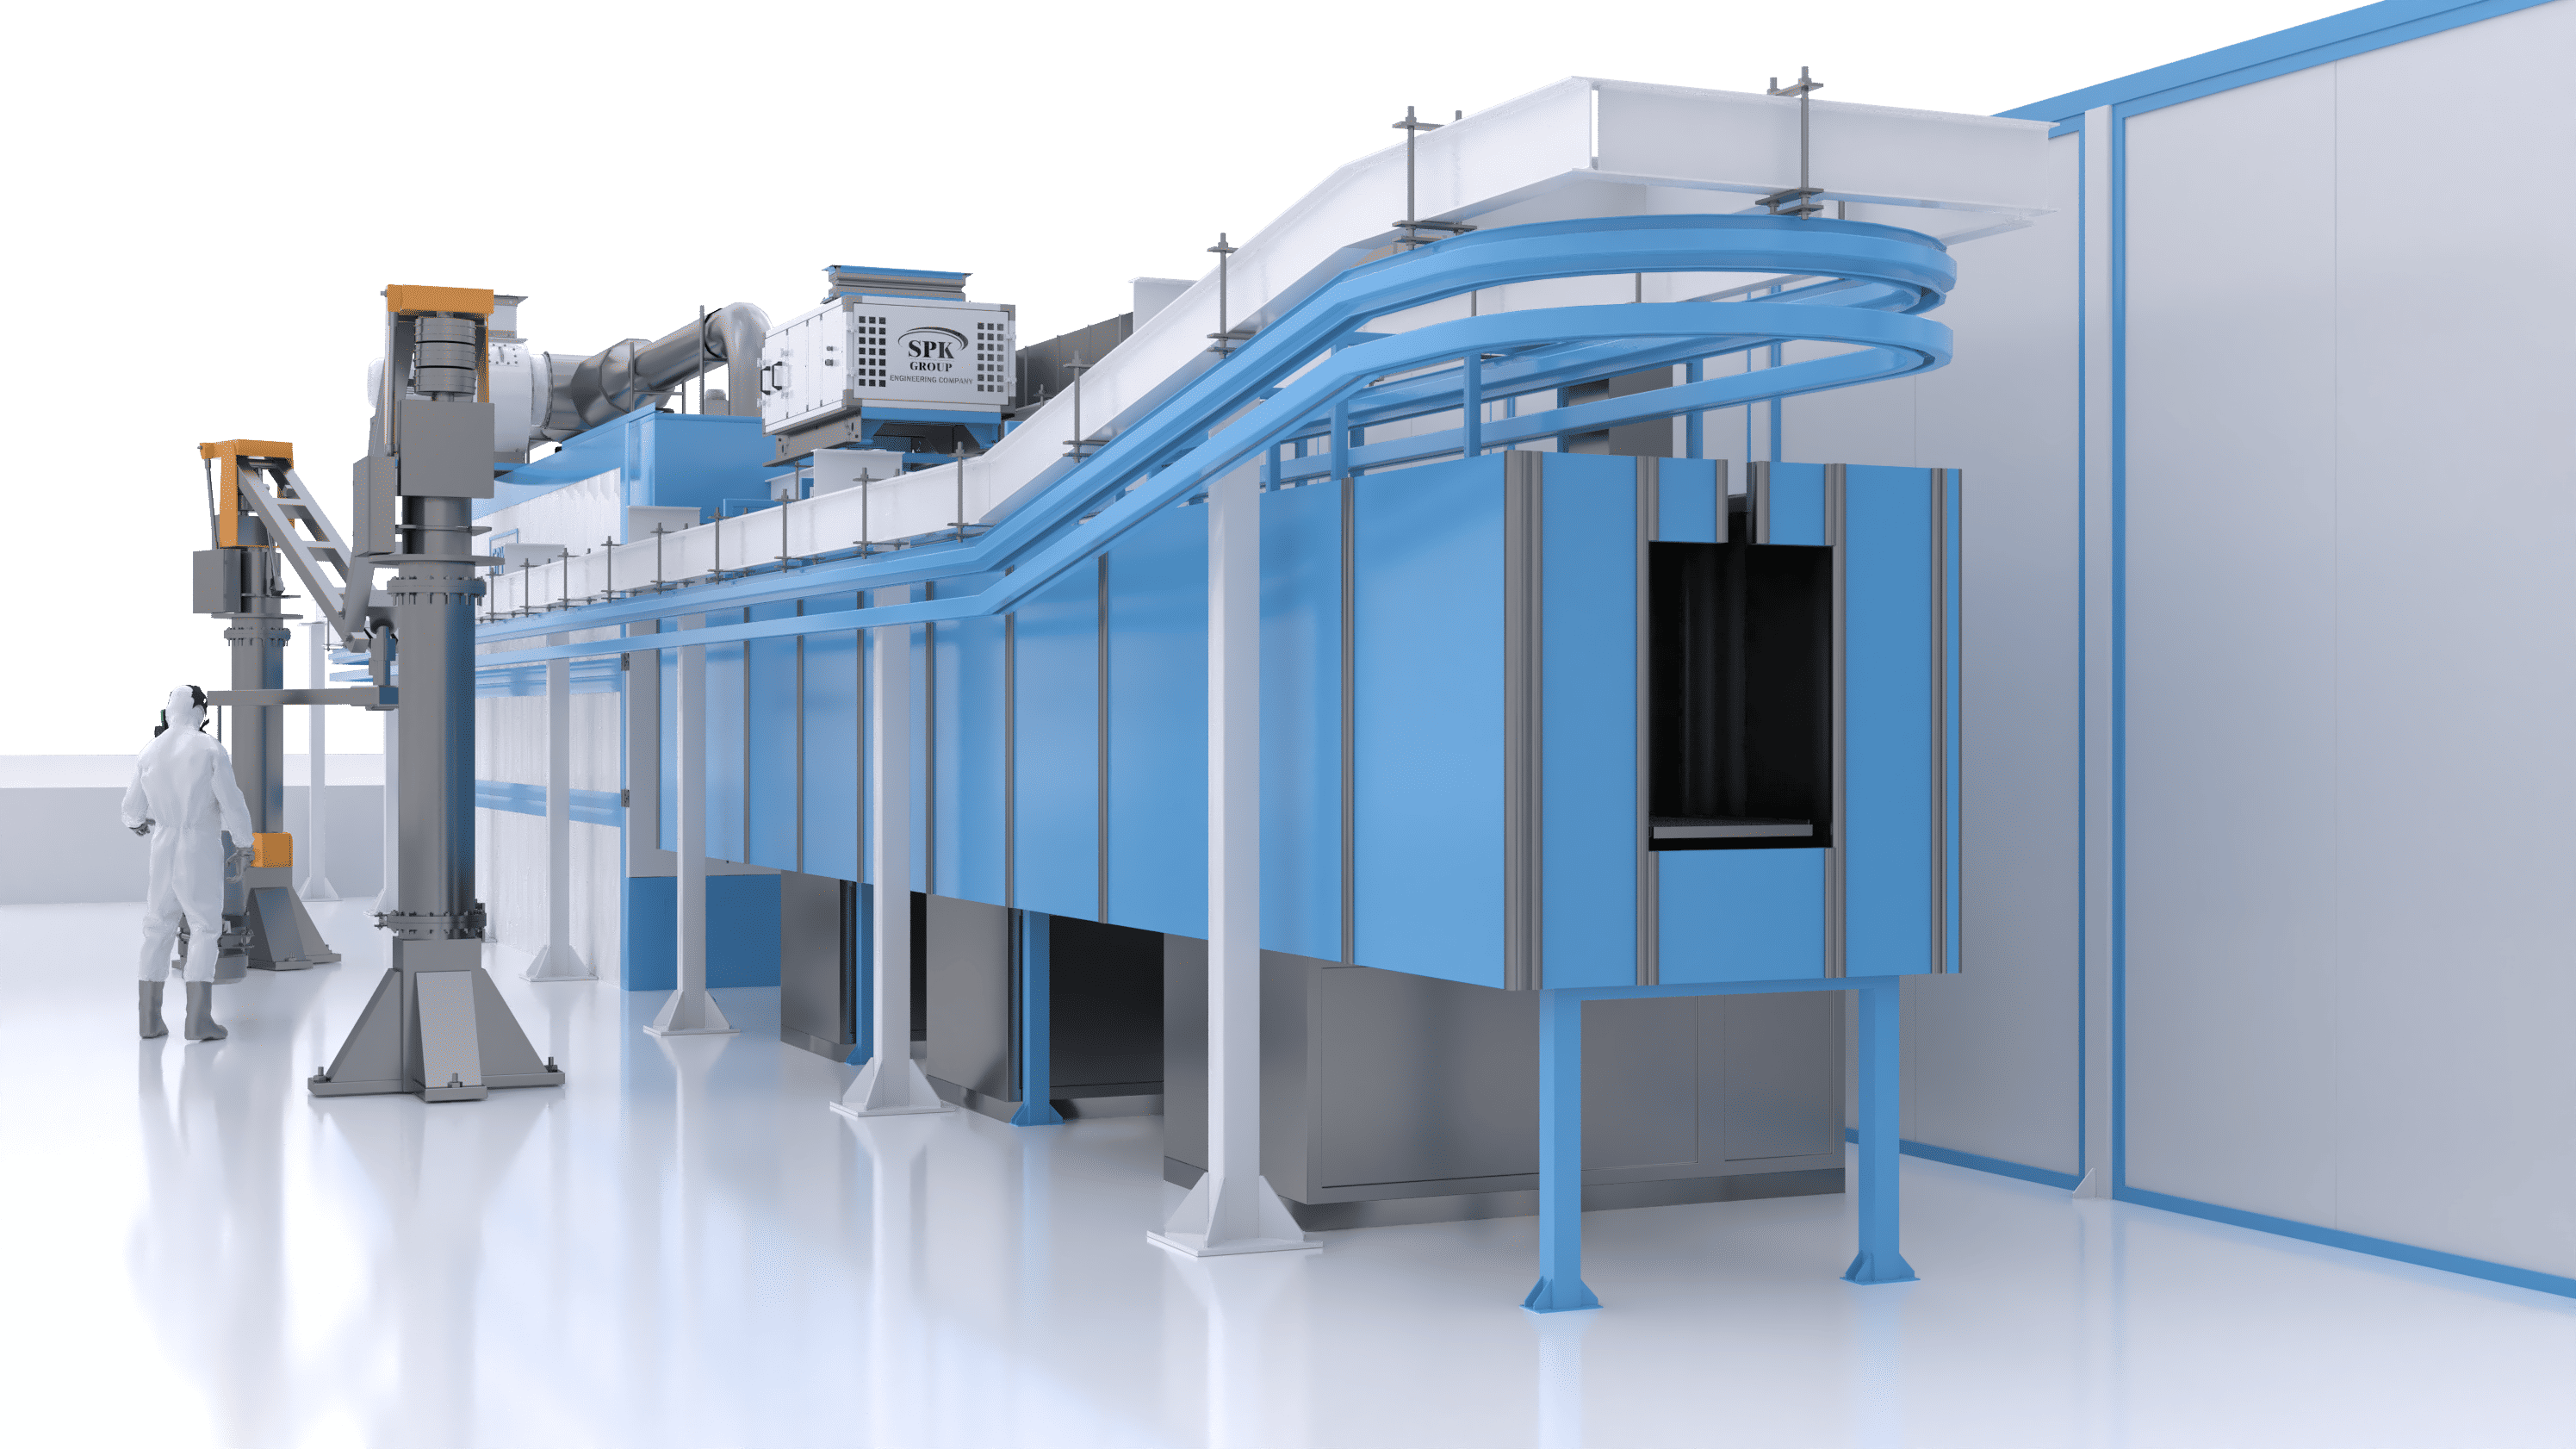
Нанесение специальных составов (грунтовки ВЛ-02, АК-070, эмали ХВ-124, ЭП-140) выполняется в изолированных взрывозащищенных камерах с помощью 6-осевых промышленных роботов-манипуляторов (например, серии QJR20-1600).
Преимущества роботизированного нанесения:
-
Точность позиционирования до 0,05 мм: гарантирует строго заданную толщину каждого слоя.
-
Многослойные схемы нанесения: автоматизация позволяет наносить до 5 слоев ЛКМ со строгим контролем промежуточной выдержки и режима естественной сушки.
-
Минимизация потерь материала: автоматические краскопульты и стабильная траектория робота сокращают расход эмалей и уровень окрасочного тумана.
Энергоэффективность и фильтрация
Окрасочные кабины оснащаются приточно-вытяжными агрегатами с пластинчатыми рекуператорами тепла (КПД до 50%). Это снижает расходы на нагрев приточного воздуха в холодное время года.
Улавливание окрасочного опыла выполняется через вытяжные стены с сухими лабиринтными фильтрами высокой емкости (PTS-Block). Фильтры удерживают более 50 кг/м2 краски, очищая воздух до класса G2/G4 по ГОСТ Р ЕН 779 и защищая последующие ступени тонкой очистки (фильтры класса F5).
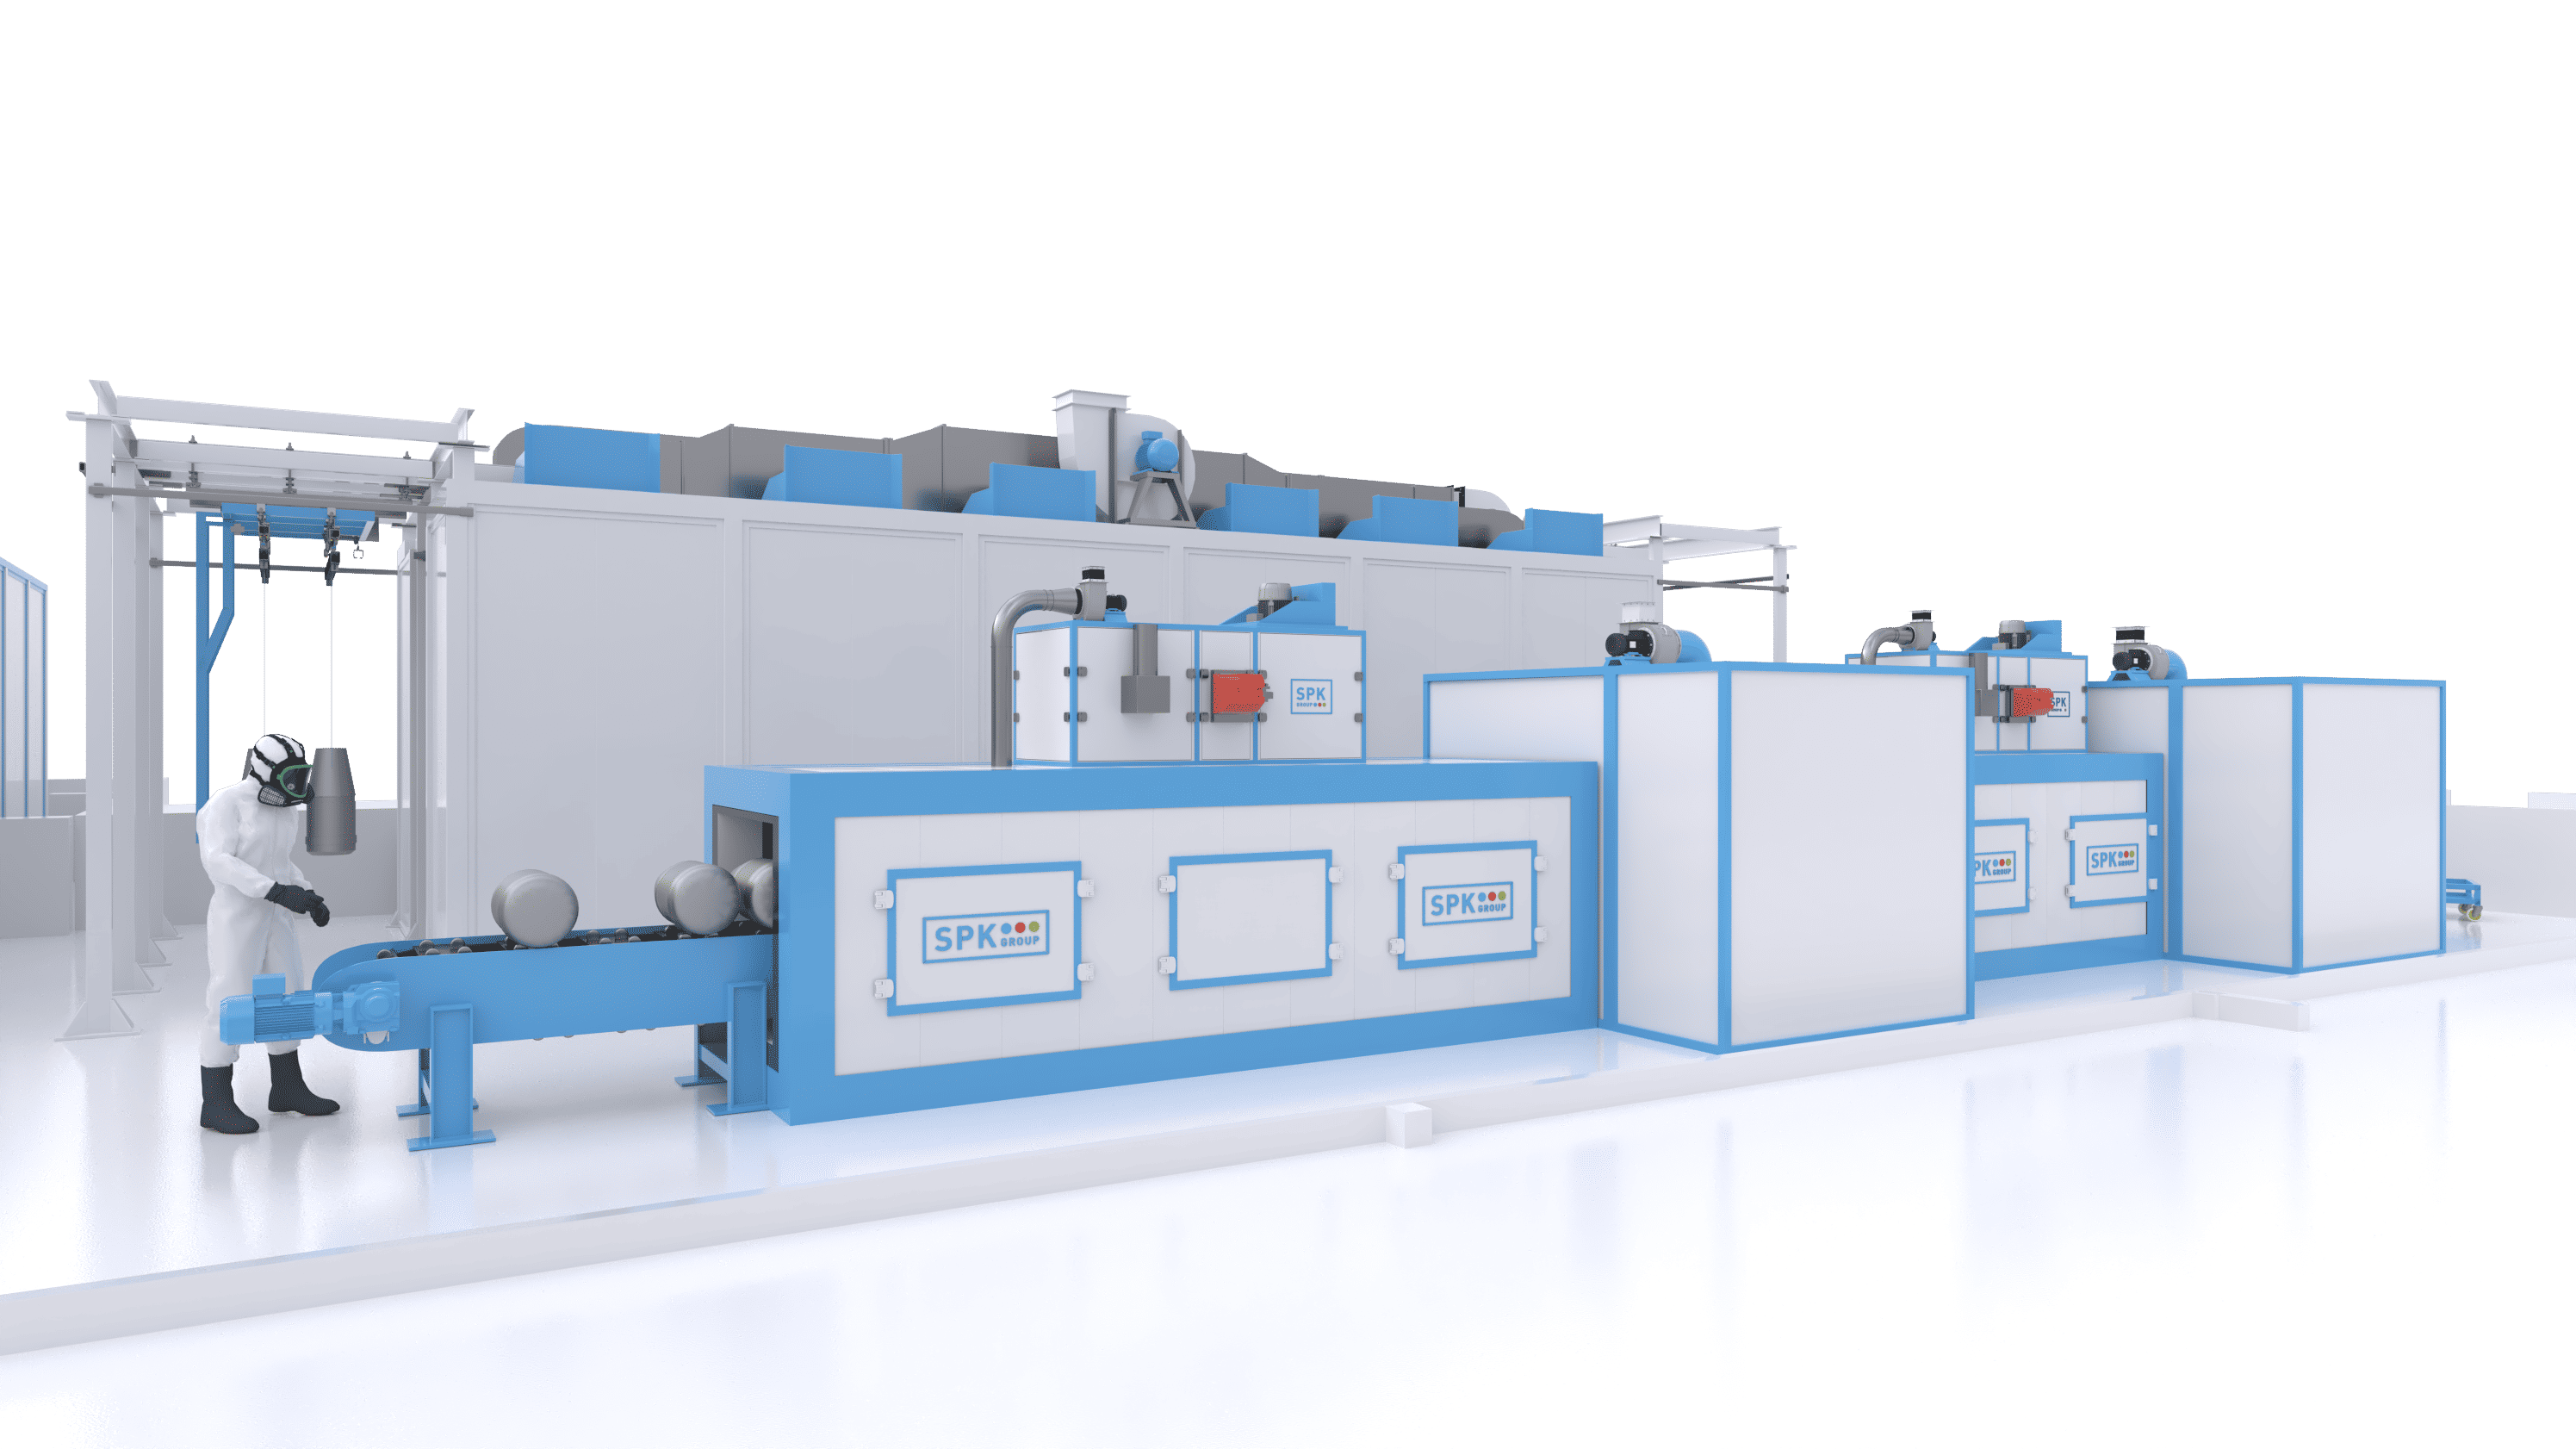
3. Технология окраски внутренних полостей снарядов
Окраска снарядов имеет важную специфику: внутренняя поверхность корпуса требует нанесения специализированных противокоррозионных лаков (например, БТ-5100).
-
Механика перемещения: детали подаются на тактовом пластинчатом конвейере, оснащенном ролико-опорами. В зоне обработки корпус вращается вокруг своей оси, что гарантирует равномерный разгон и растекание материала.
-
Нанесение состава: линейный автоматический манипулятор вводит распылительную головку (например, IWATA с факелом
$180^circ$ ) глубоко во внутреннюю полость. Нанесение происходит на обратном ходу манипулятора от дна к горловине. -
Сушка внутренних полостей: выполняется в специализированных камерах с боковым пленумом. Горячий воздух (60 град. С) подается соплами непосредственно внутрь каждого изделия.
4. Транспортные системы и конвейеры
Выбор конвейера зависит от габаритов изделий и общей топографии цеха:
| Тип конвейера | Назначение | Особенности конструкции |
|
Подвесной монорельсовый (ГНК) |
Линия внешней окраски корпусов |
Непрерывное движение, бипланарная цепь, термокомпенсаторы для прохода через печи сушки. |
|
Тактовый пластинчатый |
Линия обработки внутренних полостей |
Встроенные роликовые опоры для вращения деталей без повреждения наружного слоя. |
|
Продольно-поперечный с накопителем |
Линия мелких и вспомогательных деталей |
Ручное или полуавтоматическое перемещение траверс с деталями между блоками камер. |
|
Манипуляторы-пантографы |
Зоны загрузки и выгрузки |
Пневматические манипуляторы грузоподъемностью до 100 кг для облегчения труда операторов. |
5. Требования к взрывобезопасности и автоматизации
Производство специальных изделий относится к объектам повышенной степени опасности. Комплексные линии окраски оснащаются следующими системами защиты:
-
Взрывозащищенное исполнение (ExD / IIBT4): светильники, электродвигатели вентиляторов, исполнительные приводы клапанов и роботы выполнены во взрывобезопасном исполнении.
-
Газоанализ НКПР: непрерывный мониторинг концентрации паров ЛВЖ в кабинах с автоматической аварийной вентиляцией.
-
Модульное порошковое пожаротушение: автоматические установки (типа «Буран») под управлением адресных приборов («Рубеж-20П») с датчиками пламени и задержкой пуска для эвакуации.
-
Централизованный PLC-контроллер: выносные сенсорные панели управления (IP65) позволяют задавать температурно-временные режимы сушки, контролировать давление в кабинах и вести журнал событий.
Интеграция конвейерных линий окраски специальных изделий позволяет предприятиям ОПК и машиностроения решить задачи по повышению производительности, снижению брака и соблюдению жестких ГОСТов. Грамотный подбор вентиляционного, фильтрационного и роботизированного оборудования обеспечивает безопасную работу предприятия в соответствии с действующими нормами промышленной безопасности.
-
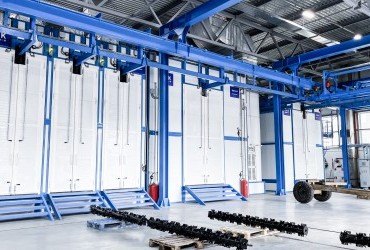 Комплекс подготовки, покраски и сушки SPK с подвесным конвейером, г. Барнаул
-
 Окрасочно-сушильный комплекс с конвейером SPK GROUP, г. Брянск
-
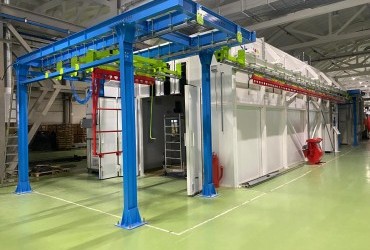 Комплекс камер подготовки поверхности, жидкостной окраски и сушки изделий SPK-19.6.4, г. Бугульма
-
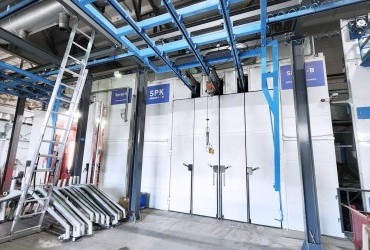 Комплекс окрасочного оборудования для агротехники SPK с конвейером, г. Барнаул
-
 Покрасочный комплекс. Дробеструйные и окрасочно-сушильные камеры SPK, г. Н. Новгород
-
 Комплекс подготовки поверхности, покраски и сушки для ж/д оборудования SPK-42.23.4, г. Тверь